Sommaire
L'usinage regroupe tous les procédés qui donnent sa forme à une pièce en retirant de la matière : tournage, fraisage, perçage, rectification, électroérosion, brochage. Pour un acheteur, la question n'est pas de savoir comment fonctionne une fraise, mais de reconnaître le procédé qui conviendra à sa pièce, de comprendre ce qui fait son prix et de savoir quoi écrire dans la demande. Ce dossier sert de carte : il situe chaque procédé et renvoie vers les pages qui le détaillent. Pour la description technique du métier lui-même, la fiche métier de l'usinage reste la référence.
Quatre familles, quatre logiques de coût
Les procédés d'usinage ne se distinguent pas seulement par leur cinématique. Ils obéissent à des économies différentes, et c'est ce qui doit guider le choix.
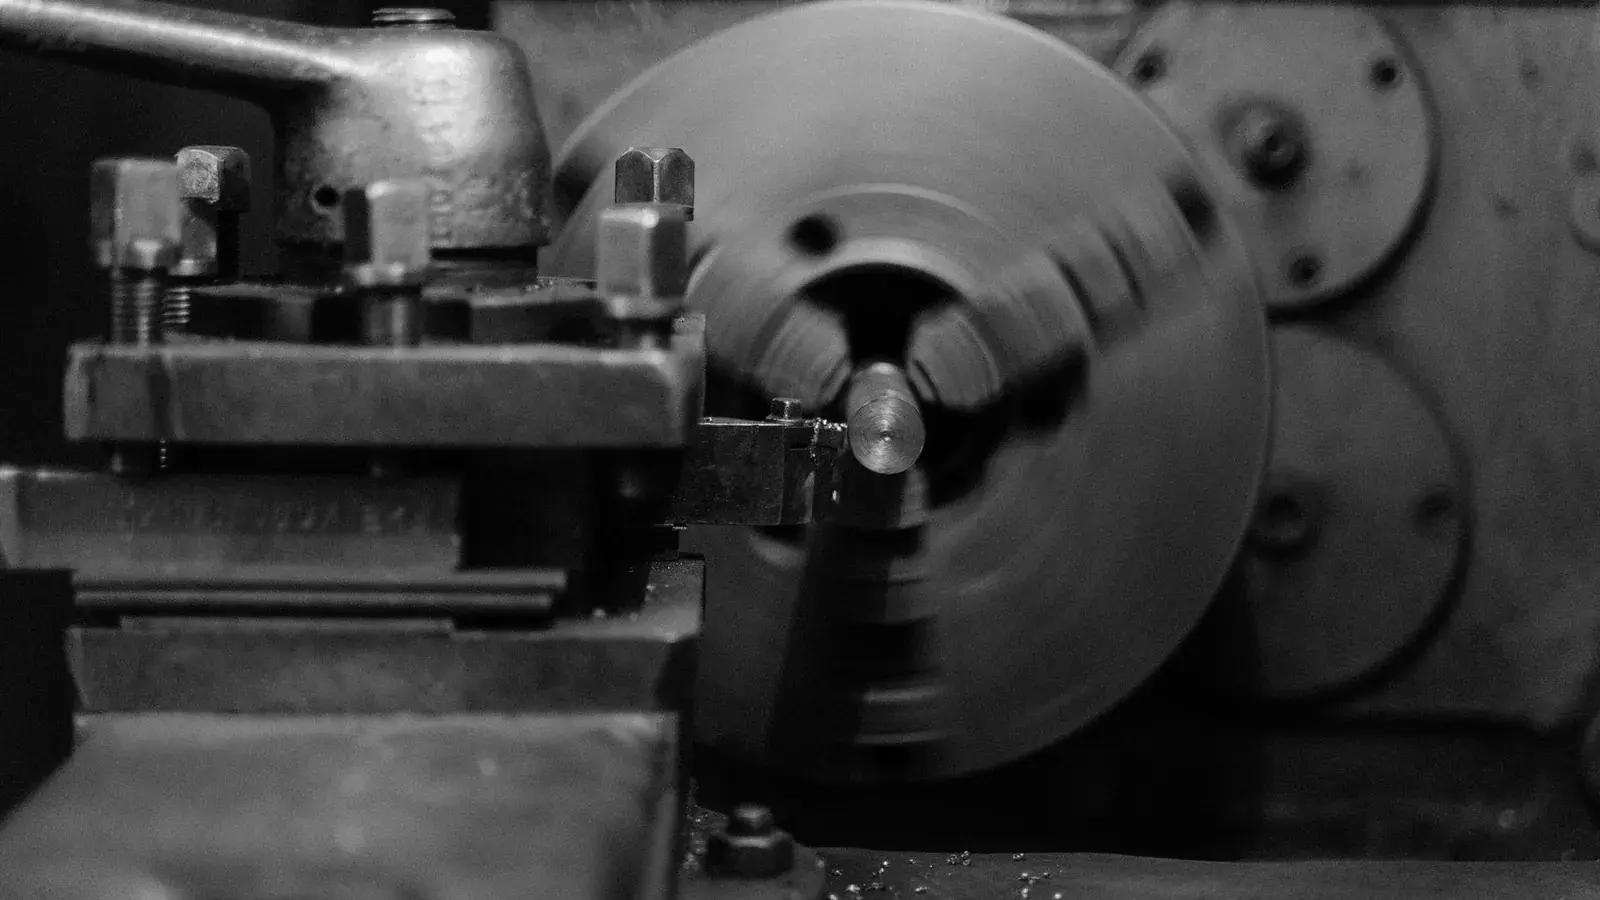
Le tournage : la pièce tourne, l'outil avance
Arbres, axes, bagues, entretoises, raccords : dès qu'une pièce possède un axe de révolution, le tournage est le premier candidat. Sur un tour à commande numérique moderne, souvent équipé d'outils motorisés, on réalise aussi des méplats, des perçages radiaux et des fraisages simples sans démonter la pièce. La page Tournage CNC décrit les pièces types et les informations à donner.
Le fraisage : l'outil tourne, la pièce est bridée
Pour les pièces prismatiques, les poches, les rainures, les surfaces planes et les formes 3D, c'est le fraisage. Le nombre d'axes change surtout le nombre de prises : une pièce qu'il faut retourner trois fois sur une machine trois axes peut parfois sortir en une seule prise sur un centre cinq axes, avec moins de manipulations et de meilleures positions relatives. Voir Fraisage CNC et Usinage 5 axes. Si votre pièce hésite entre les deux familles, l'article Fraisage ou tournage aide à trancher.
Le décolletage : la série de petites pièces de révolution
Le décolletage usine des pièces de révolution directement dans la barre, sur des machines qui enchaînent les cycles sans intervention. Il prend tout son sens sur les grandes séries de petits diamètres : vis spéciales, inserts, axes d'horlogerie ou de connectique. La page Décolletage explique ce qu'il faut savoir avant de consulter un décolleteur.
Les procédés de finition et les procédés non conventionnels
Certaines exigences dépassent ce que la coupe peut garantir seule. La rectification apporte des tolérances et des états de surface que le tournage ou le fraisage ne tiennent pas en série. L'électroérosion, à fil ou par enfonçage, découpe des matériaux trempés et des formes intérieures vives impossibles à fraiser. Le brochage réalise en un passage des cannelures et des rainures de clavette intérieures. Ces procédés sont souvent sous-traités en complément d'un usinage principal.
Ce qui fait le prix d'une pièce usinée
Le prix d'une pièce usinée se décompose toujours de la même façon, quel que soit l'atelier. Le connaître permet de lire un devis et de dialoguer avec le fournisseur.
- La matière. Prix de la nuance, mais aussi format du brut : une barre ronde standard coûte moins cher qu'un bloc à scier, et la quantité de copeaux se paie.
- Le temps de cycle. C'est le temps machine par pièce. Il dépend de la quantité de matière à enlever, de l'usinabilité de la nuance et du nombre d'opérations.
- Le temps de réglage. Préparer la machine, monter les outils, régler les origines, usiner et contrôler la première pièce. Ce temps est fixe : il pèse lourd sur une pièce unitaire et presque rien sur une série.
- La programmation et les montages. Un montage d'usinage spécifique ou un programme 5 axes représentent un investissement que l'atelier amortit sur la commande.
- Le contrôle et la documentation. Mesures tridimensionnelles, rapport de contrôle, certificats.
- Les opérations sous-traitées. Traitement thermique, traitement de surface, rectification : l'atelier les achète et les refacture.
L'estimateur du prix d'une pièce usinée permet de faire varier ces paramètres pour voir lequel domine sur votre pièce. Les ateliers, eux, calculent leurs temps de coupe à partir des vitesses et avances : le calculateur de vitesse de coupe donne les ordres de grandeur.
La matière change l'atelier à consulter
Tous les ateliers d'usinage ne travaillent pas toutes les matières avec la même aisance. L'aluminium s'usine vite et pardonne beaucoup ; l'inox colle à l'outil et s'écrouit ; le titane chauffe et use les arêtes ; les plastiques se déforment sous l'effort de bridage et la chaleur de coupe. Ces différences se retrouvent dans le temps de cycle, donc dans le prix, et dans le savoir-faire requis.
| Matière | Point de vigilance pour l'acheteur | Page dédiée |
|---|---|---|
| Aluminium | Choix de l'alliage selon la résistance et l'anodisation prévue | Usinage de l'aluminium |
| Inox | Nuance exacte, état de surface, passivation éventuelle | Usinage de l'inox |
| Titane | Moyens adaptés, traçabilité matière | Usinage du titane |
| Plastiques techniques | Stabilité dimensionnelle, bridage, dilatation | Usinage des plastiques |
Pour choisir la nuance elle-même, voyez le dossier Matières et matériaux, qui renvoie vers les guides consacrés aux aciers, aux inox et aux alliages d'aluminium.
Payer la précision là où elle sert
La tolérance est le premier levier de coût après la matière. Resserrer une cote d'un facteur dix peut imposer une opération de plus, une machine plus précise, un contrôle systématique, parfois une rectification. Une bonne pratique consiste à ne coter serré que les surfaces fonctionnelles et à laisser le reste aux tolérances générales.
- Les tolérances générales de l'ISO 2768 s'appliquent à toutes les cotes non tolérancées du plan : le tableau et calculateur ISO 2768 donne les écarts par classe.
- Les ajustements entre un arbre et un alésage se spécifient selon l'ISO 286 : le calculateur d'ajustements affiche jeux et serrages.
- L'état de surface se spécifie par un critère de rugosité : le convertisseur de rugosité indique ce que chaque procédé atteint couramment.
Le dossier Qualité, tolérances et contrôle approfondit ces sujets. Si votre pièce exige une précision particulière, la page Usinage de précision explique comment cibler les ateliers capables de la tenir et de la prouver.
Les détails qui coûtent sans qu'on y pense
Certains éléments d'un plan semblent anodins et alourdissent pourtant le prix.
- Les angles intérieurs vifs dans une poche fraisée : une fraise est ronde, un angle vif demande de l'électroérosion ou une reprise.
- Les filetages. Un filetage métrique standard se réalise partout ; un filetage gaz ou un pas spécial demande des outils dédiés. L'article Filetages gaz G, NPT et BSP aide à les spécifier, et le tableau des filetages métriques donne les diamètres de perçage avant taraudage. Quand un taraudage doit résister dans un alliage tendre, pensez aux inserts filetés.
- Les montages spécifiques. Pour des pièces fragiles ou des séries répétées, un montage d'usinage sur mesure peut se justifier ; mieux vaut savoir s'il est inclus dans le devis.
- Les traitements après usinage, qui imposent des surépaisseurs ou des reprises : prévoyez-les dès la consultation, voir Traitements et finitions.
Prototype, petite série, série : trois ateliers différents
Le même plan ne se chiffre pas de la même manière selon la quantité, et l'atelier idéal change avec elle.
- Le prototype ou la pièce unitaire demandent surtout de la souplesse : un atelier qui programme vite, accepte les modifications de plan et dispose de machines polyvalentes. Le prix unitaire est élevé, parce que tout le temps de préparation porte sur une seule pièce. Le guide Prototypage rapide compare l'usinage à l'impression 3D et au moule prototype.
- La petite série, de quelques dizaines à quelques centaines de pièces, récompense les ateliers organisés : montages réutilisables, programmes archivés, réglages rapides. C'est là que l'écart entre deux devis est souvent le plus grand.
- La grande série se joue sur le temps de cycle. Les ateliers équipés de cellules automatisées, de ravitailleurs de barres ou de palettisation travaillent la nuit sans opérateur et proposent des prix unitaires inaccessibles à un atelier de prototypes.
Indiquez donc toujours la quantité de lancement et le besoin annuel, même approximatif. Un atelier qui sait que dix pièces seront suivies de mille autres ne chiffre pas les dix premières de la même façon, et il peut proposer d'investir dans un montage qu'il amortira sur l'ensemble.
Consulter un atelier d'usinage
Pour obtenir des devis comparables, envoyez le plan coté avec son indice, le fichier STEP, la nuance et l'état de la matière, les quantités (lancement et besoin annuel), les traitements prévus et les documents attendus à la livraison. Le guide RFQ industrielle propose une structure de consultation.
Les ateliers d'usinage référencés sont classés par département et par spécialité. Si vous préférez décrire votre pièce une fois et laisser les ateliers venir à vous, envoyez une demande de devis en usinage : elle part aux ateliers du métier, qui vous répondent avec leurs conditions s'ils l'acceptent.
Photos : Tima Miroshnichenko, Tomás Asurmendi sur Pexels.