Sommaire
La finition des pièces qui doivent tourner juste
La rectification enlève la matière avec une meule abrasive tournant à grande vitesse. Chaque grain arrache un copeau minuscule. On ne retire que quelques dixièmes de millimètre, parfois moins, mais avec une précision et un état de surface que la coupe classique n'atteint pas.
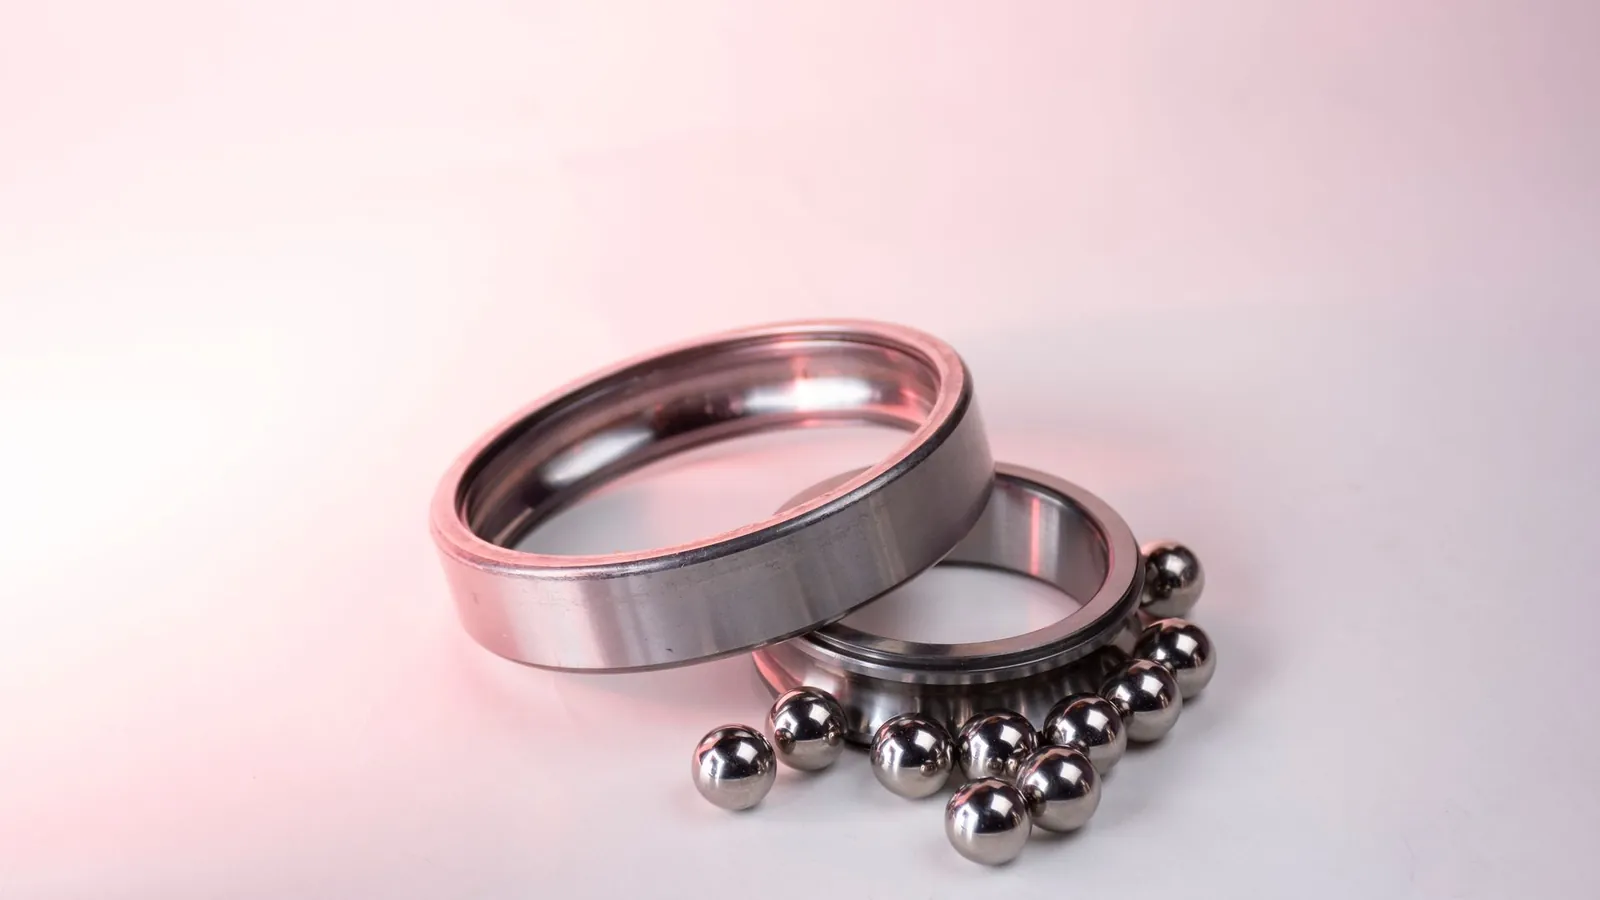
On rectifie surtout après traitement thermique. Une pièce trempée se déforme légèrement et devient trop dure pour l'outil de tournage classique. La meule, elle, la ramène à la cote. C'est l'étape finale des portées de roulements, des axes de pistons, des arbres de transmission, des bagues de guidage, des plaques de moules, des outils de coupe et de découpage.
Les trois grandes familles
La rectification cylindrique
La pièce tourne entre pointes ou dans un mandrin, et la meule rectifie son diamètre extérieur, ses épaulements, parfois ses cônes. En rectification intérieure, une petite meule montée sur une broche rapide rectifie les alésages. Les machines universelles font les deux. C'est la rectification des axes, arbres, bagues, broches, pistons, et de toute portée cylindrique précise.
La rectification plane
La pièce est maintenue, souvent sur un plateau magnétique, et la meule balaie sa surface. On obtient des faces planes et parallèles, des épaisseurs précises, des rainures et des profils. C'est la rectification des plaques de moules, des cales, des lardons, des glissières, des pièces de découpage.
La rectification sans centre
La pièce, simplement posée, passe entre deux meules. En enfilade, elle traverse la machine en continu : c'est très productif pour les goupilles, les axes et les tiges. En plongée, la meule profilée rectifie plusieurs diamètres à la fois. Ce procédé est taillé pour les grandes séries.
Les performances atteignables
- Tolérances dimensionnelles : quelques microns sur un diamètre, avec des qualités ISO de l'ordre de IT5 ou IT6.
- Forme : circularité et cylindricité de l'ordre du micron sur les machines et les pièces adaptées.
- Rugosité : Ra de 0,2 à 0,8 µm couramment, plus fin en finition soignée ou en superfinition.
- Parallélisme et planéité en rectification plane : quelques microns sur des surfaces moyennes.
Ces valeurs supposent une pièce stable, une machine bien entretenue et un atelier à température maîtrisée. Elles se discutent avec le rectifieur selon la taille de la pièce.
Les meules et la matière
Les meules en corindon conviennent aux aciers courants. Les meules en CBN (nitrure de bore cubique) travaillent les aciers trempés et les aciers rapides avec une grande durée de vie. Les meules diamant rectifient les carbures, les céramiques et certains revêtements projetés. Le choix de la meule, de la vitesse et de la lubrification évite les brûlures et les fissures de rectification.
Préparer la pièce en amont de la rectification
Une rectification réussie se prépare dès le tournage. Quelques règles simples :
- Laisser une surépaisseur régulière, ni trop faible pour absorber la déformation du traitement thermique, ni trop forte pour ne pas allonger inutilement le temps de meule.
- Prévoir des centres propres et protégés pour la rectification entre pointes, ou une portée de serrage en mandrin.
- Dégager les épaulements par une petite gorge, pour que la meule puisse rectifier le diamètre jusqu'à la face.
- Éviter les arêtes vives en bout de portée, qui s'écaillent après trempe.
- Indiquer la dureté obtenue et la profondeur traitée : la meule et les paramètres en dépendent.
Quand le tournage, le traitement thermique et la rectification sont confiés à trois entreprises différentes, ces informations doivent circuler. Un plan clair, avec les cotes avant et après traitement, évite bien des pièces rebutées.
Ce qui fait le prix
- La préparation : montage entre pointes, centrage, réglage, dressage de la meule.
- La surépaisseur à enlever : plus elle est importante, plus le temps augmente.
- La tolérance et la rugosité visées, qui imposent des passes plus fines.
- La dureté de la matière et le type de meule.
- Le nombre de diamètres et de faces à rectifier.
- Le contrôle : mesure de forme, rugosité, contrôle des brûlures.
En grande série, la rectification sans centre réduit fortement le coût unitaire. Pour une pièce unique, la préparation pèse lourd.
Ce qu'il faut fournir
- le plan 2D avec les diamètres et faces à rectifier, leurs tolérances, leurs rugosités et les tolérances de forme ;
- la matière et le traitement thermique réalisé (dureté, profondeur de cémentation ou de nitruration) ;
- l'état de la pièce à réception : surépaisseur laissée, présence de centres ;
- les quantités et le délai ;
- le contrôle attendu.
Votre plan est prêt ? Demandez un devis de rectification : il sera transmis à des ateliers équipés.
Choisir le rectifieur
Vérifiez les capacités des machines : diamètre et longueur entre pointes en cylindrique, dimensions du plateau en plane. Interrogez l'atelier sur sa métrologie : mesure de circularité, rugosimètre, contrôle des brûlures. Beaucoup de rectifieurs travaillent en lien avec des ateliers de tournage CNC et des traiteurs thermiques, ce qui simplifie l'enchaînement. Les entreprises sont à chercher dans l'annuaire de l'usinage, ou parmi les ateliers d'usinage de précision.
Photos : Marcelo Avila, cottonbro studio sur Pexels.