Sommaire
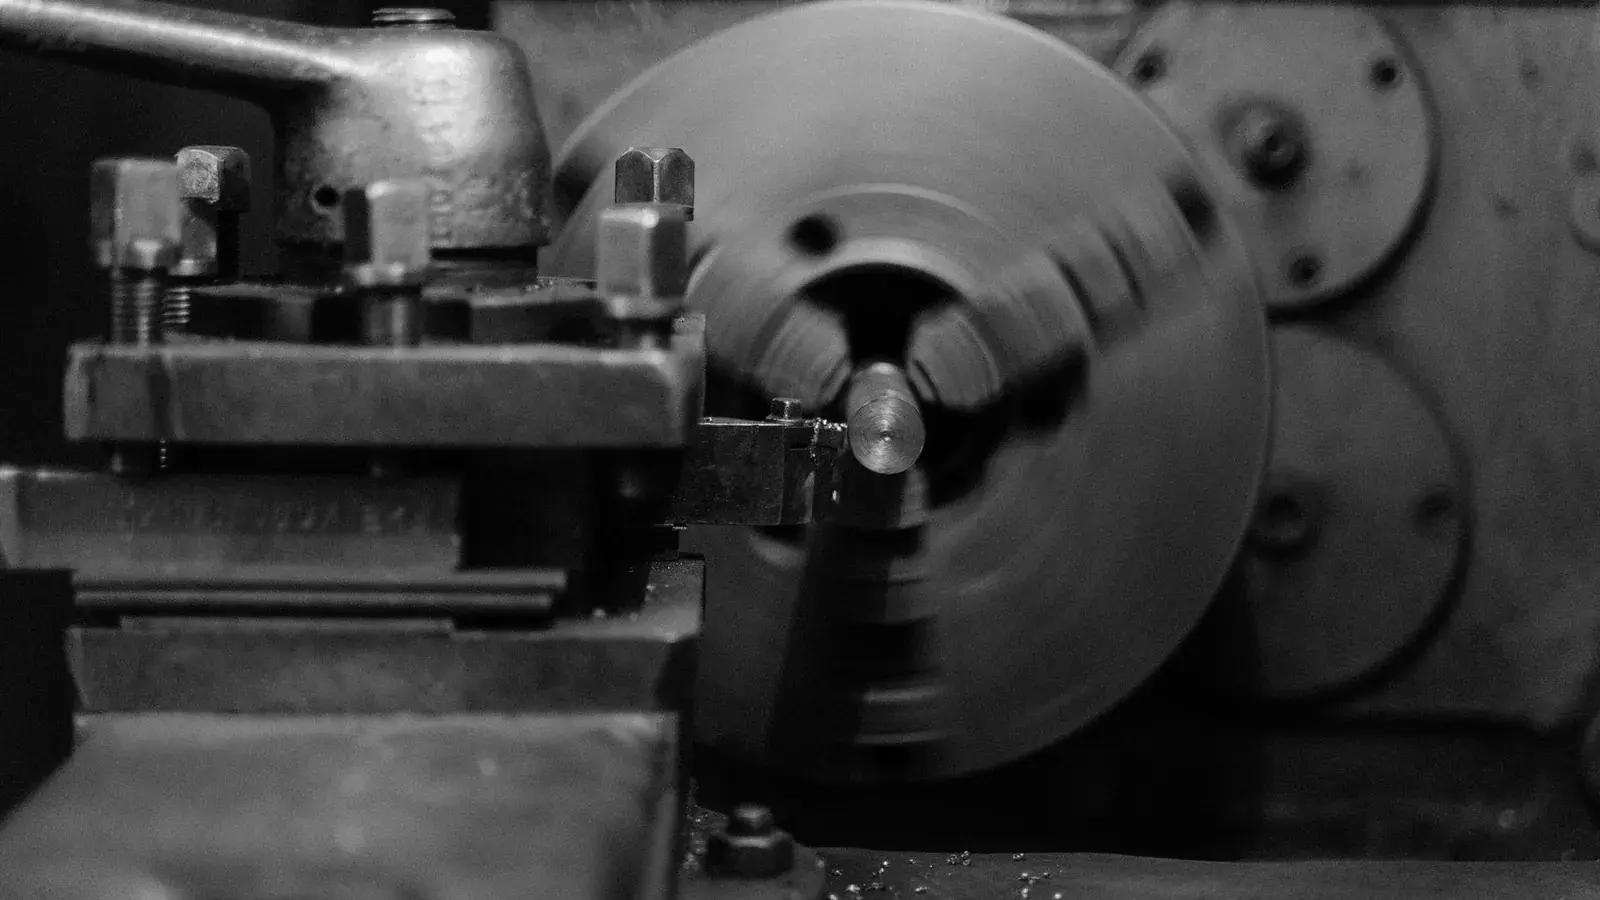
La différence entre tournage et fraisage tient à ce qui tourne. En tournage, c'est la pièce qui tourne, et l'outil fixe enlève la matière : on obtient des pièces de révolution (axes, bagues, entretoises, raccords). En fraisage, c'est l'outil qui tourne, la pièce reste bridée : on obtient des formes prismatiques (plaques, boîtiers, supports, poches, rainures). Beaucoup de pièces réelles combinent les deux, et les machines multitâches les réalisent désormais en une seule prise. Le coût dépend moins du procédé que du nombre de prises, de la matière et des tolérances.
Le tournage : tout part de l'axe
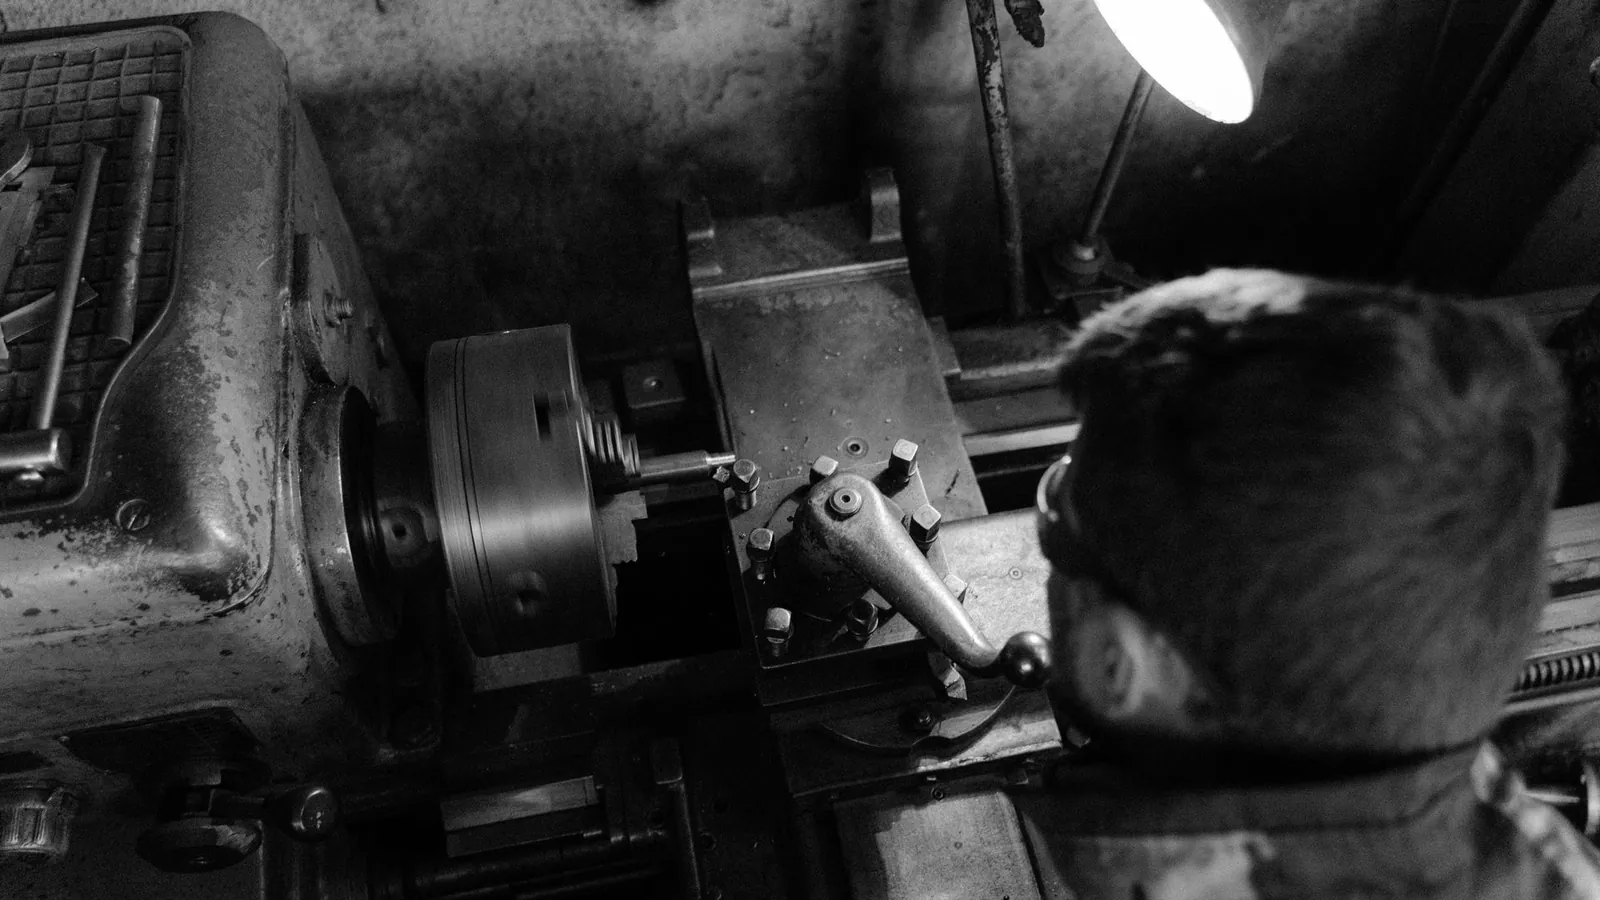
Sur un tour, la pièce est serrée dans un mandrin ou une pince et tourne à grande vitesse. L'outil, monté sur une tourelle, se déplace le long de l'axe et vers le centre. Il dresse les faces, chariote les diamètres, réalise gorges, chanfreins, filetages et alésages.
Le tournage excelle dans tout ce qui est concentrique. Comme toutes les surfaces sont générées autour du même axe de rotation, la coaxialité entre diamètres et la circularité s'obtiennent naturellement. C'est le procédé des arbres, des pistons, des douilles, des embouts et de la plupart des pièces de raccordement hydraulique.
Le brut est généralement une barre. Pour les petits diamètres en grande série, les décolleteuses alimentées en barres produisent des milliers de pièces sans intervention : c'est le décolletage, une spécialité à part entière.
Le fraisage : la liberté des formes
Sur une fraiseuse ou un centre d'usinage, la fraise tourne dans la broche et se déplace selon trois axes au moins. La pièce, maintenue dans un étau ou sur un montage, ne bouge pas, sauf sur les machines équipées d'axes rotatifs.
Le fraisage produit des surfaces planes, des épaulements, des poches, des rainures, des contours, des perçages et des taraudages à n'importe quel endroit de la pièce. C'est le procédé des plaques de base, des corps de vérins, des carters, des brides et des pièces de structure.
Le nombre d'axes change beaucoup la donne. En 3 axes, chaque face exige une nouvelle prise. En 4 axes, un plateau rotatif permet d'usiner plusieurs faces autour d'un axe. En 5 axes, l'outil s'incline et atteint presque toutes les faces et les formes gauches en une seule mise en position.
Le comparatif
| Critère | Tournage | Fraisage |
|---|---|---|
| Ce qui tourne | La pièce | L'outil |
| Formes typiques | Révolution : diamètres, gorges, filetages | Prismatiques : plans, poches, contours |
| Brut habituel | Barre ronde ou tube | Bloc, plat, tôle épaisse, pièce brute |
| Pièces types | Axes, bagues, entretoises, raccords | Plaques, boîtiers, supports, brides |
| Point fort géométrique | Coaxialité, circularité | Planéité, positions de perçages, formes complexes |
| Variante de série | Décolletage sur barre | Usinage sur palette, montages multiples |
Quand une pièce demande les deux
Un arbre avec une rainure de clavette, une bride ronde percée de trous en couronne, un raccord avec méplats de serrage : ces pièces sont à la fois tournées et fraisées.
Deux organisations sont possibles. La première enchaîne un tour puis une fraiseuse. Elle fonctionne bien, mais chaque reprise ajoute un montage, du temps de réglage et un risque de décalage entre les surfaces tournées et fraisées.
La seconde utilise un centre de tournage-fraisage. Le tour dispose d'outils motorisés et d'un axe C qui positionne la broche angulairement ; certains ont une contre-broche qui reprend la pièce pour usiner l'arrière. La pièce sort finie de la machine. Pour une série de pièces mixtes, c'est souvent la solution la plus économique et la plus précise.
Ce qui fait vraiment le coût
Sur un devis d'usinage, le procédé n'est qu'une partie de l'équation. Les principaux facteurs sont :
- le nombre de prises : chaque démontage-remontage coûte du temps et de la précision. Une pièce pensée pour être usinée en deux prises au lieu de quatre coûte nettement moins ;
- la matière : un aluminium se coupe beaucoup plus vite qu'un inox ou un titane, qui usent les outils et imposent des vitesses réduites ;
- les tolérances et les états de surface : une cote à quelques centièmes ou un Ra très fin demandent des passes de finition, des contrôles, parfois une rectification ;
- la quantité : le temps de programmation et de réglage se répartit sur la série. À l'unité, il pèse lourd ;
- les formes difficiles : poches profondes à petits rayons, alésages longs, parois minces qui vibrent.
Une astuce simple : laissez à l'atelier une liberté sur ce qui n'est pas fonctionnel. Un rayon de fond de poche plus grand, une tolérance générale au lieu d'une cote serrée inutile, un chanfrein au lieu d'un angle vif peuvent diviser un temps de cycle.
Précision : qui fait le mieux ?
Les deux procédés atteignent couramment des tolérances de quelques centièmes de millimètre sur des machines en bon état. La différence se joue sur le type de précision.
Le tournage donne naturellement des diamètres ronds et coaxiaux, parce que tout tourne autour du même axe. Une portée de roulement, un alésage de bague ou un diamètre d'ajustement s'y obtiennent avec une excellente régularité. Le fraisage, lui, maîtrise mieux la planéité de grandes surfaces, la position relative de perçages et la perpendicularité entre faces usinées dans la même prise. Au-delà, quand une tolérance descend sous le centième ou qu'un état de surface très fin est exigé, on passe souvent par une rectification.
Bien formuler la demande
Envoyez un fichier 3D (STEP) accompagné d'un plan coté qui fixe les tolérances, la matière, les traitements et la quantité. L'atelier choisira lui-même le procédé le plus adapté : vous n'avez pas à imposer tournage ou fraisage, seulement le résultat attendu.
Pour une sous-traitance ciblée, les pages fraisage CNC et tournage CNC présentent les capacités des ateliers par type de machine. Vous pouvez aussi parcourir les ateliers d'usinage mécanique, lire la fiche métier de l'usinage ou demander des devis d'usinage en joignant vos fichiers. Pour les formes intérieures qu'aucun des deux procédés ne réalise bien, comme une rainure de clavette dans un alésage, voyez l'article sur le brochage.
Photos : Tima Miroshnichenko, Sami TÜRK sur Pexels.