Sommaire
Une pièce conforme se prépare avant la commande. La qualité que vous recevrez dépend de ce que votre plan exige, de ce que votre commande prévoit comme contrôles et de ce que votre fournisseur sait prouver. Trop peu d'exigences, et vous recevez des pièces discutables sans recours. Trop d'exigences, et vous payez une précision et des contrôles inutiles. Ce dossier propose un fil conducteur, des tolérances du plan aux preuves de la livraison, et renvoie vers les guides, articles et outils qui détaillent chaque étape. Le glossaire des normes et certifications complète cette page.
Tout commence par le plan
Le plan de définition est le contrat technique. Ce qui n'y est pas écrit n'est ni fabriqué ni contrôlé. Trois types d'exigences s'y côtoient.
Les tolérances dimensionnelles
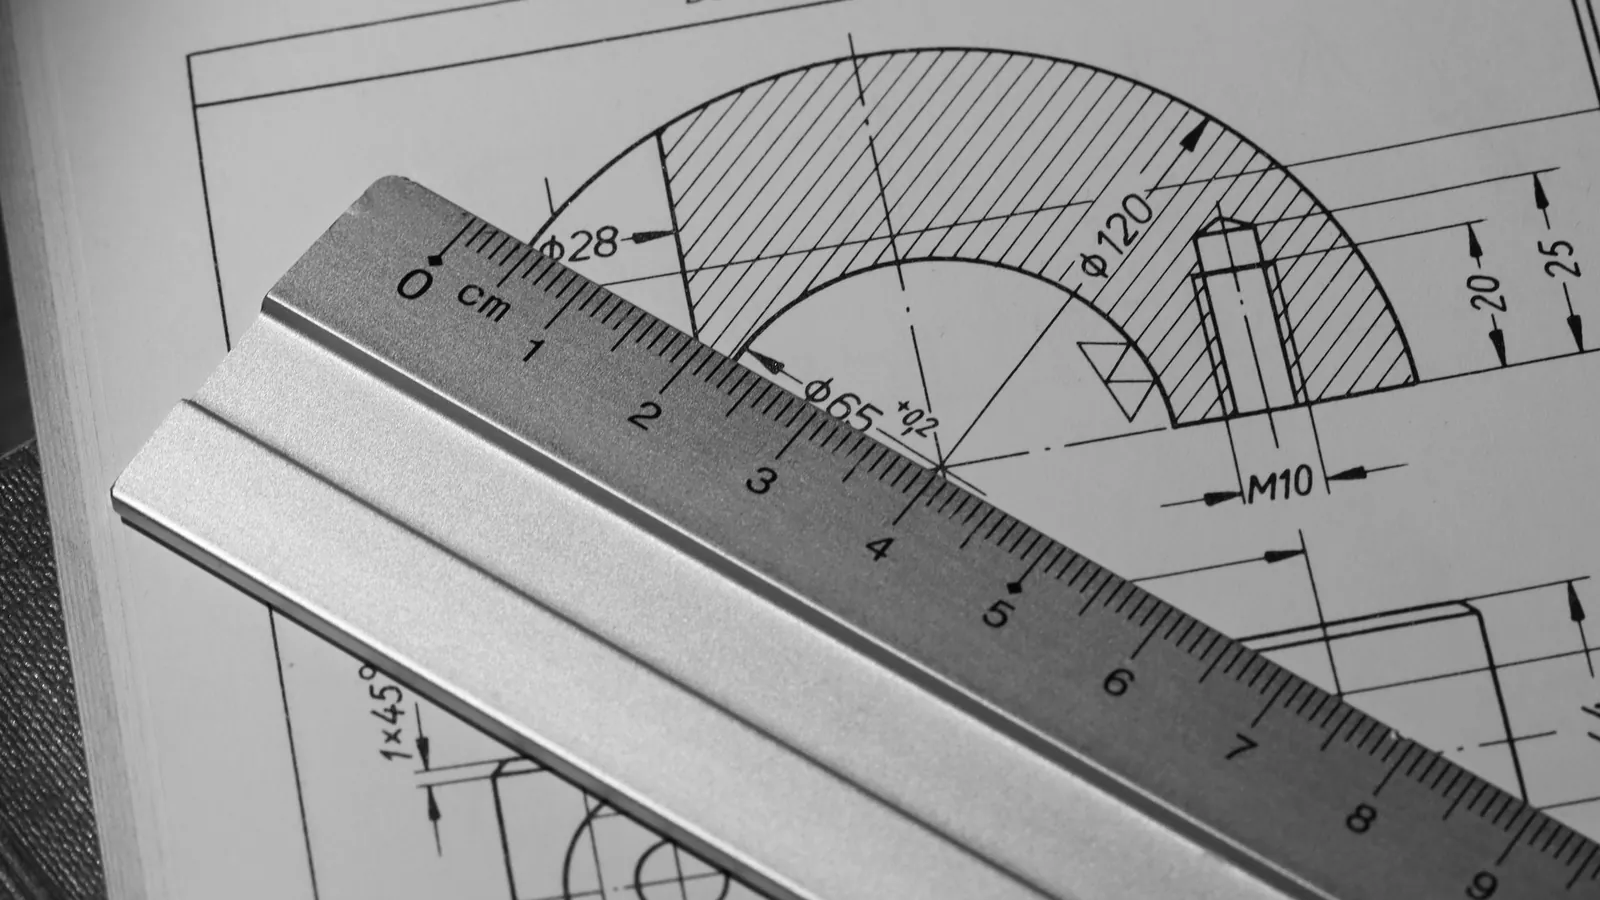
Chaque cote fonctionnelle porte sa tolérance. Les autres relèvent des tolérances générales, indiquées une fois pour toutes dans le cartouche. L'ISO 2768-1 les définit en quatre classes, de fine à très grossière, désignées f, m, c et v. Le tableau et calculateur ISO 2768 donne l'écart admis pour chaque tranche de dimension.
Pour les assemblages entre un arbre et un alésage, on utilise le système d'ajustements de l'ISO 286, avec des désignations comme H7/g6 ou H7/p6. Le calculateur d'ajustements ISO 286 affiche les écarts, le jeu ou le serrage obtenus.
Les tolérances géométriques
Une pièce peut avoir toutes ses dimensions justes et pourtant ne pas fonctionner : une face voilée, un alésage incliné, deux portées non coaxiales. Les tolérances géométriques encadrent la forme, l'orientation et la position, selon le langage normalisé ISO GPS. L'ISO 2768-2 donne des tolérances géométriques générales en trois classes, H, K et L. Le guide Tolérancement géométrique explique les symboles et leur effet sur le coût.
L'état de surface
La rugosité se spécifie par un critère chiffré, le plus souvent Ra. Chaque procédé atteint une plage de rugosité ; demander plus fin impose une opération supplémentaire. Le convertisseur de rugosité relie Ra, Rz et les anciennes classes N, et indique ce que chaque procédé obtient couramment.
Le guide Préparer un plan de définition rassemble ces règles et les autres mentions indispensables du plan.
La précision a un prix : la placer au bon endroit
Chaque fois qu'une tolérance se resserre, le procédé, la machine et le contrôle changent. Une cote à quelques centièmes s'obtient en tournage ou en fraisage soigné ; quelques microns demandent souvent une rectification et une salle de mesure régulée. Le bon réflexe consiste à se demander, cote par cote, ce qui se passerait si elle était un peu plus large. Si rien ne change pour la fonction, desserrez-la. Les pages Usinage de précision et Rectification décrivent les ateliers capables de tenir les tolérances serrées et la façon dont ils le prouvent.
Les éléments standard : ne pas réinventer
Filetages, couples de serrage, diamètres de perçage : ces données sont normalisées et doivent l'être aussi sur vos plans. Le tableau des filetages métriques donne les pas et les diamètres de perçage avant taraudage, et le tableau des couples de serrage les valeurs usuelles par classe de qualité de vis. Un renvoi à la norme évite les cotes ambiguës.
Définir le contrôle avant la fabrication
Le contrôle se négocie au moment de la commande, pas à la réception. Trois outils structurent l'échange avec le fournisseur.
- Le plan de contrôle liste les caractéristiques vérifiées, la méthode et le moyen de mesure, la fréquence et la réaction en cas d'écart. L'article Plan de contrôle explique comment le construire et ce que l'on peut en exiger.
- L'analyse des risques du procédé, ou AMDEC, identifie les défaillances possibles et leurs parades. Elle est attendue dans l'automobile et de plus en plus ailleurs : voir AMDEC procédé.
- Le premier article est contrôlé en totalité avant de lancer la série. En aéronautique, il suit le format de l'AS9102, détaillé dans l'article First Article Inspection. En automobile, la validation fournisseur prend la forme d'un dossier PPAP : voir le guide PPAP.
Mesurer : des moyens adaptés à la tolérance
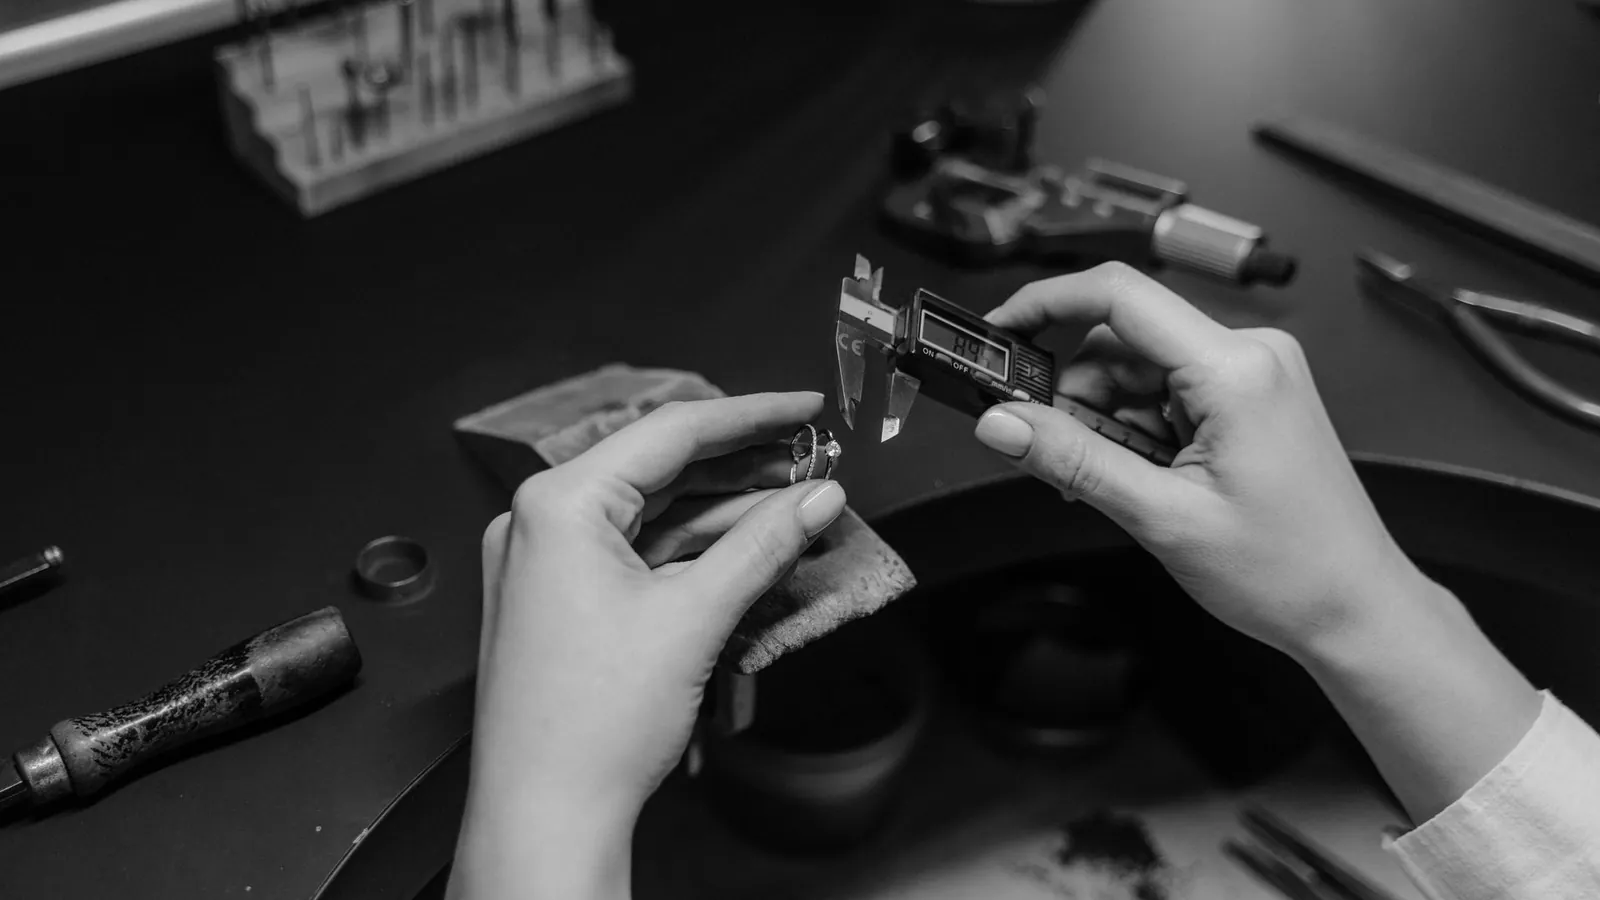
Une tolérance n'a de sens que si l'atelier dispose d'un moyen capable de la vérifier. Pied à coulisse, micromètre, comparateur, tampons et bagues lisses ou filetés, machine à mesurer tridimensionnelle, rugosimètre : chaque moyen a son domaine et sa propre incertitude. La règle de bon sens veut que l'incertitude du moyen reste petite devant l'intervalle de tolérance ; sinon, une pièce bonne peut être refusée et une pièce mauvaise acceptée.
Pour les caractéristiques critiques, demandez quel moyen sera utilisé et s'il est étalonné. Pour les formes complexes ou les tolérances géométriques, un rapport issu d'une machine à mesurer tridimensionnelle est souvent la seule preuve exploitable. Pour les contrôles répétitifs en série, un calibre « entre, n'entre pas » ou un gabarit de contrôle dédié accélère la vérification au poste ; la page Gabarits de contrôle et montages explique comment les faire fabriquer.
En série : la maîtrise plutôt que le tri
Contrôler toutes les pièces à la fin coûte cher et ne garantit rien si le procédé dérive. En série, l'objectif est de prouver que le procédé produit des pièces conformes de manière stable. C'est le rôle des indicateurs de capabilité, notés Cp et Cpk, qui comparent la dispersion réelle du procédé à l'intervalle de tolérance, et du suivi statistique en production. Le niveau exigé est en général fixé par le client dans son cahier des charges ; dans l'automobile, il fait partie du dossier PPAP.
Les preuves à la livraison
Une pièce conforme dont on ne peut pas prouver la conformité pose les mêmes problèmes qu'une pièce non conforme, dès qu'un audit ou un incident survient. Selon l'enjeu, demandez :
- un certificat de conformité de l'atelier ;
- un rapport de contrôle dimensionnel sur les caractéristiques du plan de contrôle ;
- un certificat matière, généralement de type 3.1 selon l'EN 10204, expliqué dans l'article Certificat matière 3.1 ;
- les certificats de traitement : dureté, épaisseur de revêtement, conformité à la norme du traitement ;
- la traçabilité jusqu'au lot matière lorsque votre secteur l'impose.
Écrivez ces exigences dans la demande de devis : elles ont un coût, et deux offres qui ne les intègrent pas de la même façon ne sont pas comparables.
Les certifications du fournisseur
Les certifications ne remplacent pas vos exigences, mais elles indiquent que l'atelier sait s'organiser pour les tenir. Les plus courantes en sous-traitance industrielle :
| Certification | Ce qu'elle encadre | Secteurs qui l'exigent souvent |
|---|---|---|
| ISO 9001 | Système de management de la qualité | Tous secteurs |
| EN 9100 | Qualité aéronautique, spatiale et défense | Aéronautique, spatial |
| IATF 16949 | Qualité de la production automobile | Automobile |
| ISO 13485 | Qualité des dispositifs médicaux | Médical |
| ISO 3834 | Qualité en soudage par fusion | Ferroviaire, structures, équipements sous pression |
Chaque page de norme explique comment lire un certificat et quelles questions poser. Les certifications environnementales et de sécurité, comme l'ISO 14001, entrent aussi de plus en plus dans les grilles de sélection des acheteurs.
Quand la pièce n'est pas conforme
Malgré tout, un écart arrive. Ce qui compte alors est d'avoir prévu la règle : critères d'acceptation, délai de signalement, prise en charge du tri, de la reprise ou du remplacement, analyse de cause et action corrective. Ces points relèvent du contrat, traité dans le dossier Acheter de la sous-traitance. Un fournisseur qui répond à une non-conformité par une analyse structurée et une action durable vaut souvent mieux qu'un fournisseur qui n'en a jamais.
Auditer un fournisseur : quand et comment
Pour une pièce sensible ou un fournisseur nouveau, une visite d'atelier vaut souvent mieux qu'un questionnaire. Elle permet de voir les moyens de mesure, la gestion des plans et des indices, l'identification des pièces en cours, l'organisation du poste de contrôle. Préparez-la avec une grille simple : comment l'atelier s'assure de travailler sur le bon indice de plan, comment il identifie une pièce non conforme, comment il trace la matière, qui libère les lots. Un fournisseur qui vous ouvre ses portes et répond précisément est généralement un fournisseur avec qui l'on peut résoudre les problèmes.
Passer à la consultation
Avec un plan complet, un niveau de contrôle défini et des preuves attendues écrites, vous pouvez consulter sereinement. Joignez ces éléments à votre demande de devis : les ateliers qui l'acceptent savent dès le départ ce qu'ils devront garantir et prouver, et chiffrent en conséquence. Changez le métier dans le formulaire si votre pièce relève d'un autre savoir-faire.
Photos : Tima Miroshnichenko, Joachim Schnürle sur Pexels.