Sommaire
Un métal qui ne pardonne rien
Le titane associe une résistance élevée, une faible densité et une excellente tenue à la corrosion. Le corps humain le tolère très bien. Ces qualités en font le métal de l'aéronautique, des implants, de l'offshore et de la compétition. À l'atelier, elles se paient.
Sa conductivité thermique est faible : la chaleur de coupe se concentre sur l'arête de l'outil. Son module d'élasticité est environ la moitié de celui de l'acier : la pièce fléchit et vibre sous l'effort. Il a tendance à coller sur l'outil et à réagir chimiquement avec lui à haute température. Le résultat est connu de tous les usineurs : vitesses de coupe basses, outils qui s'usent vite, risques de vibrations sur les parois fines.
Comment un atelier équipé s'y prend
- Des machines rigides, capables de couples élevés à basse vitesse.
- Un arrosage abondant, idéalement haute pression à travers l'outil, pour évacuer la chaleur et les copeaux.
- Des outils dédiés : carbure à géométrie positive, revêtements adaptés, arêtes vives.
- Des stratégies de fraisage qui gardent un engagement constant de l'outil, plutôt que des passes lourdes en pleine matière.
- Un suivi strict de l'usure des outils, pour éviter qu'une arête émoussée ne chauffe et n'écrouisse la pièce.
- Une gestion des copeaux séparée, propre et sûre.
Un atelier qui usine régulièrement du titane connaît ses paramètres. Celui qui en usine une fois par an les découvre sur votre pièce.
Les filières qui l'exigent
Aéronautique et spatial. Ferrures, attaches de mâts réacteurs, pièces de trains d'atterrissage, disques et aubes de compresseurs. Les pièces sont souvent usinées dans des bruts forgés ou des blocs, avec un rapport entre la masse du brut et la masse de la pièce finie parfois très élevé. La certification EN 9100 et la traçabilité matière sont incontournables. La page filière aéronautique détaille ces attentes.
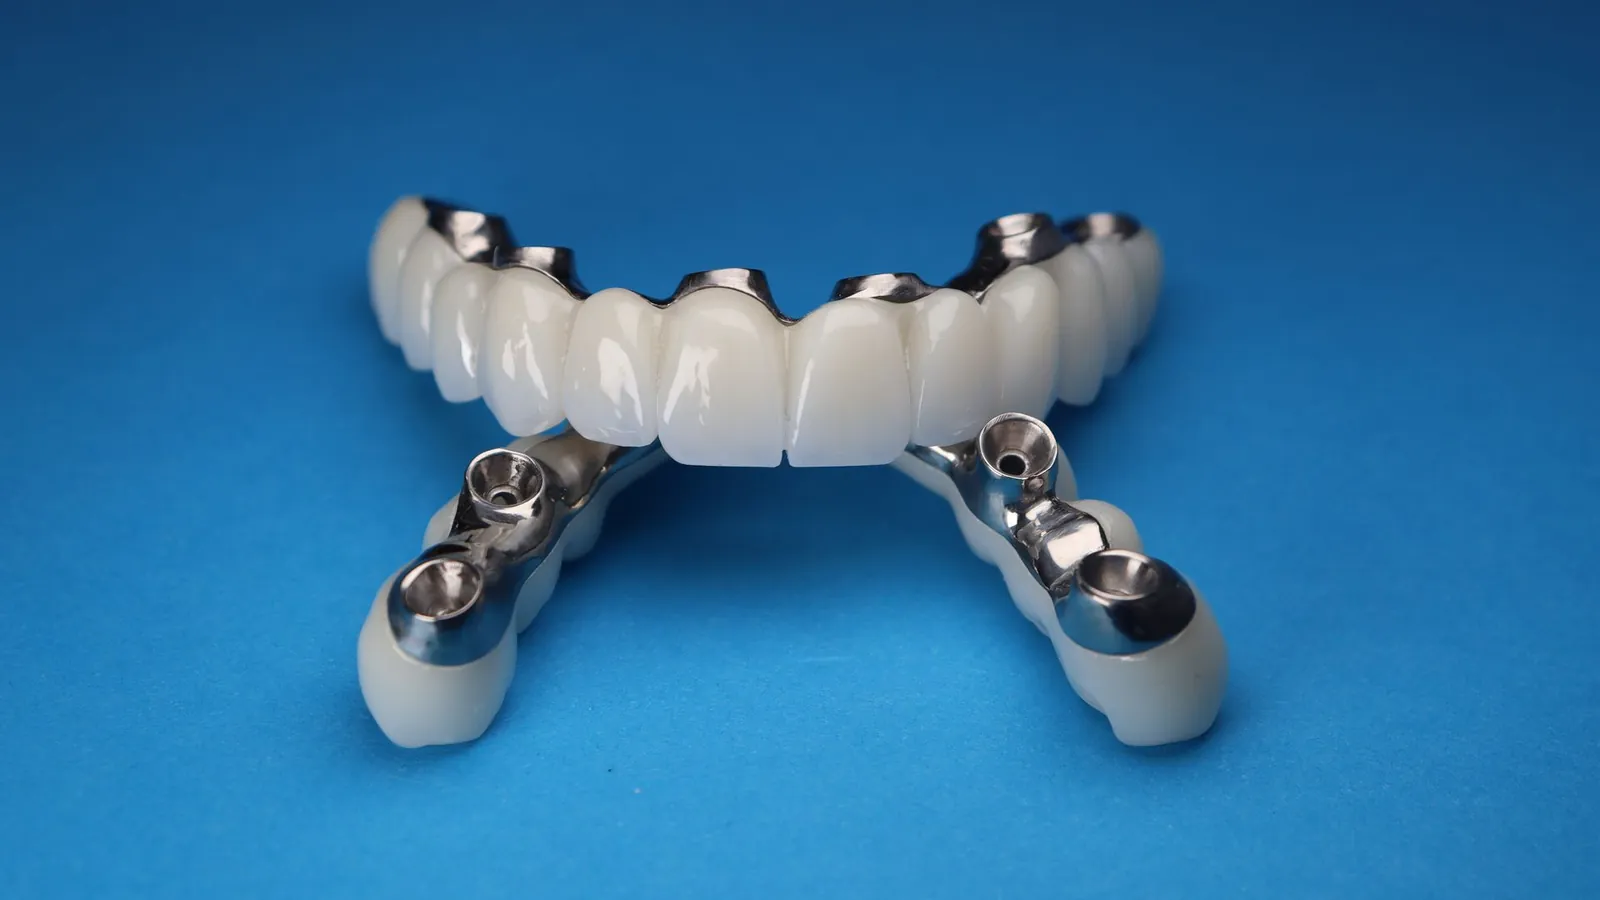
Médical. Implants rachidiens, plaques et vis d'ostéosynthèse, composants de prothèses, implants dentaires. Les matières répondent à des normes dédiées, comme l'ASTM F136 ou l'ISO 5832-3 pour l'alliage Ti-6Al-4V destiné aux implants. Le fabricant travaille généralement sous ISO 13485, avec nettoyage, marquage et conditionnement maîtrisés.
Industrie et énergie. Échangeurs, pièces de pompes en eau de mer, équipements de chimie, où c'est la tenue à la corrosion qui justifie le choix.
Les choix de conception qui allègent la facture
- Partir d'un brut proche de la forme finale : un brut forgé, une pièce de fonderie ou une ébauche en fabrication additive réduisent fortement la matière à enlever.
- Éviter les parois très minces sans raison fonctionnelle.
- Privilégier des rayons de raccordement généreux dans les poches, compatibles avec des outils rigides.
- Limiter les tolérances serrées aux surfaces fonctionnelles.
- Regrouper les quantités pour amortir la mise au point.
Si votre pièce peut passer en 5 axes, discutez-en : moins de montages, c'est moins de risques sur une matière qui coûte cher.
Le contrôle des pièces en titane
Parce que la matière est chère et les applications critiques, le contrôle prend une place importante. Au-delà du rapport dimensionnel, on rencontre selon les filières :
- la vérification de la matière : certificat du lot, parfois analyse chimique ou essais mécaniques sur éprouvette ;
- le contrôle de surface : recherche de défauts par ressuage, examen de la couche superficielle quand la pièce a été chauffée ;
- la propreté : nettoyage validé pour les implants, absence de résidus de fluide de coupe ;
- le marquage : identification du lot et de la pièce, souvent par laser, pour la traçabilité.
Pour un premier lot aéronautique, ces éléments sont rassemblés dans un dossier de premier article. Demandez à l'atelier quels contrôles il réalise en interne et lesquels il sous-traite : les délais en dépendent.
Ce qui fait le prix
- La matière : le titane coûte nettement plus cher que l'acier ou l'aluminium, et la chute part au recyclage à faible valeur.
- Le temps de cycle, allongé par des vitesses de coupe modérées.
- Les outils, consommés rapidement.
- La documentation et le contrôle : certificats, rapport de premier article, contrôles non destructifs.
- Les traitements éventuels : anodisation colorée de repérage, sablage, passivation.
Ce qu'il faut envoyer
- le modèle 3D en STEP et le plan 2D coté ;
- le grade exact et la norme matière (grade 2, grade 5, grade 23, ASTM F136…) ;
- la forme du brut si elle est imposée ;
- les exigences de contrôle et de documentation ;
- les quantités et le délai.
Ensuite, demandez un devis pour vos pièces en titane : il sera adressé à des ateliers habitués à ce métal.
Trouver l'atelier
Commencez par l'annuaire de l'usinage et filtrez sur les certifications de votre filière. Lors des échanges, demandez des exemples de pièces en titane déjà produites, les nuances travaillées et la façon dont l'atelier gère les copeaux.
Photos : Zeynep Kahraman, Tomás Asurmendi sur Pexels.