Sommaire
Usiner du plastique n'est pas usiner de l'aluminium mou
Les plastiques techniques s'usinent sur les mêmes tours et fraiseuses que les métaux. La ressemblance s'arrête là. Leur conductivité thermique est très faible : la chaleur de coupe reste dans la pièce et dans l'outil, et la matière peut fondre ou se déformer. Leur dilatation est environ dix fois plus forte que celle de l'acier. Certains absorbent l'humidité. D'autres fluent sous la pression du bridage. Un atelier habitué aux plastiques a appris à composer avec tout cela.
Les matières et leurs usages
POM (polyacétal). Stable, rigide, peu sensible à l'humidité, excellent au frottement. C'est la matière la plus facile à usiner avec précision : engrenages, galets, pièces de guidage, bagues.
PA6 et PA66 (polyamides). Tenaces, résistants à l'usure, économiques. Ils reprennent de l'humidité, ce qui modifie leurs cotes. Courants pour les pièces d'usure, les poulies, les patins.
PEEK. Plastique haute performance : tenue en température, résistance chimique, rigidité, grades médicaux et alimentaires. Il est cher : on l'usine avec soin, souvent en petites séries à forte valeur.
PTFE. Très faible frottement et inertie chimique quasi totale. Mou, il flue et se déforme au bridage. Les tolérances serrées y sont difficiles.
PEHD et PE-UHMW. Résistants à l'usure et aux chocs, utilisés pour les guides de convoyeurs, les plaques de glissement, les pièces en contact alimentaire.
PC, PMMA, PET, PVC. Transparence, isolation, tenue chimique : chacun a son domaine, et ses propres pièges (fissuration du PMMA, contraintes du PC).
Les précautions qui changent la qualité
- Stabiliser la matière. Les barres et plaques extrudées contiennent des contraintes internes. Un recuit avant finition, ou un ébauche suivi d'un repos, limite les déformations.
- Brider sans écraser. Mors doux, montages adaptés, efforts modérés.
- Outils affûtés. Arêtes vives et grands dégagements, pour couper plutôt que d'écraser.
- Refroidir sans polluer. Air comprimé ou lubrifiant compatible : certains fluides font fissurer le PC et le PMMA.
- Mesurer à température stable. Une pièce encore chaude de l'usinage n'a pas sa cote finale.
- Gérer les bavures. Les plastiques souples laissent des barbes qu'il faut retirer à la main ou par ébavurage thermique.
Les tolérances qu'il faut demander
Une cote à ± 0,01 mm sur une pièce de 100 mm en PEHD n'a pas de sens : quelques degrés de variation suffisent à la faire sortir. Avant de reporter une tolérance de métal sur une pièce plastique, demandez-vous à quelle température et dans quelle humidité la pièce fonctionne. Les cotes fonctionnelles se discutent avec l'atelier, qui connaît le comportement de chaque matière.
Une tolérance générale pensée pour le métal convient mal aux plastiques. Mieux vaut indiquer directement les tolérances utiles sur le plan, cote par cote, en précisant la température de mesure.
Quelques applications typiques
- Machines d'emballage et agroalimentaire : guides, étoiles de convoyage, vis sans fin, racleurs en PEHD ou en POM, couleurs détectables si nécessaire.
- Équipements de laboratoire et médicaux : supports, pièces de pompes, composants d'analyseurs en PEEK, PPSU ou PVDF.
- Électrotechnique : isolants, supports de jeux de barres, entretoises en stratifié ou en PA.
- Industrie chimique : brides, vannes, pièces de pompes en PTFE, PVDF, PP.
- Mécanique générale : bagues de friction, galets, engrenages silencieux, cames.
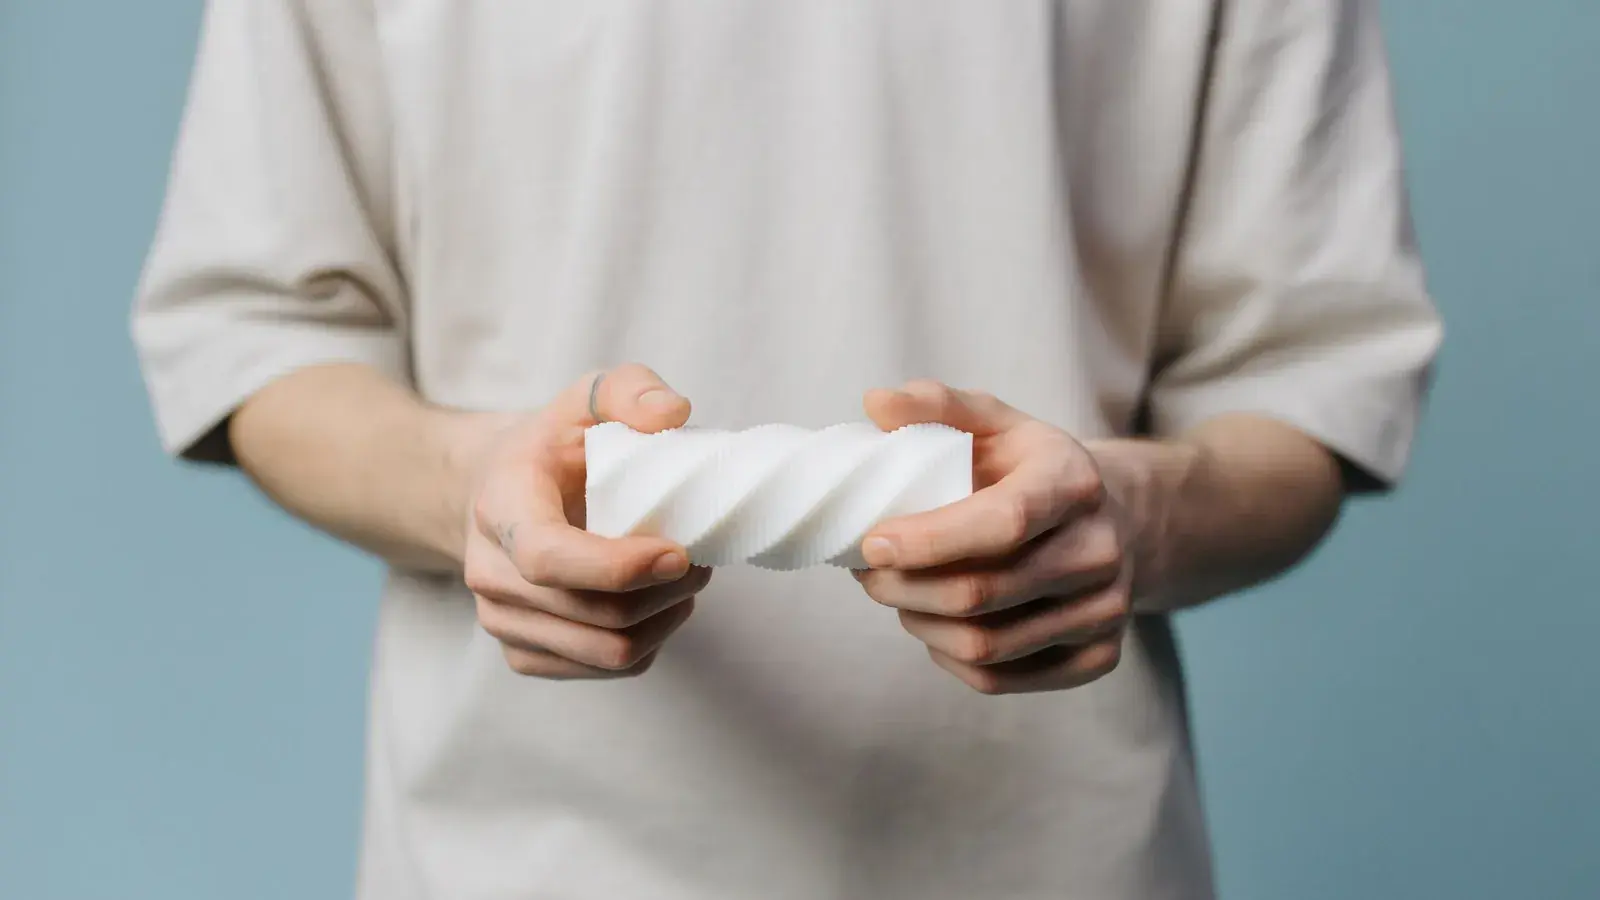
Dans tous ces cas, l'usinage permet de produire de petites quantités sans moule et de modifier la pièce d'une série à l'autre. Si vous hésitez encore entre plusieurs procédés plastiques, la page consacrée aux pièces plastiques sur mesure compare usinage, injection et impression 3D.
Ce qui fait le prix
- La matière : le PEEK coûte bien plus cher que le POM ou le PA, et la chute aussi.
- La géométrie : parois fines, poches profondes et petites cotes serrées allongent le temps.
- La stabilisation éventuelle de la matière avant finition.
- L'ébavurage et la finition manuelle.
- Le contrôle, en particulier sur les grandes pièces sujettes à la dilatation.
- La traçabilité pour le médical ou l'alimentaire : certificats matière, lots identifiés.
Préparer la demande
- un plan 2D coté et un STEP ;
- la matière exacte et, si possible, la référence ou le grade (vierge, chargé verre, médical, alimentaire) ;
- l'environnement de la pièce : température, humidité, produits en contact ;
- les quantités et le délai ;
- les certificats nécessaires (conformité contact alimentaire, biocompatibilité).
Ensuite, faites chiffrer vos pièces plastiques usinées par des ateliers qui travaillent ces matières.
Trouver le bon atelier
Les ateliers spécialisés dans les plastiques usinent rarement de l'acier : leurs machines, leurs outils et leur aspiration des copeaux sont pensés pour ces matières. Vous les trouverez dans l'annuaire de l'usinage et parmi les spécialistes du plastique et des composites. Pour le médical, une certification ISO 13485 est attendue.
Pour des volumes plus importants, la page injection plastique vous aidera à évaluer le passage au moule.
Photos : https://kaboompics.com/, Tara Winstead sur Pexels.