Sommaire
Ce qui rend l'inox difficile
L'inox a mauvaise réputation dans les ateliers, et elle est en partie méritée. Les nuances austénitiques, les plus courantes, s'écrouissent : la surface durcit au passage de l'outil. Si l'arête frotte au lieu de couper, la passe suivante attaque une couche plus dure, et l'outil s'use encore plus vite. S'ajoutent une faible conductivité thermique, qui concentre la chaleur sur l'arête, et une tendance au collage de la matière sur l'outil.
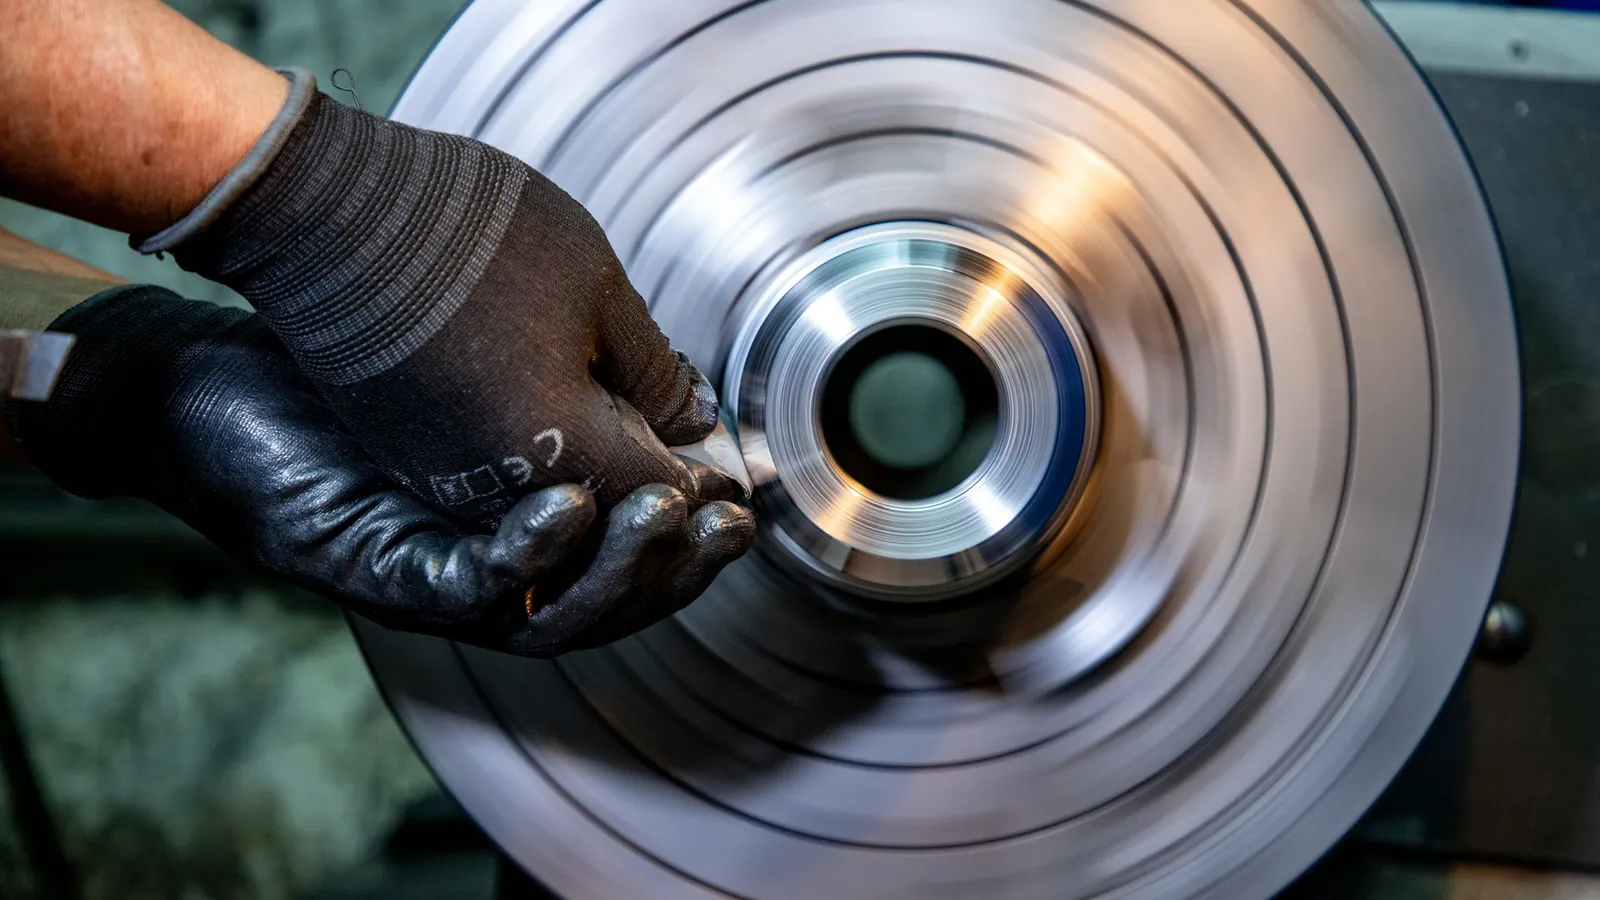
La réponse d'un bon usineur tient en quelques principes : outils carbure revêtus et bien affûtés, avance suffisante pour passer sous la couche écrouie, arrosage abondant, montages rigides, pas d'arrêt de l'outil en contact avec la pièce. Rien de spectaculaire, mais beaucoup d'expérience.
Les nuances courantes et leurs usages
- 303 (1.4305) : soufre ajouté, copeaux qui se brisent. La nuance du décolletage inox. Résistance à la corrosion inférieure.
- 304L (1.4307) : l'inox généraliste, pour les pièces d'équipements, les supports, les axes en milieu humide.
- 316L (1.4404) : molybdène ajouté, meilleure tenue aux chlorures. Agroalimentaire, marine, pharmacie.
- 316L de qualité implantable : pour certains dispositifs médicaux, avec des exigences de pureté spécifiques.
- 17-4PH (1.4542) : durcissement par précipitation, haute résistance. Aéronautique, vannes, pièces mécaniques sollicitées.
- Duplex (1.4462) : résistance et tenue à la corrosion, pour l'offshore et la chimie.
Choisir un inox plus facile à usiner que nécessaire peut faire gagner du temps. Le choisir moins résistant que nécessaire peut coûter la pièce. Partez toujours de l'environnement de service.
Les pièces agroalimentaires
Dans l'agroalimentaire, la pièce usinée doit se nettoyer facilement : pas de recoin, pas de filetage apparent côté produit, des angles rayonnés, un état de surface fin. On rencontre des axes et paliers de convoyeurs, des pièces de pompes et de vannes, des couteaux et des guides de découpe, des raccords et des bagues d'étanchéité.
Les exigences de rugosité, souvent autour de Ra 0,8 µm sur les surfaces en contact avec le produit, se précisent sur le plan. La filière agroalimentaire détaille les autres attentes du secteur.
Les pièces médicales
En médical, l'inox sert aux instruments, aux ancillaires, à certains implants temporaires et aux composants d'équipements. Les exigences portent sur la traçabilité complète du lot matière, l'état de surface, la propreté, le marquage laser et souvent la passivation. Le fabricant doit généralement travailler sous ISO 13485, et la page de la filière médicale présente le cadre réglementaire.
Passivation, décontamination, électropolissage
Les outils et les montages en acier peuvent laisser des particules de fer sur l'inox. Elles rouillent et donnent l'impression que la pièce corrode. La passivation, en bain acide contrôlé, élimine ces contaminations et favorise une couche passive homogène. L'électropolissage va plus loin : il lisse la surface et améliore la nettoyabilité. Ces opérations sont généralement confiées à des spécialistes du traitement de surface, avec lesquels votre usineur travaille.
Concevoir une pièce inox plus facile à produire
Quelques choix de conception font gagner beaucoup de temps machine, sans toucher à la fonction :
- Éviter les poches profondes à petits rayons : l'outil long et fin vibre et s'use très vite dans l'inox.
- Limiter les taraudages borgnes de petit diamètre : un taraud cassé dans de l'inox est difficile à extraire. Un trou débouchant ou un filetage plus gros est plus sûr.
- Donner des rayons généreux dans les angles intérieurs, compatibles avec des fraises robustes.
- Réserver les états de surface fins aux zones qui en ont besoin.
- Choisir la nuance juste : du 316L partout là où du 304L suffirait renchérit la pièce.
Côté finition, la passivation de l'inox et l'électropolissage se commandent souvent en même temps que l'usinage : demandez à l'atelier s'il les intègre à son offre.
Ce qui fait le prix
- La nuance : le 316L et les duplex coûtent plus cher que le 304L, et s'usinent plus lentement.
- Le temps de cycle, plus long que sur l'acier ou l'aluminium.
- L'usure des outils, sensible en série.
- L'état de surface demandé, avec parfois un polissage ou une rectification.
- Les traitements : passivation, électropolissage, marquage.
- La traçabilité : certificat matière 3.1, lots séparés, dossiers de contrôle.
Le dossier de consultation
- plan 2D et STEP ;
- nuance précise avec sa désignation EN (1.4404 plutôt que « inox ») ;
- rugosité sur les surfaces critiques ;
- traitements attendus et spécification de passivation ;
- exigences documentaires : certificat matière, conformité contact alimentaire ;
- quantités, délai et conditionnement (sachets propres pour le médical, par exemple).
Votre dossier est prêt ? Obtenez un devis pour vos pièces inox usinées auprès d'ateliers qui travaillent régulièrement cette matière.
Choisir l'atelier
Un usineur habitué à l'inox sépare ses outils et ses zones de travail, sait vous conseiller sur la nuance et dispose de partenaires pour la passivation. Consultez l'annuaire de l'usinage en filtrant par certification si votre filière l'exige.
Photos : Alex Domínguez, https://kaboompics.com/ sur Pexels.