Sommaire
Une grande partie des pièces mécaniques commence sa vie sous forme de tôle plane. Elle est découpée, puis pliée, roulée ou emboutie, assemblée par soudage ou par fixations, et enfin protégée. À chaque étape, plusieurs procédés sont possibles, avec leurs limites d'épaisseur, de précision et de coût. Ce dossier suit ce chemin dans l'ordre et vous aide à savoir quoi demander, et à qui. Les ateliers concernés se trouvent dans deux expertises : tôlerie et chaudronnerie d'une part, découpe et emboutissage d'autre part.
Découper : le procédé suit l'épaisseur
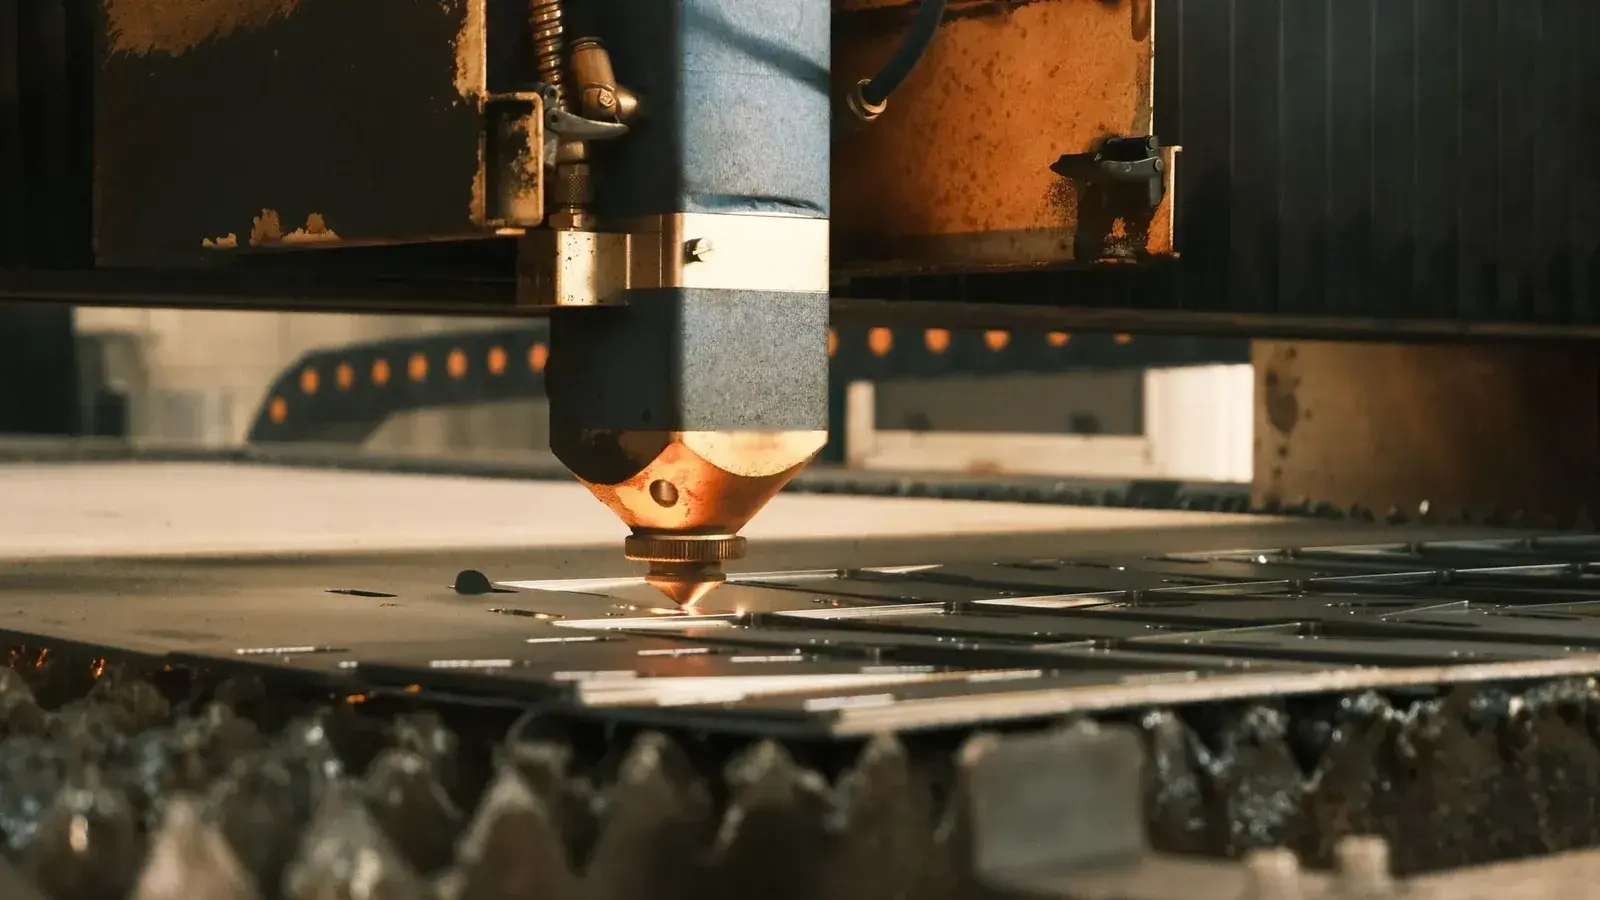
La découpe est la première opération, et son choix dépend d'abord de la matière et de l'épaisseur. Les ateliers combinent souvent plusieurs technologies ; ce qui compte pour vous est de reconnaître celle que votre pièce appelle.
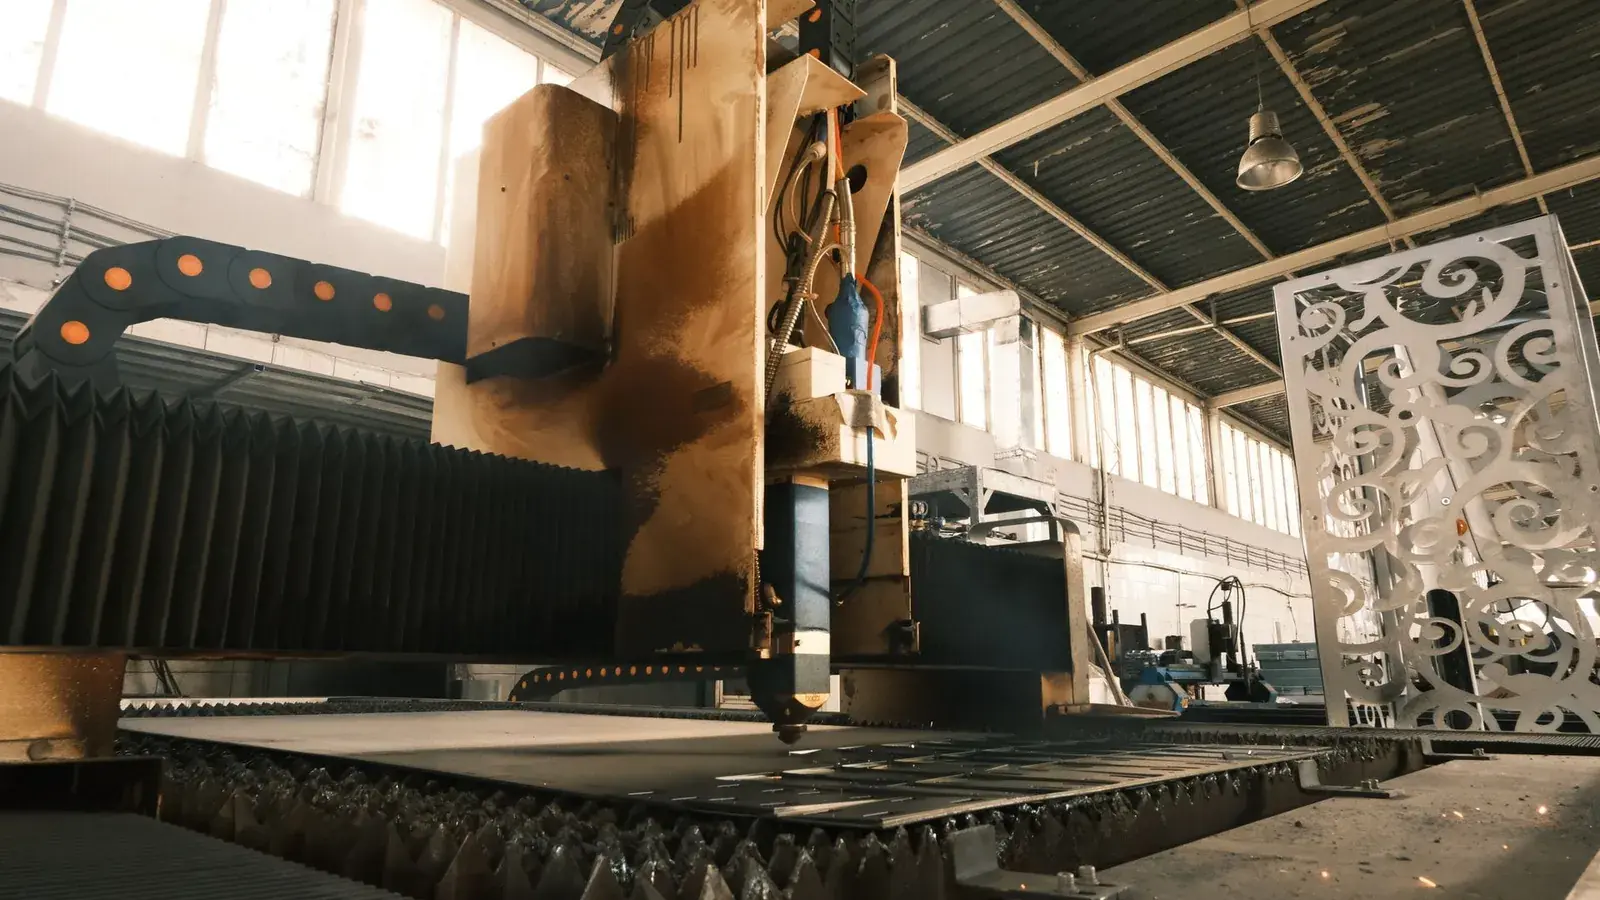
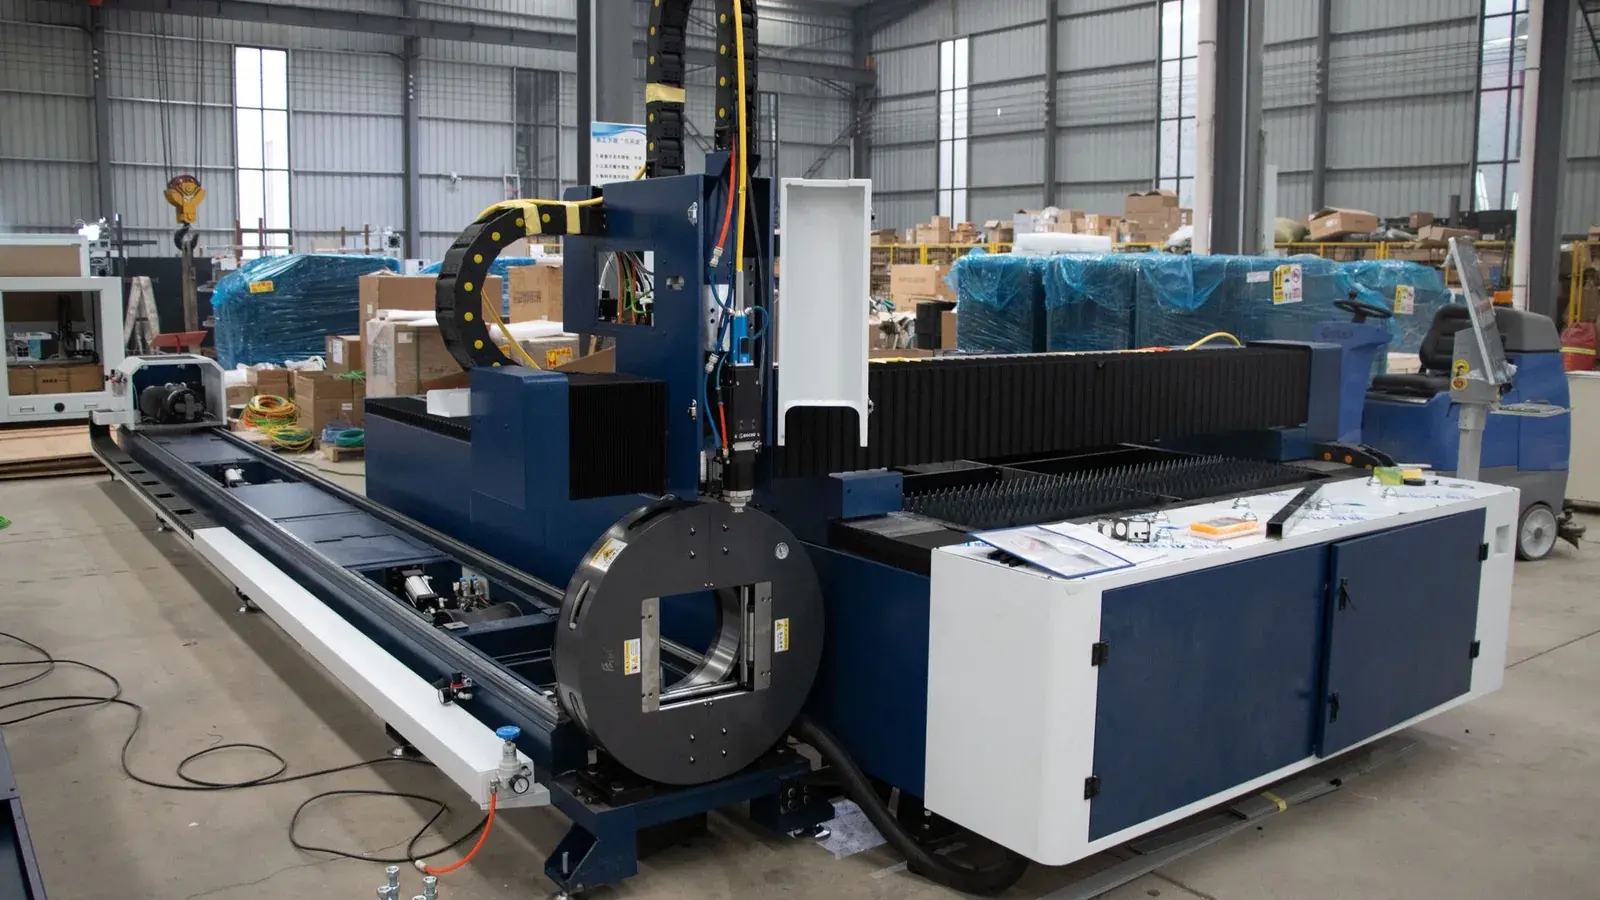
- Le laser domine la découpe de tôles minces et moyennes en acier, inox et aluminium, avec une bonne précision et des contours fins. La page Découpe laser de tôles détaille les épaisseurs courantes et les informations à fournir. Pour les tubes et profilés, voyez la découpe laser de tubes.
- Le jet d'eau coupe à froid presque toutes les matières, y compris les composites, le verre ou les fortes épaisseurs, sans zone affectée thermiquement : Découpe jet d'eau.
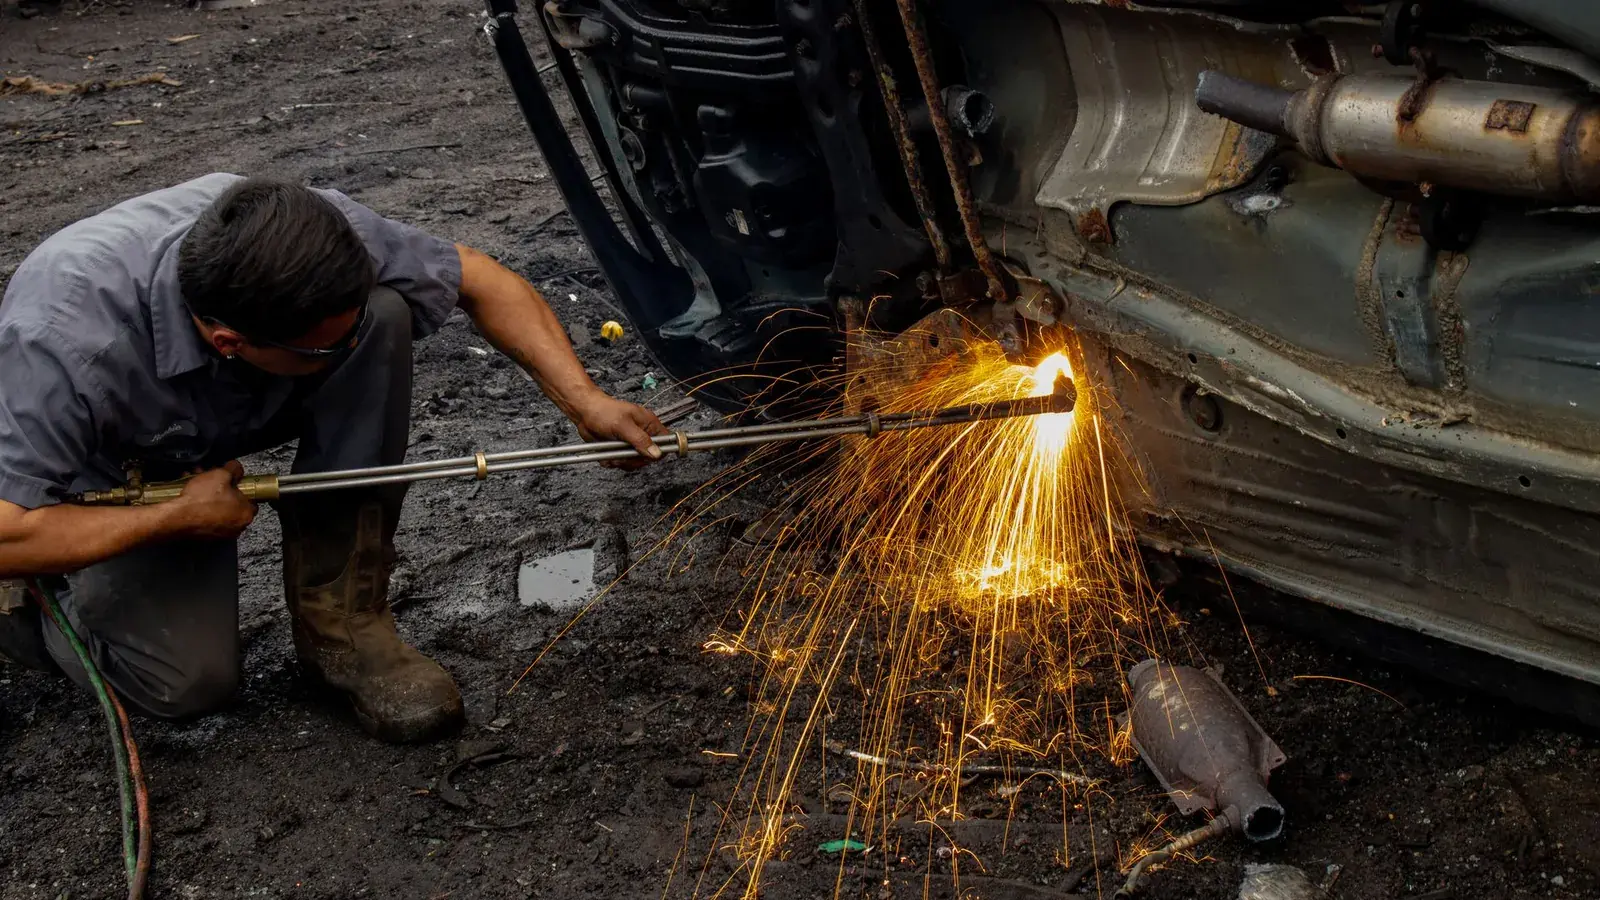
- Le plasma et l'oxycoupage prennent le relais sur les fortes épaisseurs d'acier, où le laser devient lent ou impossible : Oxycoupage de fortes épaisseurs.
- Le poinçonnage reste imbattable pour les tôles percées de nombreux trous identiques, les ajourages et les petits emboutis réalisés dans la même opération : Poinçonnage CNC.
L'article Laser, plasma, jet d'eau, oxycoupage compare ces procédés côte à côte, épaisseur par épaisseur. Pour vérifier un ordre de prix avant de consulter, l'estimateur de prix de découpe laser tient compte de la matière, de l'épaisseur et de la longueur de coupe.
Former : plier, rouler, emboutir
Une tôle découpée devient une pièce en volume par déformation. Trois familles d'opérations se partagent le travail.
Le pliage
Sur presse plieuse, le pliage donne leurs formes aux capots, équerres, goulottes et châssis. Il impose ses règles : un rayon intérieur minimal qui dépend de l'épaisseur et de la matière, une distance minimale entre un pli et un trou, une longueur de bord suffisante pour que l'outil prenne appui. Un plan qui les ignore conduit à des pièces déformées ou à un refus. La page Pliage de tôle sur mesure explique ces contraintes, et le calculateur de pliage donne la longueur développée, le facteur K et la force nécessaire.
Le roulage et le cintrage
Viroles, cylindres, cônes et tubes cintrés relèvent du roulage et du cintrage, souvent maîtrisés par les ateliers de chaudronnerie. Le rayon, l'épaisseur et la longueur déterminent la machine nécessaire.
L'emboutissage
Pour les formes creuses produites en série, l'emboutissage à la presse transforme un flan en coupelle, en carter ou en pièce de carrosserie. Il demande un outillage dédié, dont le coût ne se justifie qu'à partir d'une certaine quantité. La fiche métier découpe et emboutissage décrit les procédés voisins, dont le repoussage.
Assembler : soudage et fixations
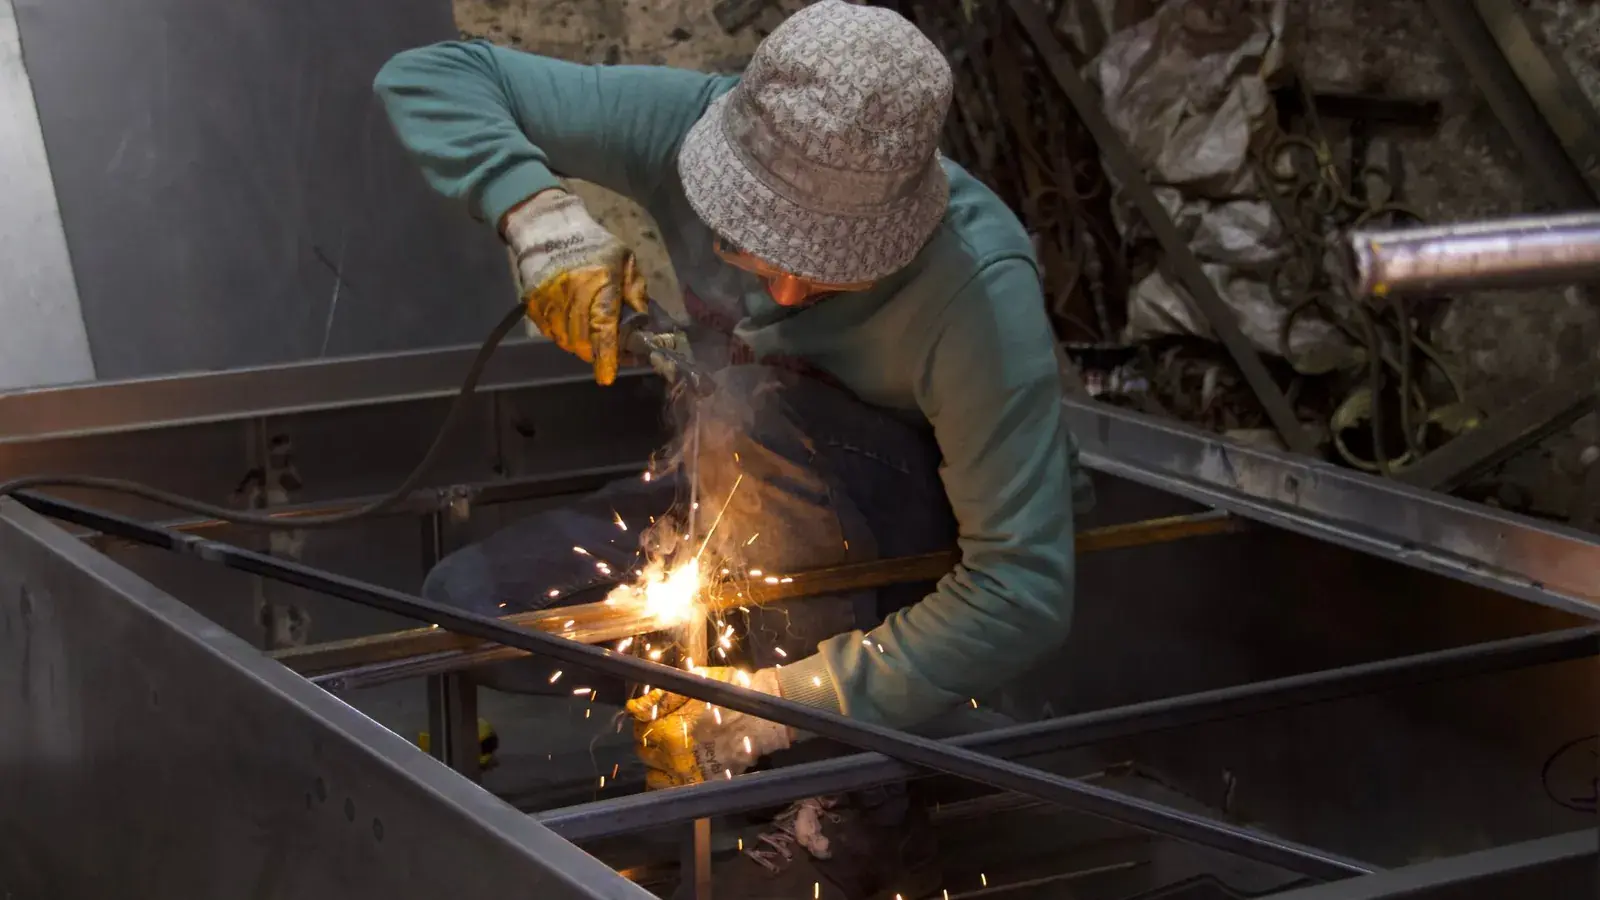
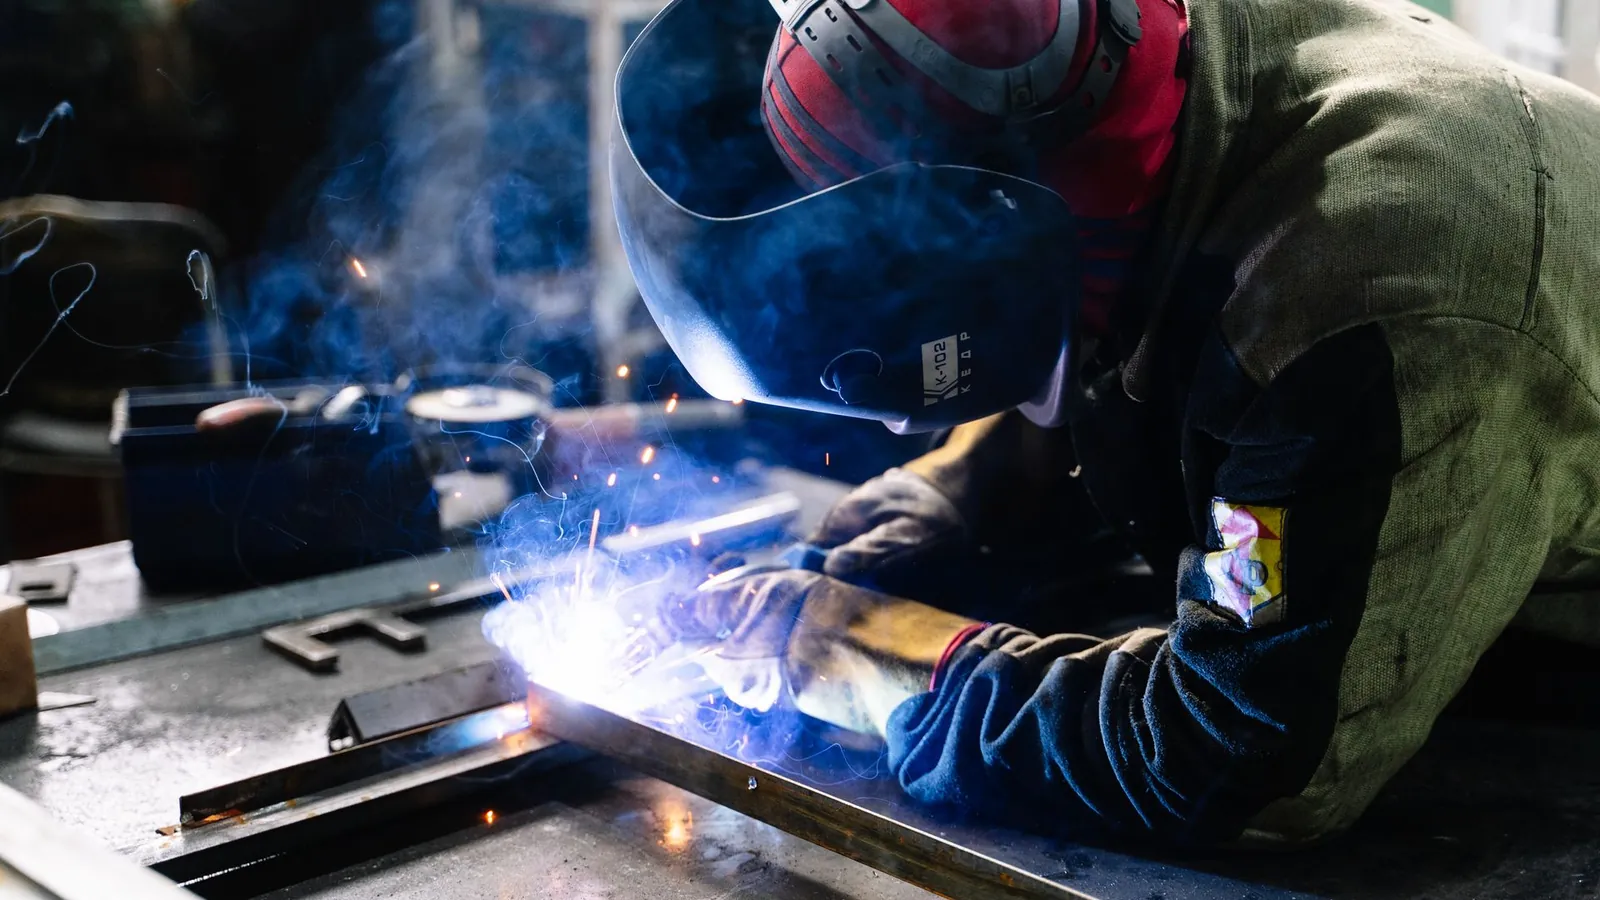
La plupart des pièces en tôle sont des ensembles. Leur qualité finale se joue souvent au soudage.
- TIG ou MIG ? Le TIG donne des cordons fins et propres sur les faibles épaisseurs et l'inox ; le MIG et le MAG sont plus productifs sur l'acier et les épaisseurs moyennes. L'article TIG ou MIG détaille le choix.
- Inox et aluminium posent leurs propres difficultés : déformation, oxydation, qualification des soudeurs. Voir Souder l'aluminium et l'inox.
- Le soudage laser réduit les déformations et la reprise des cordons sur des pièces fines : Soudage laser.
Pour des ensembles soumis à des exigences de qualité en soudage, la norme ISO 3834 encadre l'organisation de l'atelier. Elle est fréquemment demandée dans le ferroviaire et la construction métallique.
Tôlerie fine, chaudronnerie ou métallerie : à qui s'adresser
Les trois mots recouvrent des ateliers aux moyens différents. Se tromper de porte, c'est recevoir un devis hors marché ou pas de réponse du tout.
| Votre besoin | Type d'atelier | Page utile |
|---|---|---|
| Capot, carter, coffret, armoire en tôle mince | Tôlerie fine | Tôlerie fine |
| Cuve, réservoir, trémie, ensemble inox | Chaudronnerie | Chaudronnerie inox |
| Garde-corps, escalier, structure de bâtiment | Métallerie | Chaudronnerie ou métallerie |
| Pièce plane en grande série | Découpe, poinçonnage | Poinçonnage CNC |
La fiche métier tôlerie et chaudronnerie décrit en détail les savoir-faire de ces ateliers.
Préparer des fichiers que l'atelier peut utiliser tels quels
Une bonne part des allers-retours avec les tôliers vient des fichiers. Quelques précautions les évitent.
- Le DXF de découpe doit être à l'échelle 1, en millimètres, avec des contours fermés, sans traits en double, sans cotes ni cartouche dans la zone découpée.
- Le fichier 3D de la pièce pliée, en STEP, permet à l'atelier de recalculer le développé avec ses propres outils. Un développé fourni par vos soins, calculé avec d'autres paramètres, donnera des cotes fausses après pliage.
- Le sens des plis et les faces visibles : sur un inox brossé ou une tôle prélaquée, indiquez la face d'aspect et l'orientation du brossage, pour que l'imbrication en tienne compte.
- Les éléments rapportés comme les écrous à sertir, goujons ou entretoises : référence, position et face d'insertion.
Des tolérances adaptées à la tôle
On ne tient pas en tôlerie les tolérances de l'usinage. La découpe est précise, mais chaque pli ajoute sa dispersion, et les écarts se cumulent d'un pli à l'autre. Les ensembles soudés se déforment sous l'effet de la chaleur. Une cote très serrée entre deux faces séparées par plusieurs plis ou par un cordon de soudure impose souvent un usinage après formage ou après soudage, ce qui change le prix et le choix de l'atelier.
Pour les constructions soudées, la norme NF EN ISO 13920 fixe des tolérances générales de dimensions et de forme, par classes, que l'on cite dans le cartouche comme on cite l'ISO 2768 pour les pièces usinées. Réservez les tolérances serrées aux interfaces réellement fonctionnelles : fixations, portées, liaisons avec d'autres sous-ensembles.
Ce qui fait le prix d'une pièce en tôle
Le coût d'une pièce en tôle se lit à travers ses opérations successives :
- La matière, achetée au poids. Le calculateur de poids des métaux donne la masse d'une tôle, d'un tube ou d'un profilé, et permet de vérifier la ligne matière d'un devis.
- L'imbrication. Le nombre de pièces que l'on place dans une tôle standard change le taux de chute. Une pièce aux dimensions mal pensées peut gaspiller un tiers de la tôle.
- Le temps de découpe, proportionnel à la longueur de contour et au nombre de perçages.
- Le nombre de plis et de reprises de pièce sur la plieuse.
- Le soudage et le redressage, souvent sous-estimés : un ensemble soudé déformé doit être redressé, parfois usiné après soudage.
- La finition : ébavurage, grenaillage, peinture, galvanisation ou thermolaquage.
Le choix de la matière influe sur chacun de ces postes. Pour l'inox, le guide Choisir un inox compare les nuances courantes selon l'usage et la soudabilité.
Petites et grandes séries en tôlerie
La tôlerie sait servir des besoins très différents. Pour quelques pièces, la découpe laser et le pliage sur presse à commande numérique fonctionnent sans outillage dédié : seul le programme est à créer. Pour des séries plus longues, l'atelier peut automatiser le chargement des tôles, regrouper les pièces dans de grandes imbrications ou proposer un outil spécifique de découpe ou d'emboutissage, dont le coût s'amortit sur les quantités. Indiquez toujours votre besoin annuel : il permet à l'atelier de proposer le bon compromis entre prix unitaire et investissement.
Protéger la pièce finie
Une pièce en acier non protégée rouille. La protection se décide dès la conception, car elle impose ses contraintes : trous d'évent pour la galvanisation, rayons pour la peinture, surépaisseurs pour certains revêtements. Le dossier Traitements et finitions compare les solutions, de la galvanisation au thermolaquage.
Consulter un atelier de tôlerie
Envoyez le plan de la pièce finie et, pour la découpe, le fichier DXF à l'échelle 1 ; précisez la nuance, l'épaisseur, les quantités, la finition et le délai. Si l'ensemble est soudé, indiquez les cordons critiques et leur aspect attendu. Votre demande de devis en tôlerie et chaudronnerie part ensuite aux ateliers du métier, qui reviennent vers vous s'ils peuvent la traiter.
Photos : Tima Miroshnichenko, Pavel Chernonogov sur Pexels.