Sommaire
Le bon procédé de découpe dépend d'abord de l'épaisseur et de la matière. Le laser est le choix des tôles fines à moyennes (en pratique, jusqu'à une vingtaine de millimètres d'acier sur les machines courantes) quand la précision compte. La découpe au plasma prend le relais sur l'acier épais, l'inox et l'aluminium, avec un bon compromis vitesse-coût mais une précision moindre. Le jet d'eau coupe tous les matériaux sans chauffer, y compris en forte épaisseur, mais lentement. L'oxycoupage reste imbattable sur l'acier de très forte épaisseur, et seulement sur l'acier. Les épaisseurs citées sont des ordres de grandeur : elles dépendent de la puissance de chaque machine.
Le fonctionnement de la découpe plasma
Un arc électrique jaillit entre une électrode, dans la torche, et la tôle à découper. Un gaz, de l'air comprimé, de l'azote, de l'oxygène ou des mélanges, est envoyé à travers une buse très étroite. L'arc chauffe ce gaz à une température extrême et le transforme en plasma, un gaz ionisé conducteur. Le jet de plasma fond le métal et l'expulse de la saignée.
Comme la pièce fait partie du circuit électrique, seuls les matériaux conducteurs se découpent au plasma : aciers, inox, aluminium, cuivre. Les installations dites à haute définition resserrent le jet et améliorent nettement la qualité de coupe. Certaines têtes inclinables réalisent aussi des chanfreins de préparation à la soudure en une seule opération.
Les limites du plasma sont connues : la saignée est plus large qu'au laser, les bords présentent une légère dépouille, et la zone chauffée est plus étendue. Sur les tôles fines, la précision et l'aspect sont inférieurs à ceux du laser.
Les trois autres procédés en bref
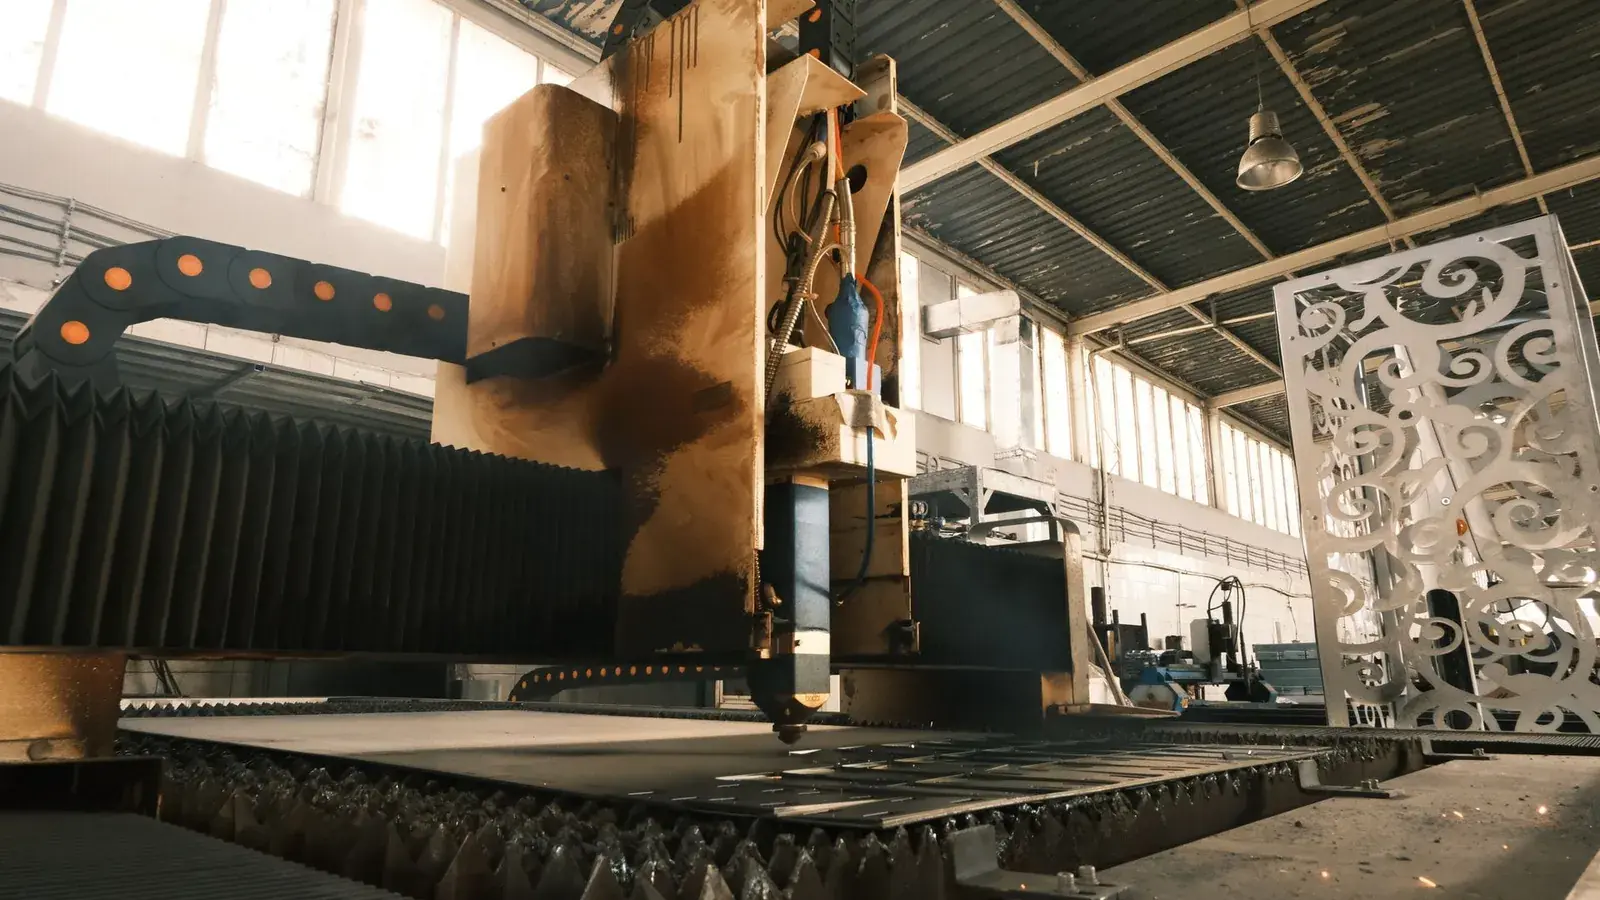
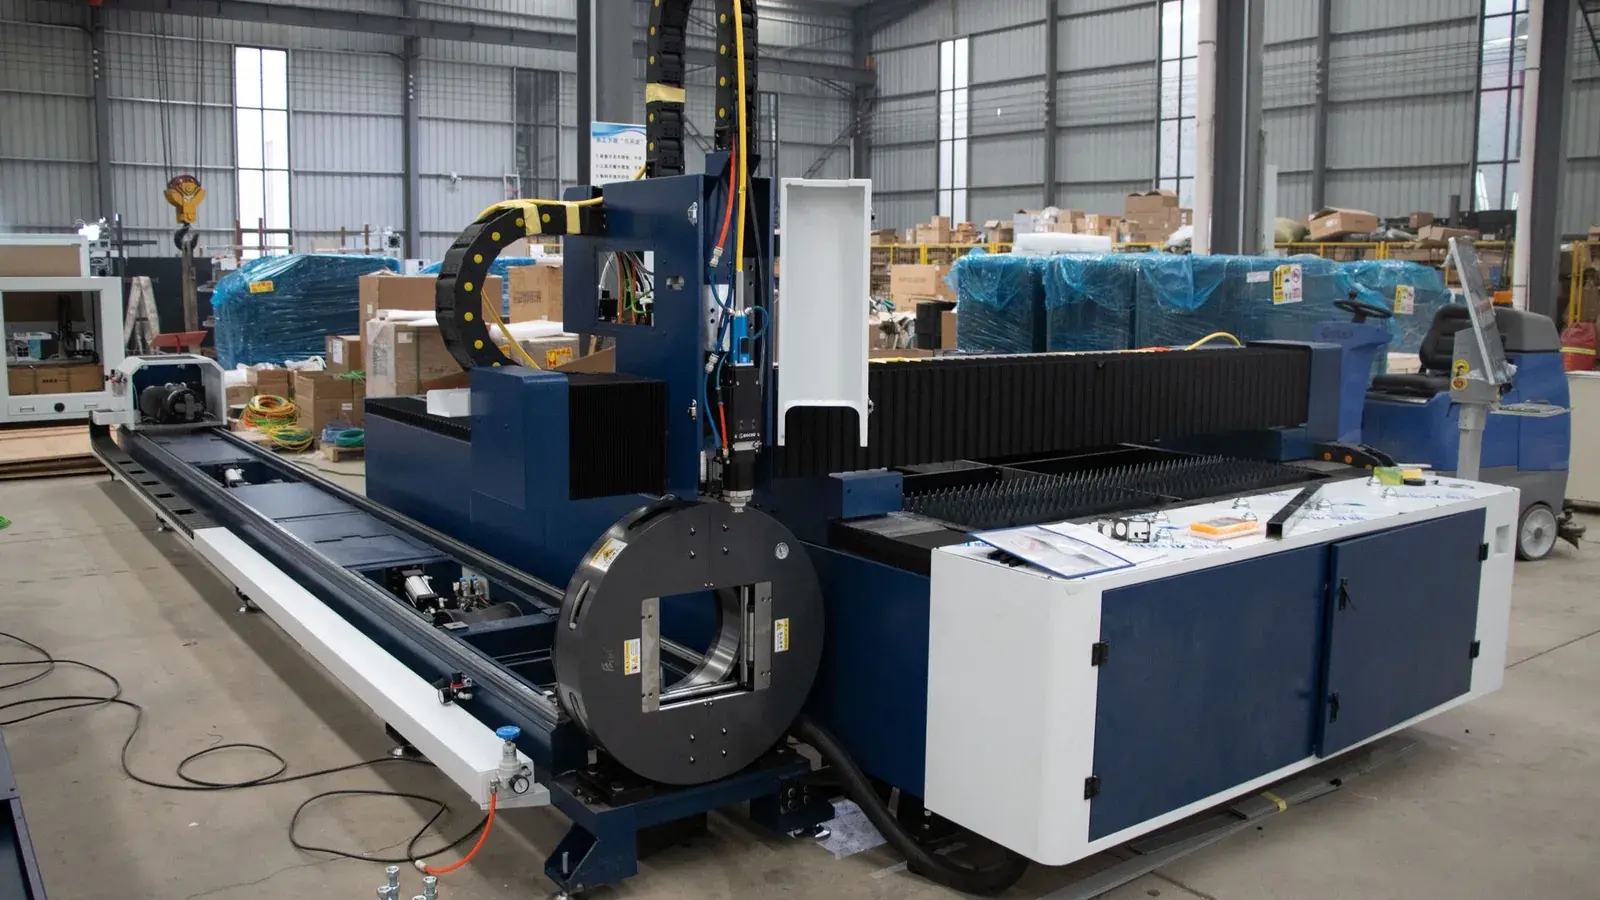
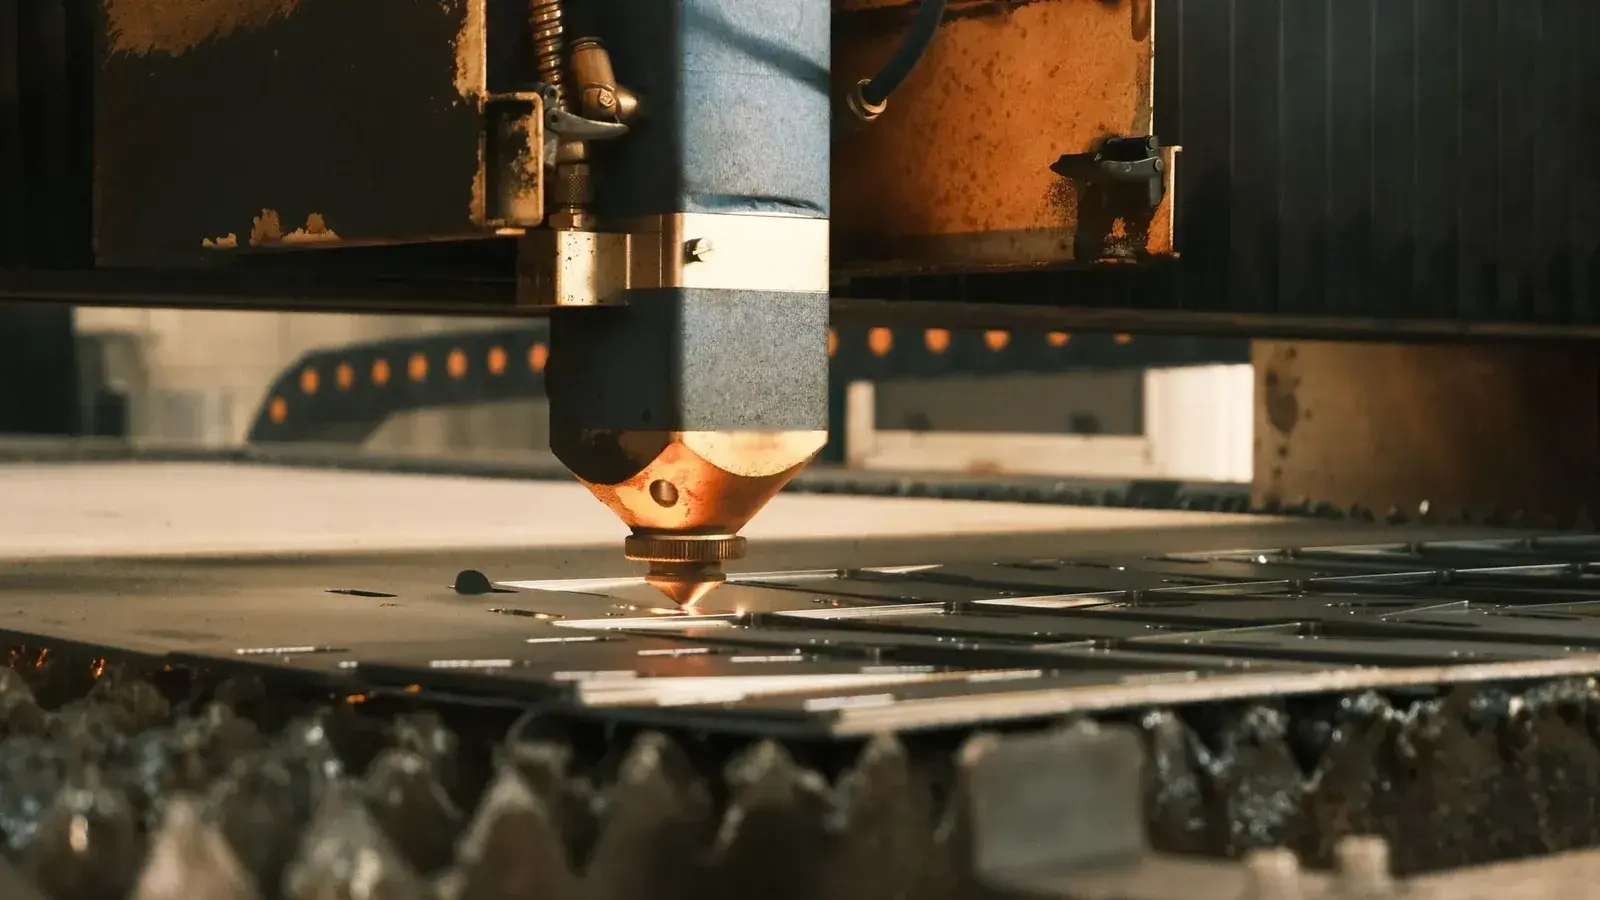
Le laser concentre un faisceau sur un point minuscule. Un gaz d'assistance, oxygène ou azote, chasse le métal fondu. La saignée est très fine, les bords nets, les tolérances serrées. Les sources à fibre ont rendu le procédé très rapide sur les tôles fines et moyennes. La page découpe laser de tôles détaille ses capacités et les tubes sont traités sur la page découpe laser de tubes.
Le jet d'eau projette de l'eau à très haute pression, chargée d'un abrasif comme le grenat pour les matériaux durs. Il coupe métaux, verre, pierre, composites, caoutchouc, plastiques, sans effet thermique. Il convient aux fortes épaisseurs mais avance lentement. Voir la page découpe jet d'eau.
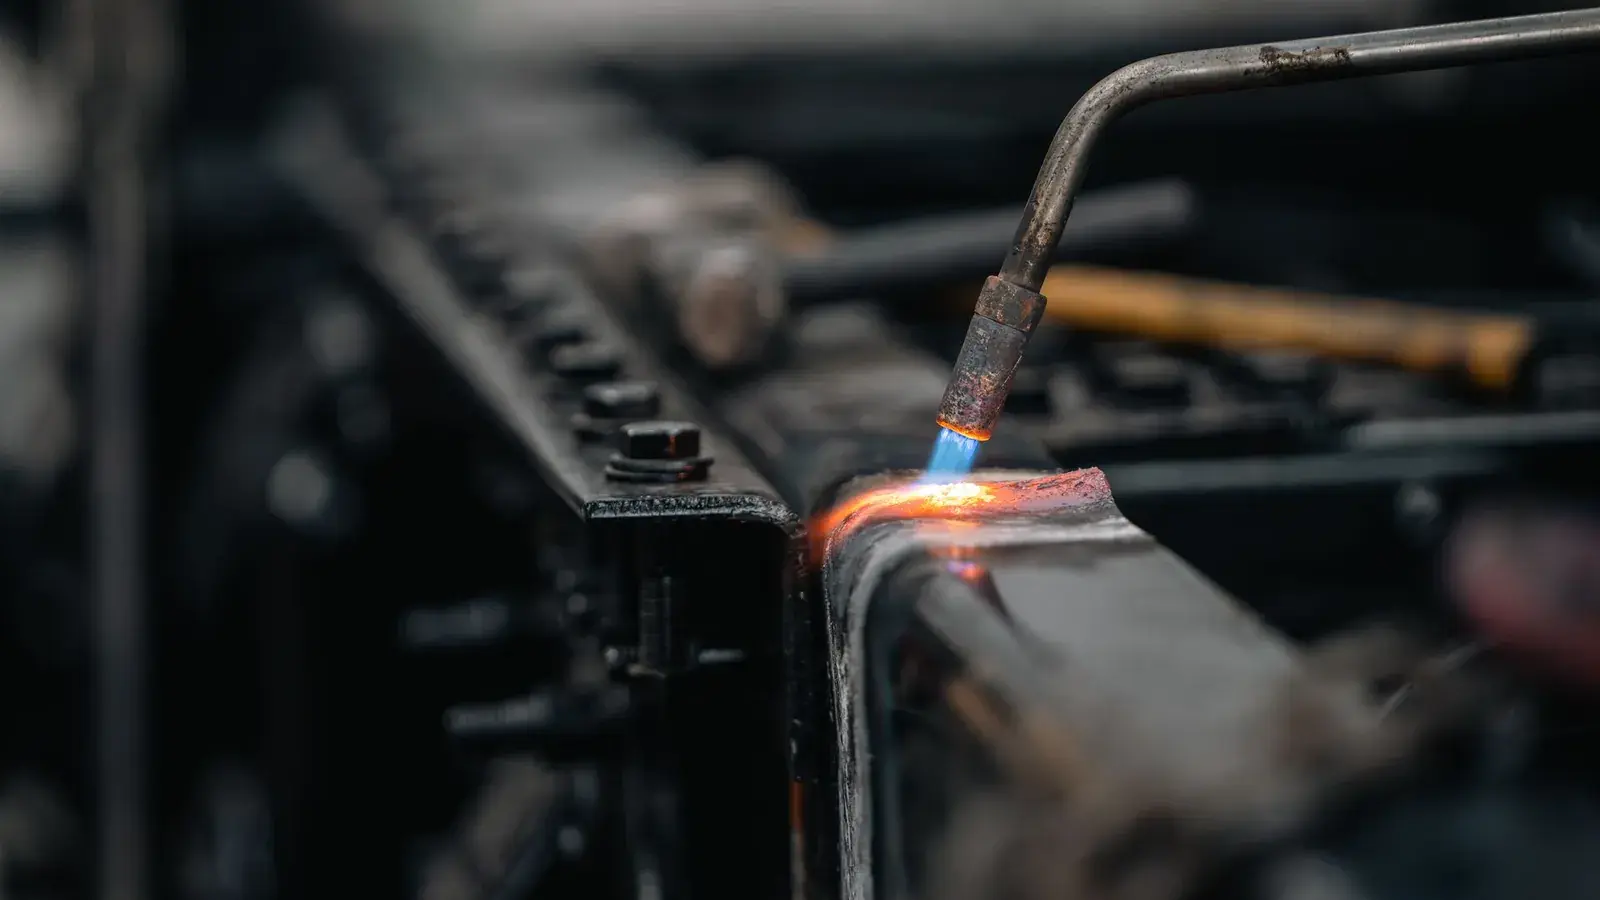
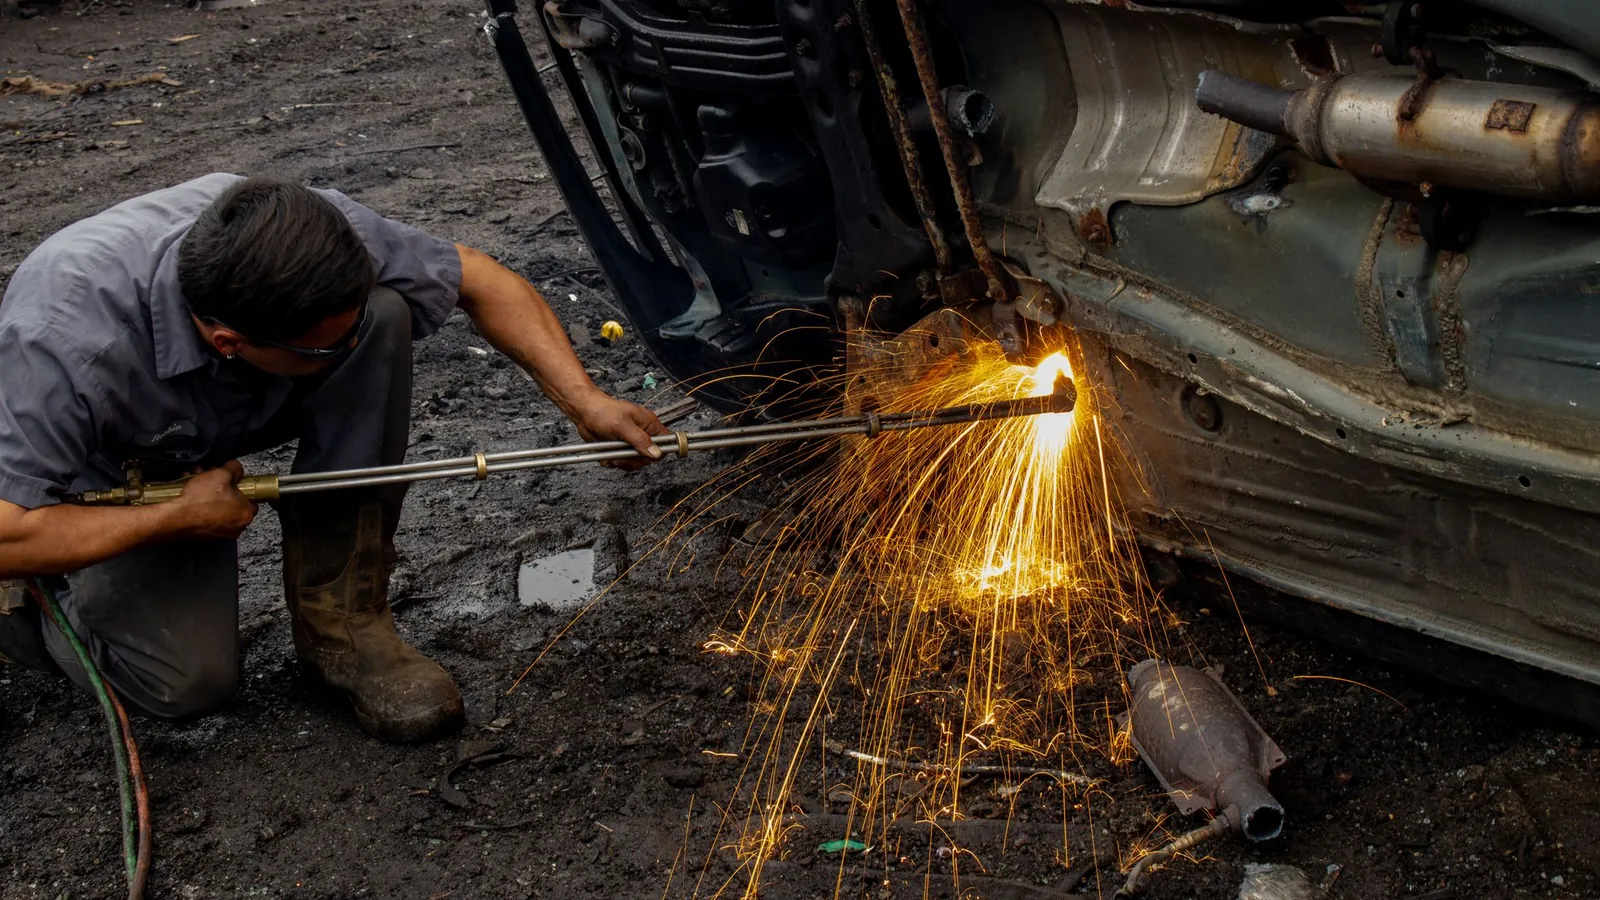
L'oxycoupage chauffe l'acier jusqu'à sa température d'inflammation, puis un jet d'oxygène pur le brûle et chasse les oxydes. Le matériel est simple, plusieurs chalumeaux peuvent travailler en même temps, et l'épaisseur coupable est considérable. Il ne fonctionne que sur les aciers non alliés et faiblement alliés. Voir la page oxycoupage de fortes épaisseurs.
Le comparatif
| Critère | Laser | Plasma | Jet d'eau | Oxycoupage |
|---|---|---|---|---|
| Matières | Métaux, certains plastiques et bois | Métaux conducteurs | Presque toutes | Aciers non et faiblement alliés |
| Domaine d'épaisseur privilégié | Fine à moyenne | Moyenne à forte | Toutes, y compris très forte | Forte à très forte |
| Précision | Très bonne | Moyenne | Bonne | Faible à moyenne |
| Zone affectée thermiquement | Faible | Moyenne | Aucune | Importante |
| Vitesse sur tôle fine | Très élevée | Élevée | Faible | Faible |
| Vitesse sur forte épaisseur | Baisse fortement | Bonne | Faible | Bonne |
| Aspect des bords | Nets | Légère dépouille, bavures possibles | Mat, légère dépouille | Stries, oxydes |
Laser ou plasma : la question la plus fréquente
Pour une tôle d'acier de quelques millimètres, le laser l'emporte presque toujours : plus précis, plus propre, souvent aussi rapide. Dans la zone intermédiaire, autour d'une dizaine à une vingtaine de millimètres, les deux sont possibles. Le choix se fait alors sur la précision demandée, l'aspect des bords et le prix proposé. Au-delà, le plasma, puis l'oxycoupage pour l'acier, deviennent plus économiques.
Pour la découpe plasma de l'inox, le procédé fonctionne bien en moyenne et forte épaisseur, avec des gaz adaptés pour limiter l'oxydation des bords. Si les bords doivent être soudés ensuite, une coupe propre réduit le travail de préparation.
Ce que la coupe change pour la suite
Le procédé de découpe a des conséquences en aval :
- les bords durcis par une découpe thermique peuvent gêner un taraudage ou un pliage serré ; le jet d'eau n'a pas cet effet ;
- la dépouille des bords au plasma ou au jet d'eau peut compter pour une pièce qui s'emboîte ;
- l'oxydation des bords après coupe à l'oxygène doit parfois être retirée avant peinture ou soudure ;
- les déformations thermiques des grandes tôles fines influencent le pliage et l'assemblage.
Le coût d'une découpe
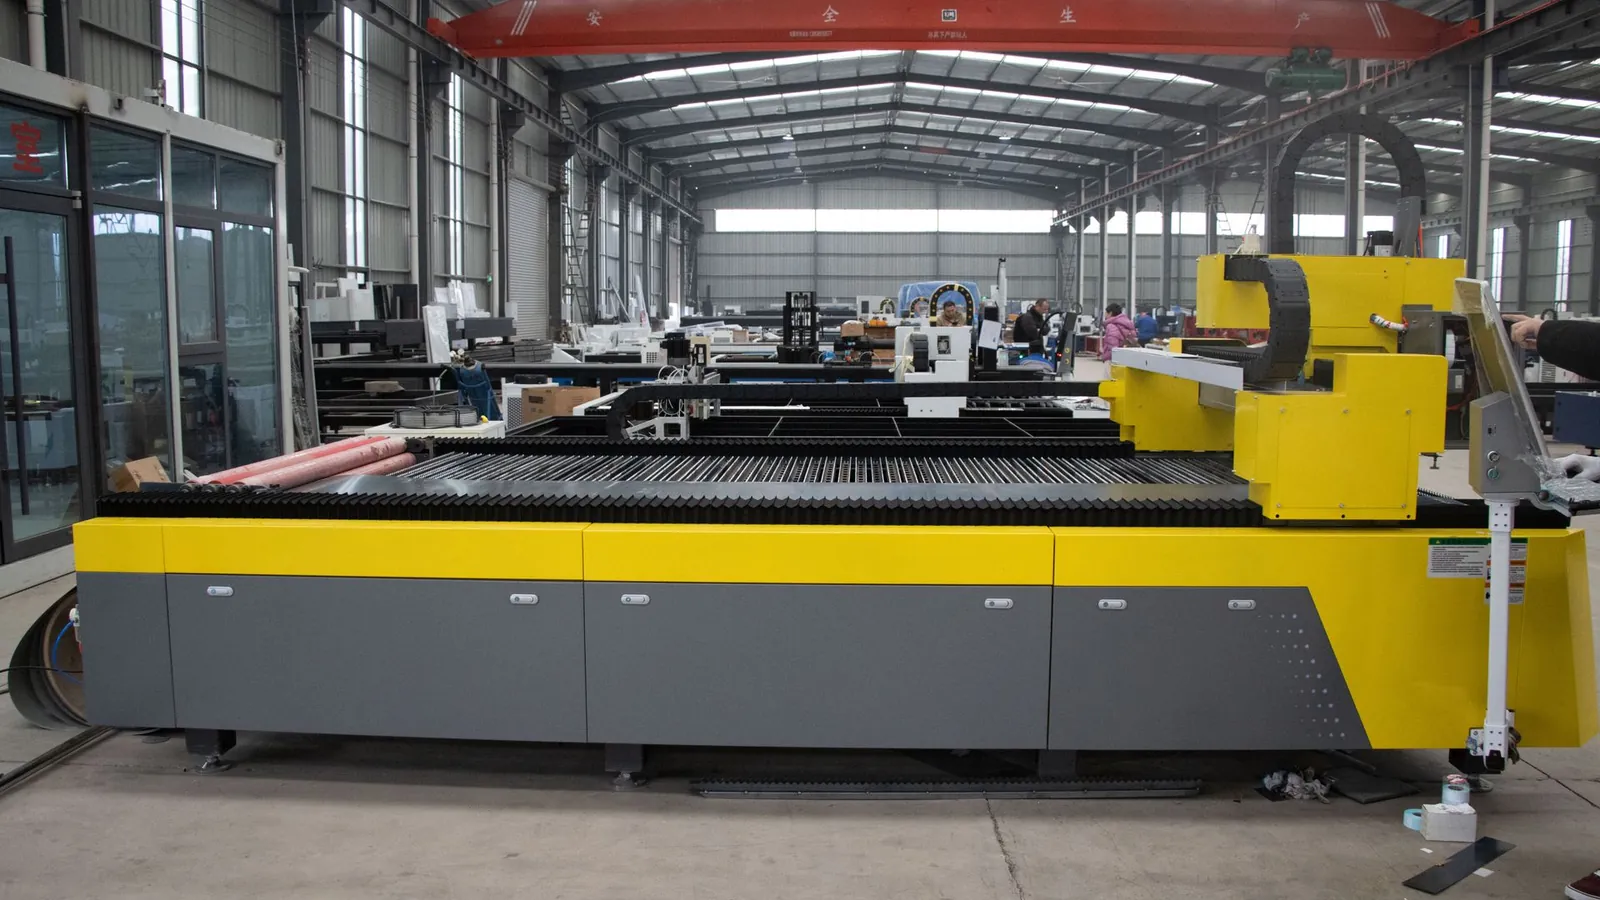
Le prix d'une pièce découpée dépend principalement du temps de coupe, donc de la longueur du contour et de la vitesse permise par l'épaisseur. Plus la tôle est épaisse, plus la vitesse baisse, et l'écart entre procédés se creuse. Viennent ensuite le nombre de perçages, chaque amorçage prenant du temps, la matière, l'imbrication des pièces dans la tôle et les opérations de reprise comme l'ébavurage.
Pour une même pièce, deux ateliers peuvent ainsi proposer des prix très différents selon leurs machines. C'est une raison de plus pour consulter plusieurs ateliers avec un dossier identique.
Bien formuler la demande
Plutôt que d'imposer un procédé, indiquez la matière, l'épaisseur, les tolérances, l'aspect des bords attendu et les opérations suivantes (pliage, soudure, peinture). L'atelier choisira la technologie la plus adaptée, ou vous proposera des variantes chiffrées.
Les ateliers de découpe et d'emboutissage référencés disposent de parcs très variés ; vous pouvez leur envoyer votre fichier DXF et vos quantités pour recevoir des devis comparables.
Photos : Ira Bowman, YIHAI LASER sur Pexels.