Sommaire
Pour une soudure aluminium de qualité industrielle, on utilise le TIG en courant alternatif sur les épaisseurs fines et les pièces soignées, et le MIG, souvent en mode pulsé, pour la productivité et les épaisseurs plus fortes. L'inox se soude en TIG ou en MIG, avec un gaz protégeant aussi l'envers du joint, puis un décapage-passivation des cordons. Les deux métaux posent des problèmes différents : l'aluminium à cause de sa couche d'oxyde, de sa conductivité et de sa sensibilité aux porosités ; l'inox à cause des déformations et de la perte de résistance à la corrosion près du cordon. Confiez ces travaux à un atelier dont les soudeurs sont qualifiés selon l'ISO 9606 pour le métal concerné.
L'aluminium : un métal qui ne prévient pas
L'aluminium se recouvre en permanence d'une fine pellicule d'alumine. Cette pellicule fond vers 2 000 °C, alors que le métal fond vers 660 °C. Sans précaution, le bain de fusion se forme sous une peau d'oxyde qui empêche la liaison. C'est pour cela que le TIG travaille en courant alternatif : l'alternance des polarités casse l'oxyde en surface.
Trois autres difficultés s'ajoutent :
- la conductivité thermique : la chaleur file dans la pièce. Sur les fortes épaisseurs, un préchauffage modéré aide à démarrer le bain ;
- les porosités : l'hydrogène, apporté par l'humidité, les graisses ou un fil mal stocké, crée des soufflures. La préparation se fait avec une brosse inox réservée à l'aluminium, après dégraissage, juste avant de souder ;
- l'absence de changement de couleur : contrairement à l'acier, l'aluminium ne rougit pas avant de fondre. Le soudeur doit lire le bain, pas la couleur.
Le choix de l'alliage et du métal d'apport
Les alliages des séries 5000 et 6000 se soudent bien. Le métal d'apport se choisit selon l'alliage de base et l'usage : un fil aluminium-silicium coule bien et limite la fissuration, un fil aluminium-magnésium donne un cordon plus résistant et une teinte plus proche après anodisation. Ce choix influence aussi l'aspect si la pièce doit être anodisée ensuite.
Sur un 6061 ou un 6082 traité, la chaleur adoucit le métal sur quelques centimètres autour du cordon. Pour une pièce structurelle, cette zone affaiblie doit être prise en compte au calcul, ou compensée par un traitement thermique après soudage quand la pièce le permet.
L'inox : protéger ce qui le rend inoxydable
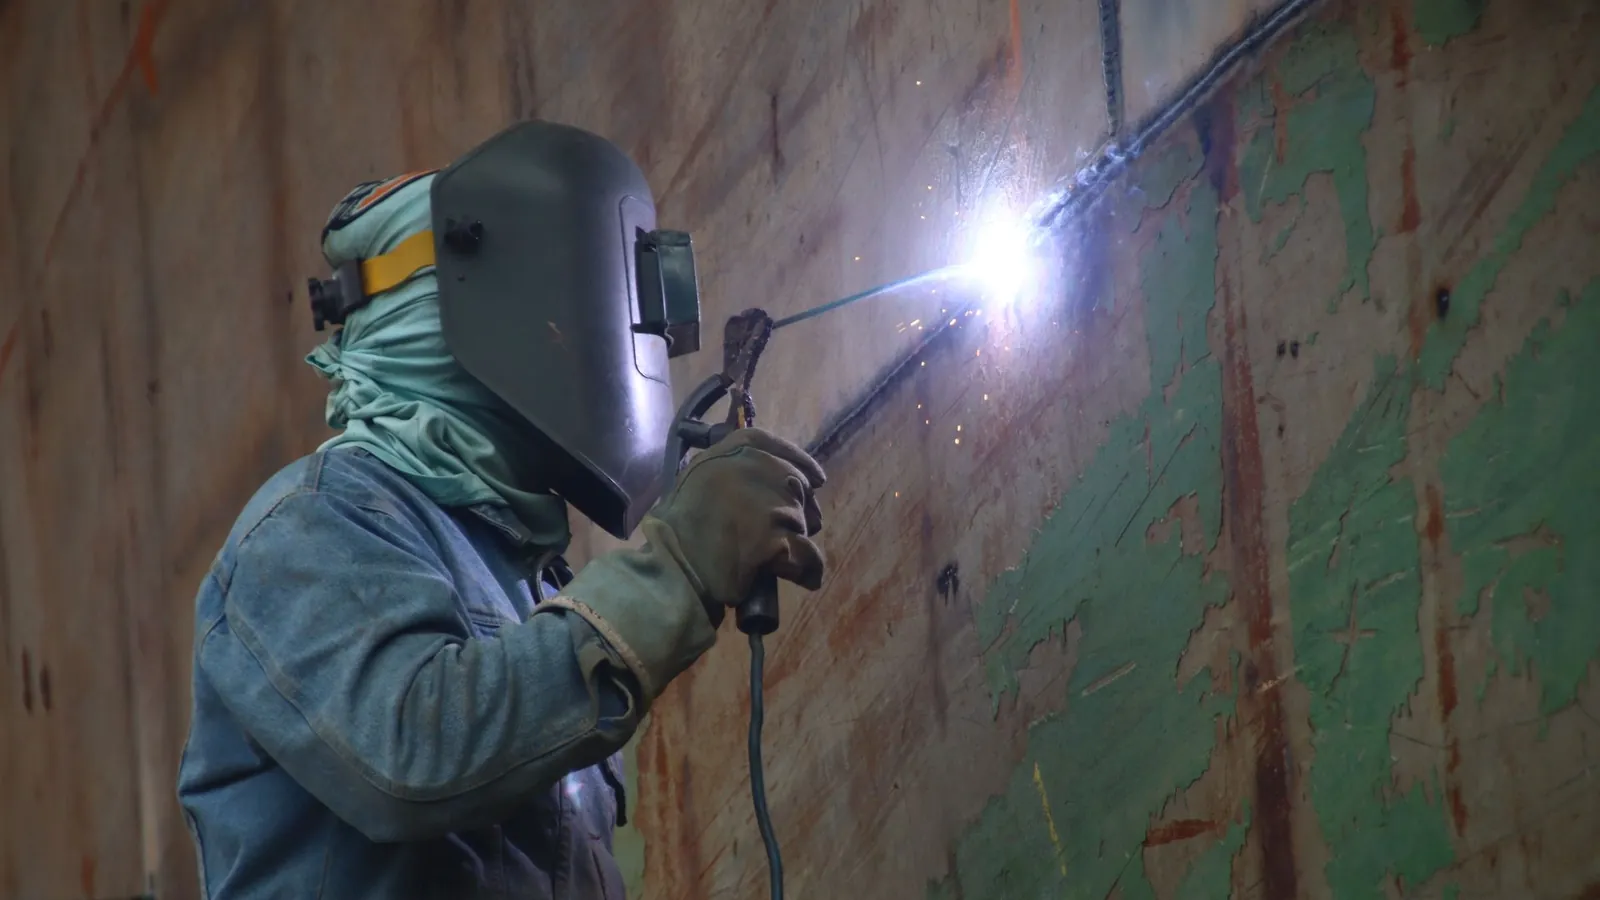
Un inox résiste à la corrosion grâce à une couche passive riche en chrome. Le soudage la perturbe de deux façons.
D'abord, la chaleur colore le métal autour du cordon. Ces teintes, du jaune paille au bleu foncé, signalent une oxydation et un appauvrissement en chrome de la surface. Côté envers, sans gaz de protection, la racine s'oxyde fortement et prend un aspect granuleux. Sur une tuyauterie alimentaire ou pharmaceutique, c'est inacceptable : on protège l'envers à l'argon et on contrôle la couleur des cordons.
Ensuite, certains inox maintenus trop longtemps dans une plage de température donnée forment des carbures de chrome aux joints de grains, ce qui ouvre la voie à une corrosion intergranulaire. Les nuances bas carbone, signalées par un « L » comme le 304L et le 316L, limitent ce risque. Elles sont la norme pour les pièces soudées.
Déformations et pollution
L'inox austénitique se dilate davantage que l'acier ordinaire et conduit mal la chaleur. La chaleur reste concentrée, la pièce se déforme. Un bon soudeur pointe beaucoup, alterne les cordons et choisit une séquence qui équilibre les retraits.
Les outils d'un atelier qui travaille aussi l'acier noir sont une source de pollution. Une brosse ou un disque passé sur de l'acier dépose des particules de fer qui rouilleront sur l'inox. Les ateliers sérieux séparent les outils, voire les zones de travail.
Après soudage, un décapage chimique ou électrolytique suivi d'une passivation rend à la surface sa résistance. C'est une étape à prévoir dans le devis, pas une option.
Quel procédé pour quelle pièce
| Situation | Procédé usuel | Pourquoi |
|---|---|---|
| Tôle fine d'aluminium, pièce d'aspect | TIG courant alternatif | Contrôle fin du bain, cordon propre |
| Aluminium épais, série | MIG pulsé | Vitesse et pénétration |
| Tuyauterie inox, racine critique | TIG avec gaz envers | Racine lisse, non oxydée |
| Ensemble mécano-soudé en inox | TIG ou MIG selon épaisseur | Compromis aspect et productivité |
| Tôle fine inox en grande série | Soudage laser | Faible apport de chaleur, peu de déformation |
La différence entre TIG et MIG est détaillée dans l'article TIG ou MIG. Le soudage laser gagne du terrain sur l'inox fin, où il réduit fortement les déformations et le temps de reprise.
Les qualifications à vérifier
Une soudure professionnelle se juge aussi sur papier. Trois niveaux de preuve existent :
- les soudeurs sont qualifiés selon l'ISO 9606-1 pour les aciers et inox, et l'ISO 9606-2 pour l'aluminium. Le certificat précise le procédé, la position, le type de joint et la plage d'épaisseurs ;
- les modes opératoires sont décrits dans des DMOS et, quand le client ou la réglementation l'exige, qualifiés par des QMOS, par exemple selon l'ISO 15614-1 pour l'acier et l'ISO 15614-2 pour l'aluminium ;
- l'atelier démontre sa maîtrise globale du soudage par une certification ISO 3834, souvent associée à l'EN 1090 pour les structures marquées CE.
Un atelier qui soude parfaitement l'acier n'est pas forcément à l'aise avec l'aluminium. Demandez des exemples de pièces comparables aux vôtres et les qualifications des soudeurs qui y travailleront.
Ce qui fait varier le prix d'une soudure inox ou alu
Le prix dépend rarement du seul linéaire de cordon. Il intègre la préparation des bords, le pointage et les gabarits, la protection gazeuse envers, le redressage des déformations, le décapage et la passivation, les contrôles non destructifs éventuels et la documentation demandée. Une pièce très visible, dont les cordons doivent être meulés et polis, coûte nettement plus que la même pièce destinée à un bâti caché.
Pour comparer des offres, décrivez précisément la nuance, l'épaisseur, le type de joint, l'aspect attendu et les contrôles. Les ateliers de tôlerie et chaudronnerie référencés affichent leurs procédés et certifications ; vous pouvez aussi envoyer votre plan pour recevoir des devis de soudage.
Photos : Saad Bin Hasan, cottonbro studio sur Pexels.