Sommaire
Le procédé des tôles que personne d'autre ne coupe
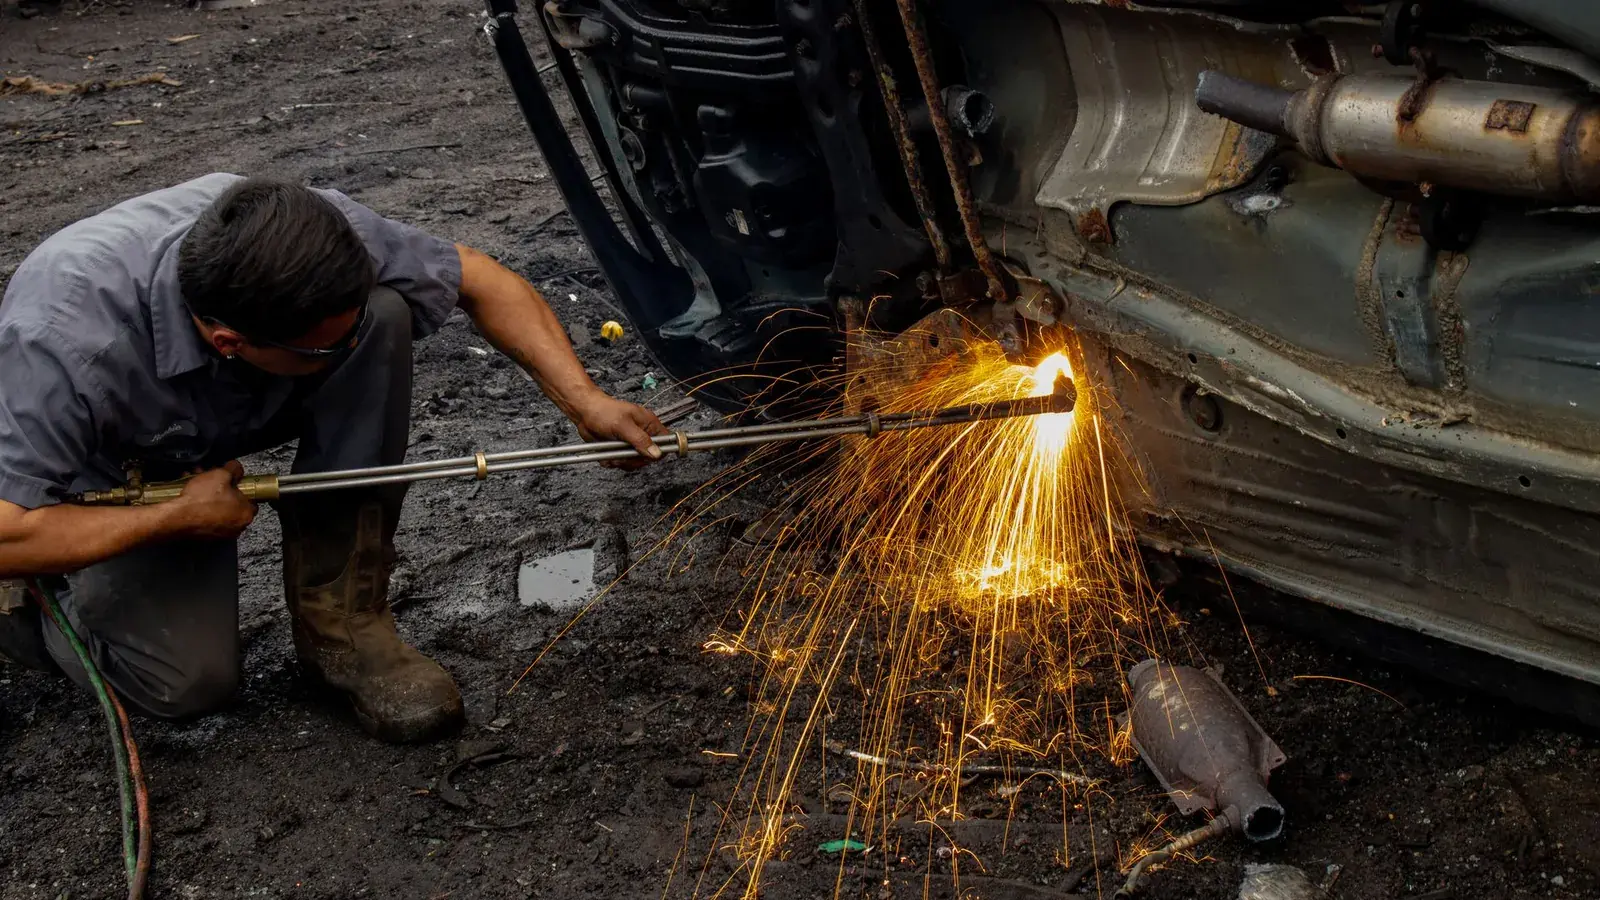
L'oxycoupage chauffe l'acier à sa température d'inflammation avec une flamme de préchauffage, puis un jet d'oxygène pur brûle le métal et chasse l'oxyde fondu. La réaction est exothermique : c'est le fer lui-même qui fournit l'essentiel de l'énergie. Voilà pourquoi la torche traverse des épaisseurs que le laser ou le plasma n'atteignent pas, plusieurs centaines de millimètres pour les installations spécialisées.
Il ne fonctionne que sur l'acier au carbone et les aciers faiblement alliés. C'est sa limite, et c'est aussi son terrain de jeu : platines de pieds de poteaux, flasques de machines lourdes, couronnes, brides, contrepoids, pièces d'engins de travaux publics, de levage, de presse, de construction navale ou de génie civil.
Ce que vous obtenez en sortie de table
Un chant légèrement strié, recouvert d'une fine couche d'oxyde, avec une perpendicularité correcte si la machine est bien réglée. La saignée est large comparée au laser, de quelques millimètres. Sur les angles intérieurs, la flamme laisse un rayon.
La qualité d'une coupe thermique se décrit avec la norme NF EN ISO 9013, qui classe la tolérance de perpendicularité et la hauteur de profil (la rugosité du chant) en plages. Plutôt que d'écrire « coupe propre » sur votre plan, indiquez la plage de qualité attendue selon cette norme. C'est le langage commun de tous les découpeurs.
Biseaux, chanfreins et multi-torches
Une pièce oxycoupée finit très souvent soudée. Les machines équipées de têtes chanfreineuses taillent directement les préparations de soudure : chanfrein en V, en Y, en X, avec ou sans talon. Cela évite une reprise à la meuleuse ou en usinage, longue et pénible sur une tôle de 60 mm.
Pour les séries, les machines à portique portent plusieurs torches qui coupent simultanément des pièces identiques. Le temps machine par pièce baisse fortement. Si vous commandez des dizaines de platines identiques, demandez à l'atelier s'il peut travailler en multi-torches.
Laser, plasma ou oxycoupage ?
La réponse dépend surtout de l'épaisseur et du métal :
- Acier mince à moyen : le laser donne la meilleure précision et des chants propres.
- Acier, inox ou aluminium jusqu'à quelques dizaines de millimètres : le plasma haute définition coupe vite, avec une précision intermédiaire.
- Acier au carbone épais : l'oxycoupage reste imbattable sur le coût, et il est souvent le seul procédé en très forte épaisseur.
- Pièce épaisse sans échauffement : la découpe jet d'eau, plus lente mais à froid.
Beaucoup d'ateliers de découpe forte épaisseur possèdent à la fois plasma et oxycoupage sur la même table : ils choisiront pour vous selon la pièce.
Préchauffage, chutes et aciers spéciaux
Les aciers de construction courants s'oxycoupent sans précaution particulière. Les choses changent avec les aciers plus chargés en carbone ou en éléments d'alliage, comme le 42CrMo4, ou avec les aciers résistants à l'usure utilisés dans les bennes et les godets. Le chant refroidit vite au contact de la masse froide de la tôle et peut durcir, voire fissurer. L'atelier préchauffe alors la zone de coupe, ou toute la tôle, et ralentit le refroidissement.
Si vos pièces doivent ensuite être percées, taraudées ou pliées près du bord, signalez-le : un chant trop dur casse les forets et fissure au pliage. Une coupe avec une surépaisseur, reprise en usinage, est parfois la solution la plus sûre.
Dernier point souvent négligé : la tôle forte coûte cher, et ses chutes aussi. Si vous avez plusieurs références dans la même nuance et la même épaisseur, regroupez-les dans une seule consultation. L'atelier les imbriquera sur la même tôle et vous en ferez profiter le prix.
Les points qui font le prix
Le chiffrage d'une pièce oxycoupée repose d'abord sur la matière. Sur une tôle de forte épaisseur, l'acier pèse lourd dans la facture, au sens propre. Ensuite viennent :
- le temps de coupe, fonction de l'épaisseur et de la longueur de contour ;
- le nombre d'amorçages, longs en forte épaisseur, et le préchauffage éventuel ;
- les chanfreins demandés, qui ralentissent l'avance ;
- la manutention : pont roulant, retournement, élingage des pièces lourdes ;
- les reprises : meulage, décalaminage, grenaillage, usinage des faces fonctionnelles ;
- le transport, loin d'être négligeable au-delà de quelques centaines de kilos.
Pensez au calcul de masse avant de consulter : une platine de 1 000 × 1 000 mm en 80 mm d'épaisseur pèse déjà plus de 600 kg. Cela conditionne l'emballage, le moyen de levage chez vous et le transporteur.
Le dossier de consultation
Pour qu'un atelier réponde vite :
- un DXF à l'échelle 1 des contours, avec les chanfreins décrits sur un plan à part ;
- la nuance (S235, S355, aciers à haute limite élastique, aciers résistants à l'usure) et l'épaisseur ;
- le certificat matière souhaité, 3.1 selon EN 10204 si votre client l'exige ;
- la classe de qualité de coupe visée ;
- les surépaisseurs si vous faites usiner ensuite ;
- les quantités, le délai et le lieu de livraison.
Ensuite, soumettez votre demande de devis en oxycoupage : elle part vers des ateliers capables de traiter ces épaisseurs.
Bien choisir l'atelier
La capacité de levage limite le poids des tôles que l'atelier peut charger. La table fixe la largeur et la longueur maximales. Le parc de torches et l'équipement en chanfreinage font le reste. Demandez aussi si l'atelier stocke de la tôle forte, ou s'il commande au cas par cas : le délai n'est pas le même.
Pour les pièces de structure soudées ensuite, l'enchaînement avec un chaudronnier qualifié compte. Un fournisseur qui découpe et soude sous ISO 3834 simplifie la traçabilité. Consultez les ateliers de découpe de l'annuaire, et filtrez sur votre région : sur de l'acier épais, la distance de transport pèse sur le coût final.
Photos : Mario Spencer, Stephen Andrews sur Pexels.