Sommaire
Le poinçonnage CNC en quelques mots
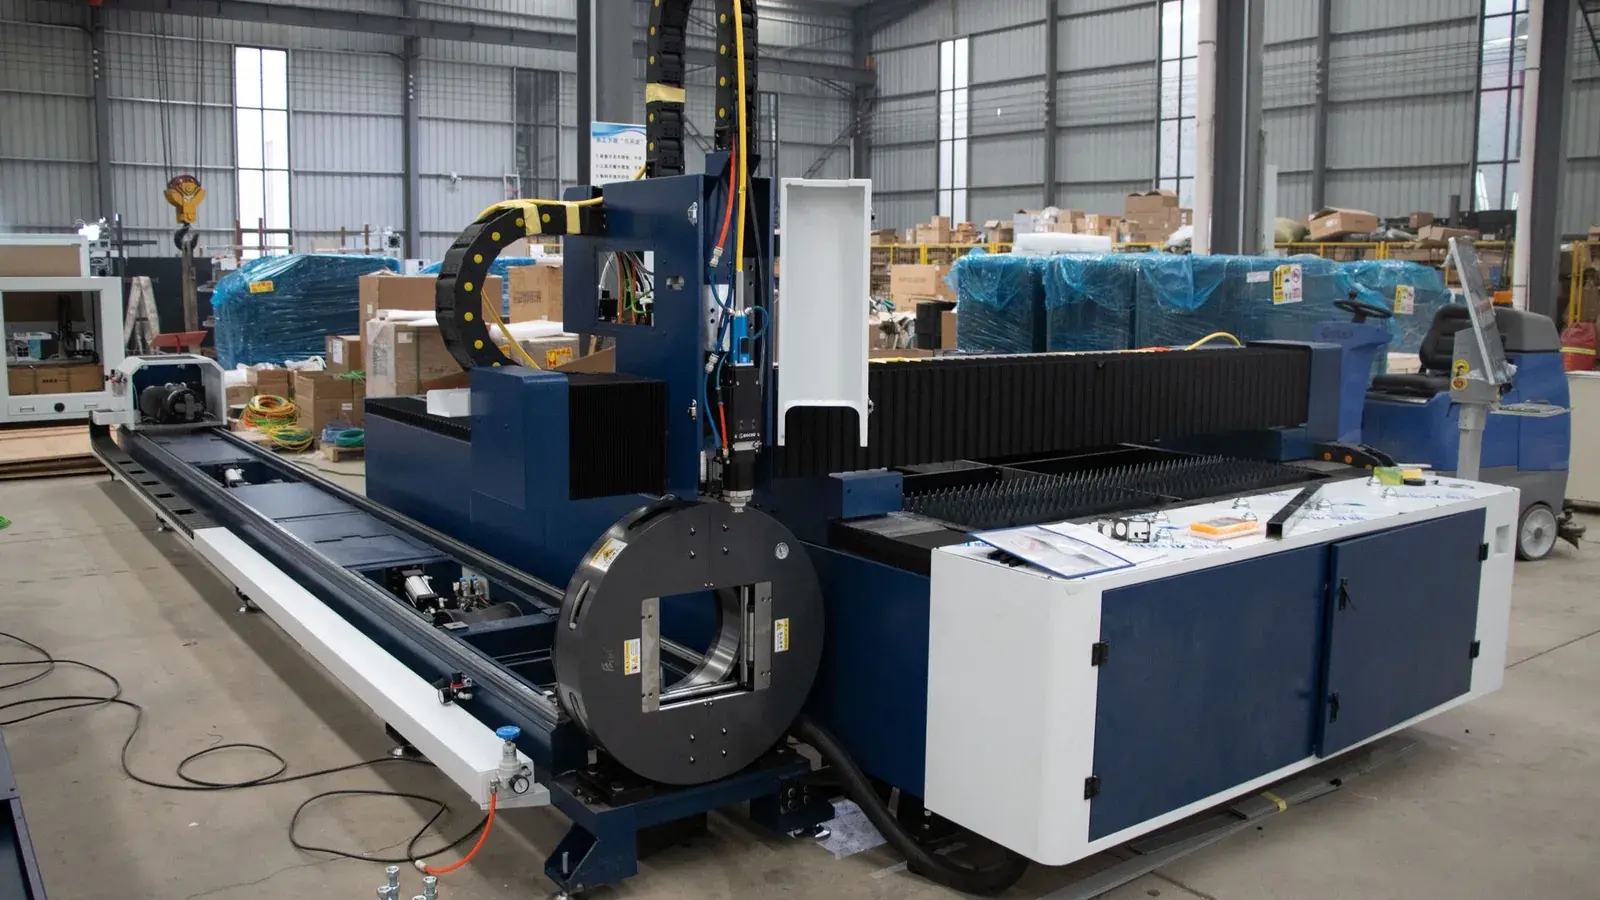
Une poinçonneuse CNC frappe la tôle avec un poinçon qui traverse le métal jusqu'à une matrice placée dessous. Chaque coup découpe une forme : rond, carré, oblong, rectangle, ou une forme spéciale. La tôle se déplace sous la tête au fil du programme, et une tourelle porte des dizaines d'outils différents. La machine enchaîne plusieurs coups par seconde.
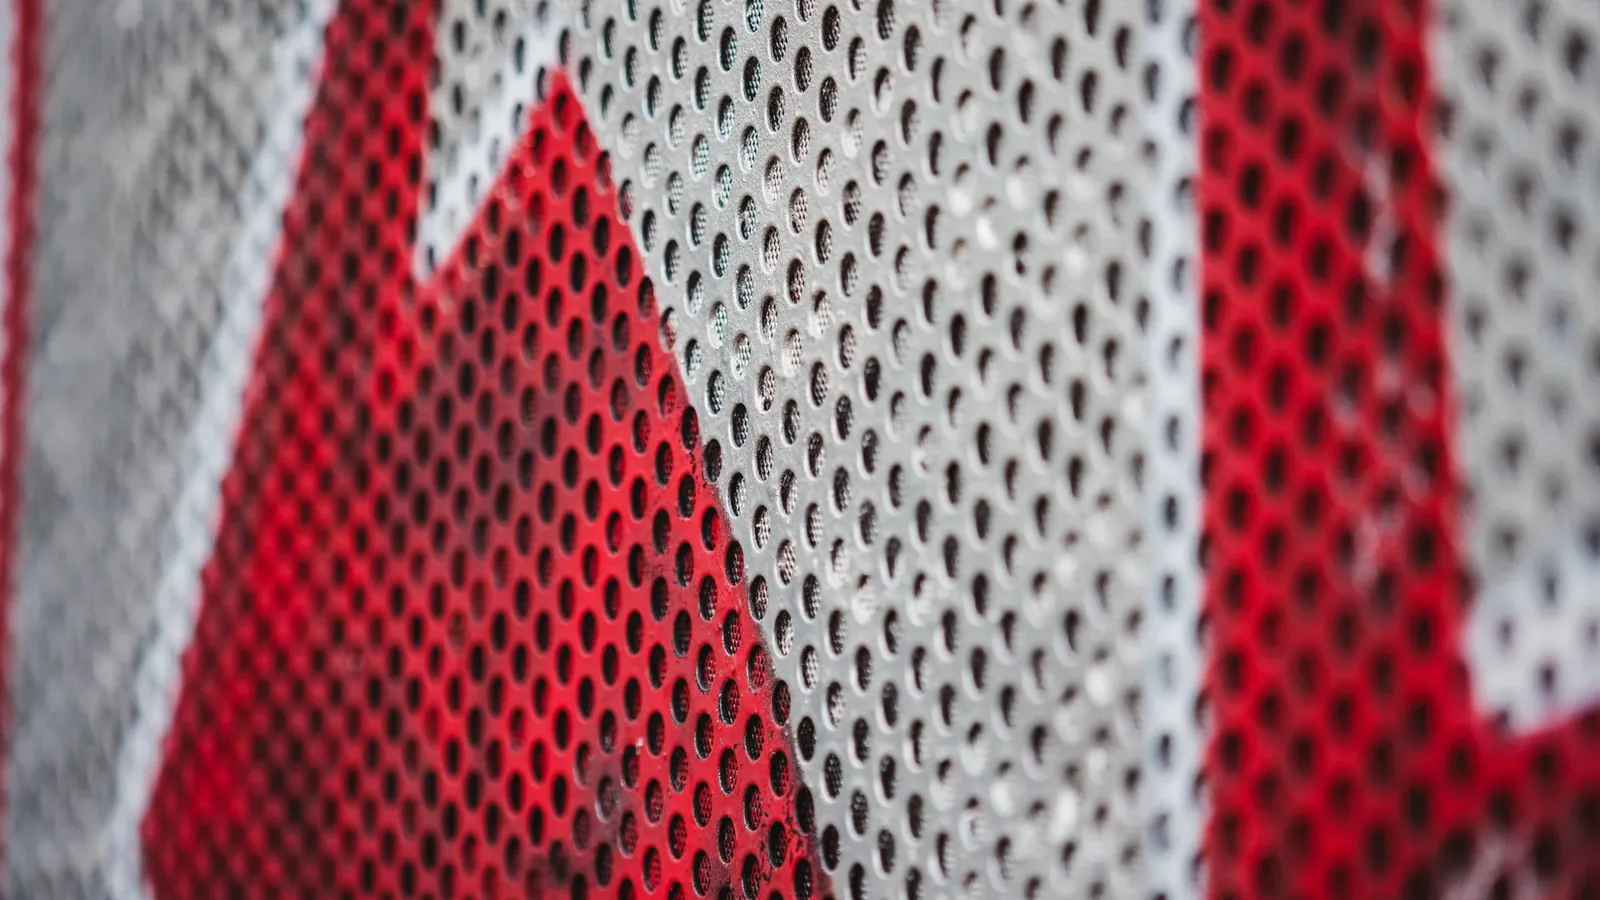
Là où le laser suit un contour, la poinçonneuse découpe d'un coup une forme entière. Sur une façade d'armoire percée de centaines de trous d'aération, la différence de temps est considérable.
Ce qu'elle sait faire et que le laser ne fait pas
Le poinçonnage ne se limite pas à percer. Avec les bons outils, la machine forme aussi le métal pendant le même cycle :
- persiennes et ouïes d'aération, ouvertes d'un seul côté ;
- emboutis de positionnement, pieds de rehausse, nervures de rigidité ;
- taraudages formés ou extrusions, prêtes à recevoir une vis sans écrou rapporté ;
- crevés, pattes à plier, passe-câbles avec collerette ;
- marquages par frappe : repères, références, flèches de sens.
Ces formes en relief sont le vrai point fort du procédé. Elles économisent des pièces rapportées et des opérations de reprise.
Poinçonnage, laser ou machine combinée ?
Le choix se fait pièce par pièce. Le poinçonnage gagne quand :
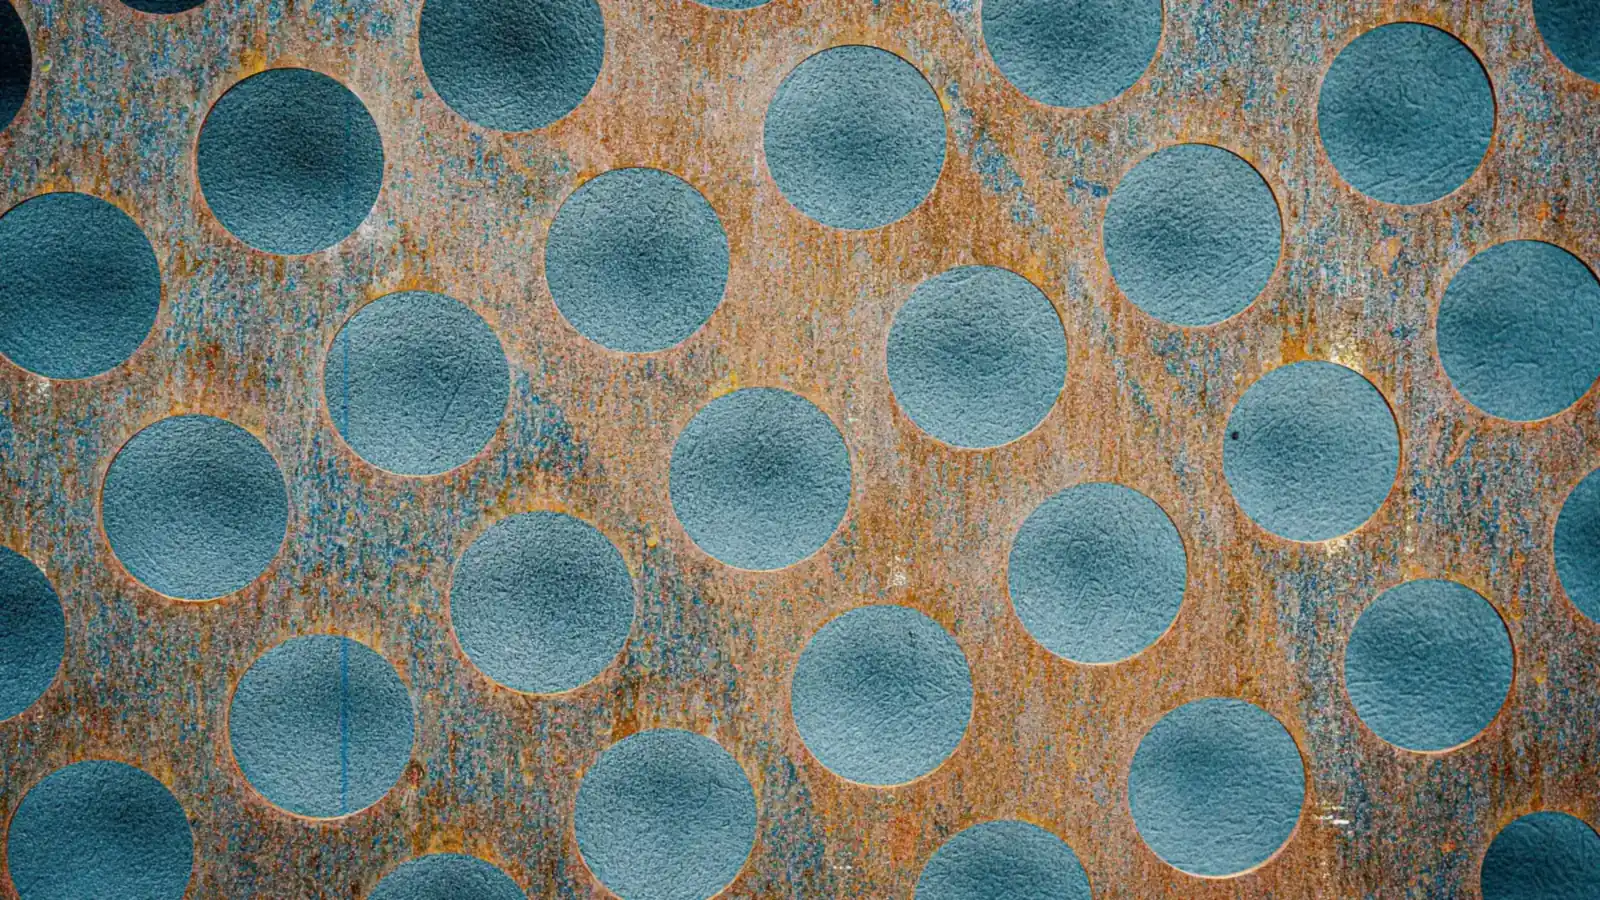
- la pièce porte beaucoup de trous identiques ou de formes répétées ;
- il faut des formes embouties, des persiennes ou des taraudages formés ;
- l'épaisseur reste modérée et la série est conséquente.
La découpe laser gagne quand :
- les contours sont complexes et variés ;
- l'épaisseur dépasse la capacité de la poinçonneuse ;
- la série est courte et les formes ne justifient pas d'outils.
Les machines combinées poinçonnage-laser réunissent les deux. Le laser découpe les contours, la tête de poinçonnage réalise les formes et les ajourages. Pour une pièce de tôlerie fine qui cumule les deux besoins, c'est souvent la solution la plus économique.
Les contraintes de dessin à respecter
- Distance entre trous et au bord : un pont de matière trop étroit se déforme ou se casse. Gardez au moins l'épaisseur de la tôle, plus si possible.
- Diamètre minimal : au moins l'épaisseur pour l'acier.
- Hauteur des formes : une forme emboutie trop haute gêne le déplacement de la tôle sur la table. L'atelier frappe ces formes en dernier.
- Formes standard : privilégiez des dimensions courantes de poinçons. Un trou de 6,5 mm plutôt que 6,37 mm évite un outil spécial.
- Planéité : des centaines de coups font onduler une tôle mince. Un planage peut être nécessaire, à prévoir au devis.
Un exemple concret : la façade d'un coffret ventilé
Prenez une face avant de coffret électrique en acier électrozingué de 1,5 mm. Elle porte une grille de 400 trous d'aération de 5 mm, deux découpes rectangulaires pour un afficheur et un bornier, quatre persiennes, huit taraudages formés pour fixer un rail et quatre emboutis de positionnement.
Au laser, la grille seule demande 400 amorçages et autant de petits contours : le temps machine s'envole, et les persiennes, emboutis et taraudages restent à faire ailleurs. Sur une poinçonneuse, un outil multi-trous frappe plusieurs perforations à chaque coup, les découpes rectangulaires sont grignotées ou frappées avec un poinçon de forme, puis les outils de formage réalisent persiennes, emboutis et taraudages dans le même cycle. La pièce sort prête à plier.
C'est ce type de pièce, répétée à quelques centaines ou milliers d'exemplaires, qui justifie le poinçonnage CNC.
Ce qui fait varier le prix
Une pièce poinçonnée se chiffre selon :
- le nombre de coups, qui fait le temps machine ;
- le nombre de changements d'outils dans le cycle ;
- les outils spéciaux éventuels, payés une fois ;
- l'épaisseur et la nuance, qui jouent sur l'usure des poinçons ;
- la quantité et la fréquence de commande ;
- les opérations suivantes : ébavurage, planage, pliage, finition.
Sur des séries répétitives, le poinçonnage CNC offre un coût par pièce très compétitif. Sur une pièce unique, la programmation et le réglage pèsent lourd : le laser est souvent moins cher.
Préparer la demande
Pour qu'un atelier chiffre votre pièce rapidement :
- envoyez un DXF à l'échelle 1 et, pour les formes en relief, un STEP ou un plan de détail ;
- précisez la nuance, l'épaisseur et l'aspect (prélaqué, électrozingué, brut) ;
- indiquez les quantités, la fréquence et le délai ;
- signalez les faces d'aspect, où les traces d'outils ne sont pas acceptées.
Ensuite, faites chiffrer votre série de pièces poinçonnées : votre dossier est transmis aux entreprises équipées.
Choisir un atelier de poinçonnage
La force de la machine (souvent exprimée en tonnes), la taille de la table et le nombre de stations de la tourelle définissent ce que l'atelier peut produire. Le stock d'outils compte autant : un parc étoffé de formes standard vous évite des frais d'outillage. Pour les séries longues, demandez si la machine dispose d'un chargement et d'un tri automatiques des pièces.
Les entreprises équipées se trouvent parmi les ateliers de découpe et d'emboutissage, et souvent parmi les tôliers. Si votre pièce poinçonnée doit ensuite être pliée et assemblée en coffret, tournez-vous vers un spécialiste de la tôlerie fine, qui gérera l'ensemble.
Photos : Jan Kopřiva, Brett Sayles sur Pexels.