Sommaire
Une pièce découpée au laser se paie surtout en temps machine et en matière. Le temps dépend de la longueur à couper et du nombre de percements. La matière dépend de la place que la pièce occupe sur la tôle. Cet estimateur calcule ces grandeurs à partir de votre pièce, sans afficher de prix. Il classe ensuite les facteurs qui feront varier le devis, pour que vous sachiez où agir avant de consulter.
Ce que l'outil mesure sur votre pièce
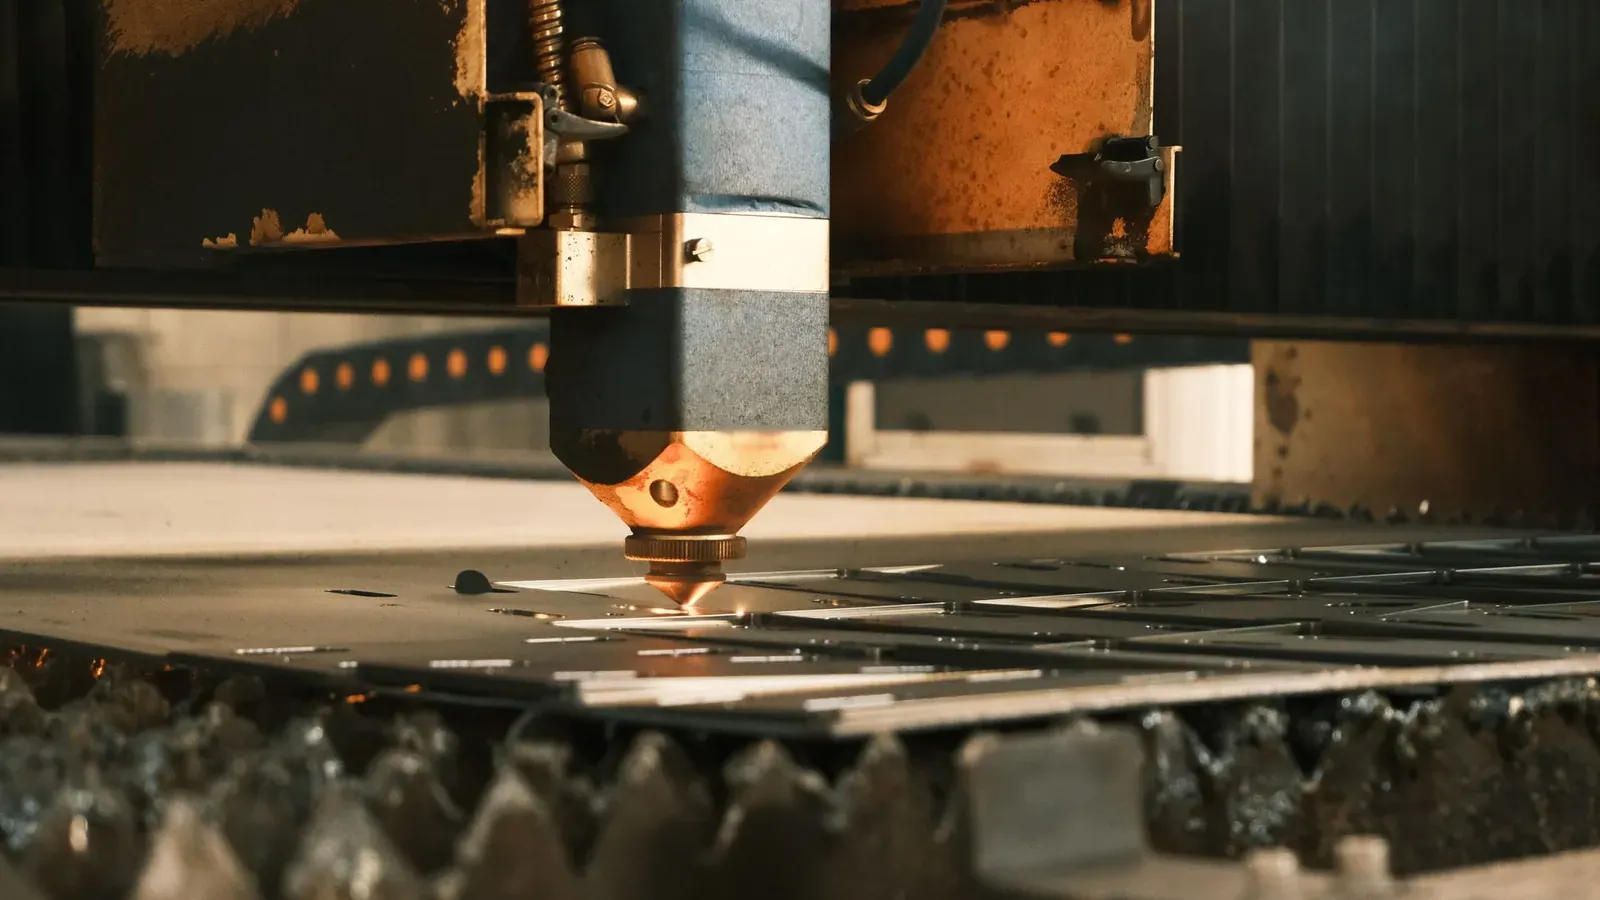
La longueur de coupe. C'est le contour extérieur, plus la circonférence de chaque trou, plus les découpes intérieures. La machine avance le long de cette trajectoire : c'est la base de tout chiffrage.
Les percements. Chaque contour fermé commence par un percement de la tôle. Sur une pièce criblée de petits trous, ces arrêts pèsent parfois plus lourd que la coupe elle-même, surtout dans les fortes épaisseurs.
L'imbrication. L'outil place vos pièces en grille sur un format de tôle courant, avec le pont et la marge que vous indiquez. Il en déduit le nombre de pièces par tôle, le nombre de tôles et la part de tôle réellement utilisée. Un logiciel d'imbrication fait mieux sur les formes libres : prenez ce nombre comme un plancher.
La matière achetée par pièce. C'est la masse d'une tôle pleine divisée par le nombre de pièces qu'elle porte. Elle intègre la chute, que vous payez avec la pièce.
Le temps de coupe. Il n'apparaît que si vous saisissez la vitesse annoncée par l'atelier. Elle varie trop avec la source, la puissance et le gaz pour qu'une valeur par défaut soit honnête.
Mode d'emploi en cinq gestes
- Choisissez la matière et l'épaisseur.
- Décrivez le contour : rectangle, disque, ou forme libre dont votre CAO donne le périmètre.
- Ajoutez les trous ronds et les autres découpes intérieures.
- Indiquez la quantité, le format de tôle et le pont entre pièces.
- Lisez les facteurs, copiez le résultat ou envoyez la pièce aux ateliers.
Deux exemples chiffrés
Platine d'acier de 300 × 150 mm, 3 mm, quatre trous de 8,5 mm, cinquante pièces. La coupe atteint 1,007 m par pièce, soit 50,3 m pour la série, avec 250 percements. Chaque platine pèse 1,05 kg. Sur un grand format de 3000 × 1500 mm, 81 pièces tiennent sur une tôle : une seule suffit, occupée à 81 %. La matière achetée revient à 1,31 kg par pièce. Peu de chute, une série correcte : la complexité est faible.
Disque d'inox de Ø 120 mm, 10 mm d'épaisseur, un trou de 6 mm, vingt pièces. Chaque disque demande 0,396 m de coupe et deux percements. Trois facteurs se cumulent : un trou plus petit que l'épaisseur, une forte épaisseur qui ralentit la coupe et allonge le percement, et une coupe sous azote pour garder un bord propre. La complexité est moyenne. Ici, percer le trou en reprise peut coûter moins cher que de le découper.
Hypothèses et limites
- Les découpes intérieures autres que les trous ne sont pas déduites de la masse, faute d'aire connue.
- Le placement en grille ignore l'imbrication des formes entre elles et les chutes réutilisées.
- Le temps calculé est un temps de coupe pure : percements, déplacements à vide et chargement s'y ajoutent.
- L'acier coupé à l'oxygène sort avec un bord oxydé. Il faut le décaper avant une peinture ou un thermolaquage.
Le choix du procédé lui-même mérite réflexion : l'article laser, plasma, jet d'eau ou oxycoupage compare les épaisseurs et les états de bord. La page découpe laser de tôles métalliques détaille ce que les ateliers attendent dans un dossier.
Obtenir les prix des ateliers
L'estimation vous dit ce qui pèse. Seul un atelier peut le chiffrer avec sa machine et son planning. Le bouton de l'outil ouvre la demande avec votre pièce déjà décrite. Vous pouvez aussi envoyer votre fichier aux ateliers de découpe et comparer leurs réponses, ou consulter les ateliers de découpe et d'emboutissage de votre région.
Photos : Cemrecan Yurtman sur Pexels.