Sommaire
Une machine, plusieurs opérations en moins
Sur une chaîne classique, un tube passe par la scie, puis la perceuse, parfois la fraiseuse pour une encoche, et enfin l'établi pour l'ébavurage et le traçage. La découpe laser de tube regroupe tout cela. Le tube tourne dans un mandrin pendant que la tête laser se déplace le long de la barre : coupe d'extrémité, perçages, lumières oblongues, encoches de passage, repères gravés sortent en un seul cycle.
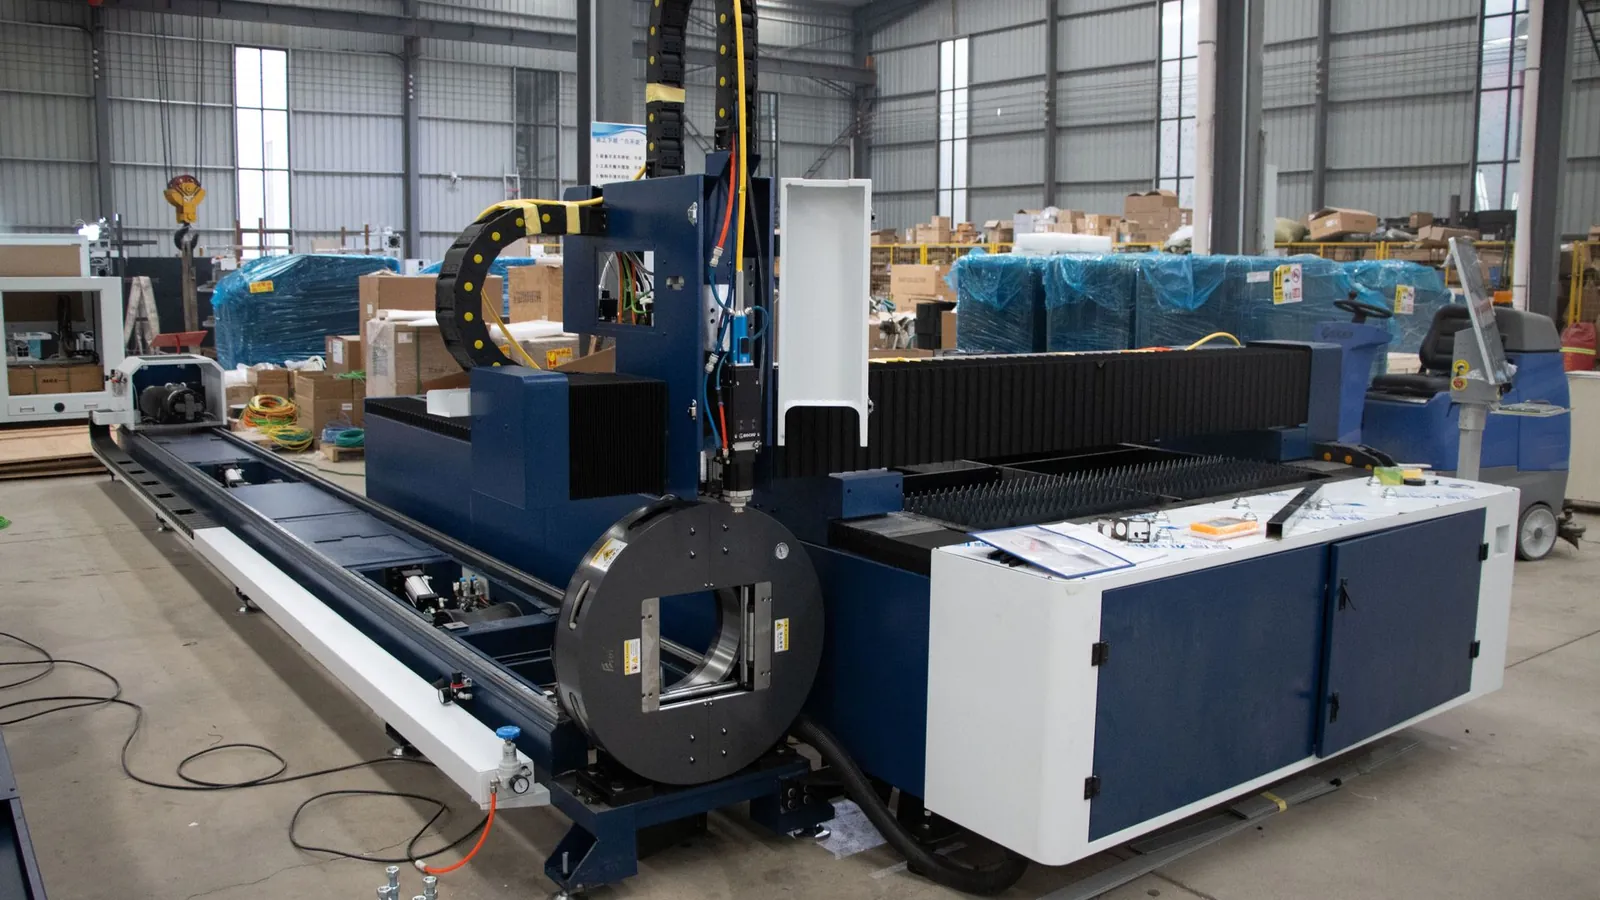
Les machines courantes travaillent des barres de 6 m, certaines plus longues. Elles acceptent des diamètres de quelques millimètres à environ 200 mm sur les modèles répandus, davantage sur les machines dédiées aux gros profils. L'épaisseur de paroi utile dépend de la puissance de la source et du métal, avec une préférence nette pour les parois minces à moyennes.
Les clients types : fabricants de mobilier métallique, de rayonnages, de garde-corps, de châssis de machines, de cadres de vélos et d'équipements sportifs, d'agencement de magasins, de matériel agricole.
L'emboîtement : le vrai gain se joue au montage
L'intérêt économique ne se limite pas à la découpe. Avec un laser tube, on peut dessiner des pièces qui se positionnent seules : tenons et mortaises, encoches d'emboîtement, coupes en gueule de loup sur un tube qui vient s'appuyer sur un autre. Le soudeur n'a plus besoin de gabarit complexe ni de traçage. L'assemblage devient plus rapide et plus répétable.
Cette logique se prépare en conception. Si vous démarrez un nouveau châssis, impliquez l'atelier tôt. Il vous dira quels emboîtements tiennent à la soudure, quels jeux prévoir et où placer les repères de montage.
Tête 2D ou tête 3D : ce que cela change
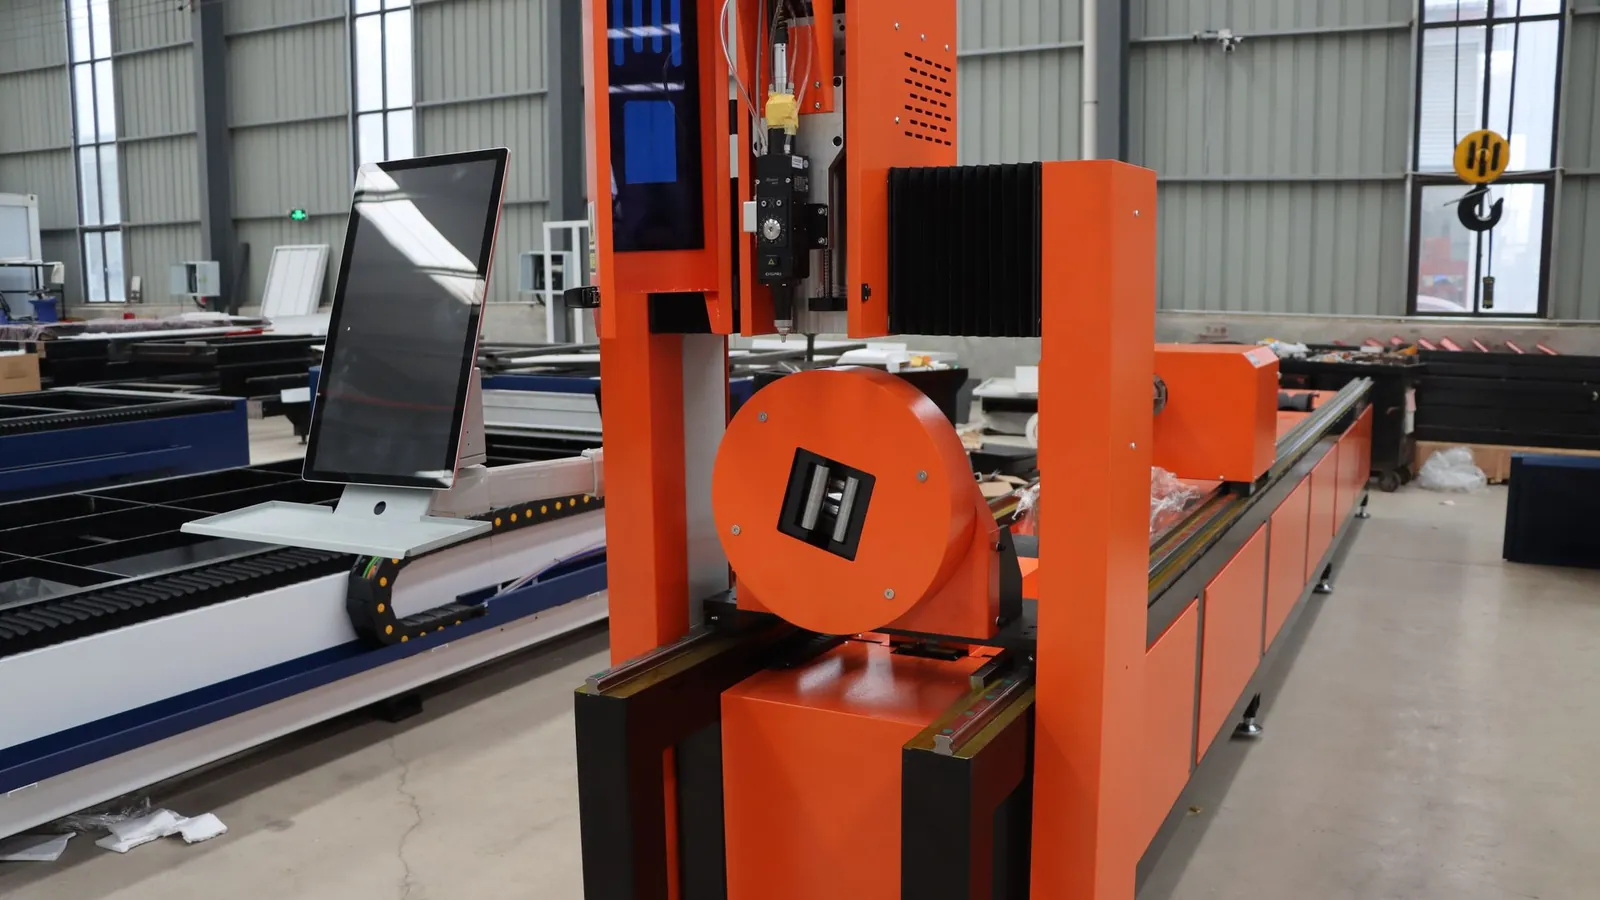
Une tête fixe découpe perpendiculairement à la paroi du tube. C'est suffisant pour la plupart des pièces. Une tête inclinable (on parle souvent de tête 3D ou 5 axes) découpe en biais. Elle permet de réaliser des chanfreins de soudage directement sur la machine, ou des coupes d'onglet sur tubes épais avec un appui franc. Si vos tubes portent des chanfreins pour soudure pleine pénétration, précisez-le dans la consultation : tous les ateliers ne disposent pas de ce type de tête.
Les limites à connaître avant de dessiner
- Section des tubes du commerce. Les angles des tubes carrés et rectangulaires ont un rayon qui varie selon le fabricant du tube. Une découpe qui frôle l'angle sera imprécise.
- Petits trous dans les parois épaisses. Comme en tôle, un trou plus petit que l'épaisseur se fait mal.
- Déformation. Les tubes soudés longitudinalement ont un cordon intérieur. Un emboîtement à jeu nul peut buter sur ce cordon.
- Galvanisé et revêtu. Le zinc se vaporise à la découpe : l'atelier doit l'accepter et le chant découpé perd sa protection.
- Longueur et rectitude. Une barre courbe ou vrillée se découpe mal. Pour des pièces longues et précises, la qualité du tube compte autant que la machine.
Ce qui pèse sur le prix
La logique de chiffrage ressemble à celle de la tôle, avec ses propres paramètres :
- le temps de cycle, lié au nombre de découpes, à leur longueur et aux rotations du tube ;
- la consommation de barres, chute de mandrin comprise ;
- la section et la nuance : un inox épais coûte plus cher à découper qu'un acier mince ;
- la manutention : chargement automatique pour les séries, manuel pour les profils lourds ;
- les reprises : ébavurage intérieur, taraudage, soudure, finition.
Sur une petite série, la programmation et le réglage du mandrin représentent une part importante du total. Sur une série de plusieurs centaines de pièces, c'est le temps de cycle qui domine.
Le dossier qui accélère la réponse
Pour une demande claire, fournissez :
- un STEP par pièce, le tube modélisé avec sa section et son épaisseur réelles ;
- la désignation du tube (dimension, épaisseur, nuance, tube soudé ou étiré) ;
- les quantités et la fréquence de commande ;
- les opérations après découpe : soudure, cintrage, galvanisation, thermolaquage ;
- l'éventuel assemblage souhaité, avec un plan d'ensemble.
Une fois le dossier prêt, envoyez votre demande de devis pour la découpe de tubes. Les ateliers équipés vous répondent sur la base du même fichier, ce qui rend les offres comparables.
Trouver le bon atelier
Les machines laser tube sont moins répandues que les lasers à plat. Toutes les entreprises de tôlerie n'en ont pas, et celles qui en ont n'acceptent pas toutes les mêmes sections. Dans l'annuaire des ateliers de découpe, vérifiez sur chaque fiche la mention du laser tube et la plage de diamètres. Pour un châssis complet, découpé puis soudé, un atelier de tôlerie et chaudronnerie équipé d'un laser tube vous évitera de gérer deux fournisseurs.
Si la soudure est structurelle, renseignez-vous aussi sur la qualification des soudeurs et l'application de l'ISO 3834 : la qualité de la découpe ne compense jamais une soudure mal maîtrisée. Et pour vos pièces planes, la page consacrée à la découpe laser de tôles détaille les règles propres au laser à plat.
Photos : YIHAI LASER, YIHAI LASER sur Pexels.