Sommaire
Choisissez le TIG pour les tôles fines, l'inox et l'aluminium d'aspect, les tuyauteries et toute soudure où la précision et la propreté du cordon comptent plus que la vitesse. Choisissez le MIG ou le MAG pour les épaisseurs moyennes à fortes, les structures en acier, les séries et la robotisation : le fil arrive en continu, le métal se dépose beaucoup plus vite et le coût par mètre de cordon baisse. La différence TIG MIG tient à l'électrode : en TIG, une électrode de tungstène qui ne fond pas et un métal d'apport ajouté à la main ; en MIG/MAG, un fil qui est à la fois électrode et métal d'apport.
Le TIG : une électrode qui ne fond pas
En soudage TIG, l'arc jaillit entre une électrode en tungstène et la pièce. Le tungstène supporte la température de l'arc sans fondre. Un gaz inerte, le plus souvent de l'argon, protège l'électrode et le bain de l'air.
Le soudeur tient la torche d'une main et, si besoin, ajoute le métal d'apport de l'autre, sous forme de baguette. Il peut aussi souder sans apport, en fondant seulement les bords, sur des tôles très fines. Une pédale ou une gâchette module l'intensité en continu.
Ce mode de travail donne trois atouts :
- un contrôle très fin de la chaleur et du bain, précieux sur les tôles de quelques dixièmes à quelques millimètres ;
- des cordons propres, sans projections ni laitier, souvent laissés tels quels sur une pièce visible ;
- une polyvalence matière : aciers, inox, aluminium en courant alternatif, cuivre, titane.
Son défaut est la lenteur. Le taux de dépôt est faible et le procédé demande une main experte. Sur une forte épaisseur, il faut de nombreuses passes.
Le MIG et le MAG : le fil continu
En MIG et en MAG, un fil métallique sort en continu de la torche, entraîné par un dévidoir. Il sert à la fois d'électrode et de métal d'apport : il fond dans l'arc et se dépose dans le joint. Le gaz protège le bain. C'est ce qu'on appelle le soudage semi-automatique, car la machine gère l'avance du fil et le soudeur guide la torche.
Le nom dépend du gaz :
- MIG (gaz inerte, généralement argon) pour l'aluminium et certains alliages non ferreux ;
- MAG (gaz actif, mélange d'argon et de dioxyde de carbone) pour les aciers non alliés et faiblement alliés, ainsi que pour l'inox avec des mélanges adaptés.
Les atouts sont la vitesse, la pénétration sur les épaisseurs moyennes et fortes, et la facilité de robotisation. Les limites tiennent aux projections, qui demandent parfois un meulage de finition, et à un contrôle moins fin sur les tôles très minces. Les générateurs pulsés réduisent ces défauts et rapprochent le MIG du TIG en aspect.
Le comparatif
| Critère | TIG | MIG / MAG |
|---|---|---|
| Électrode | Tungstène, non fusible | Fil fusible dévidé en continu |
| Métal d'apport | Baguette ajoutée à la main, ou sans apport | Le fil lui-même |
| Gaz | Inerte (argon, argon-hélium) | Inerte (MIG) ou actif (MAG) |
| Épaisseurs de prédilection | Fines à moyennes | Moyennes à fortes |
| Vitesse de dépôt | Faible | Élevée |
| Aspect du cordon | Très propre, sans projections | Correct, projections possibles |
| Matériaux | Acier, inox, aluminium, cuivre, titane | Acier (MAG), aluminium et inox (MIG) |
| Robotisation | Possible, plus délicate | Très répandue |
| Numéro selon ISO 4063 | 141 | 131 (MIG fil plein), 135 (MAG fil plein) |
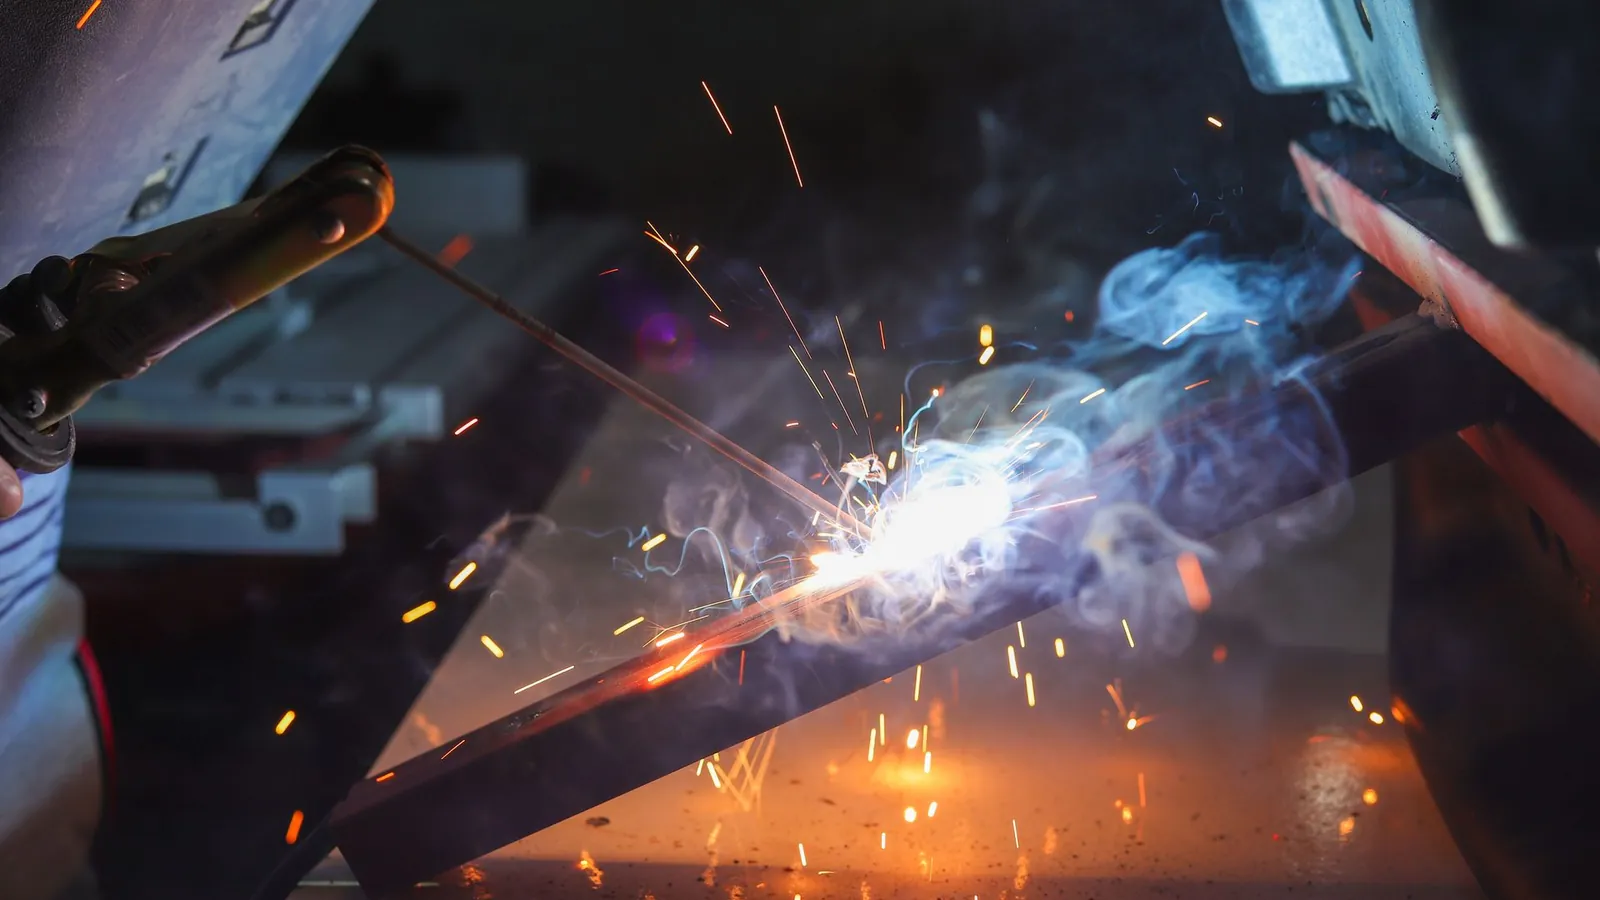
Le troisième procédé courant en atelier, l'électrode enrobée (111), reste très utilisé sur chantier et en extérieur, car il ne craint pas les courants d'air qui dispersent le gaz de protection.
Comment choisir pour votre pièce
Quelques situations typiques permettent de trancher rapidement.
Un bâti mécano-soudé en acier de 6 à 20 mm. MAG sans hésiter. Le temps de soudage est divisé par rapport au TIG, et la qualité est au rendez-vous si l'atelier maîtrise ses paramètres.
Un capot en inox de 1,5 mm, cordons visibles. TIG. Le MIG risque de percer ou de laisser des projections à reprendre, et le TIG laisse un cordon régulier qui se passe de meulage.
Une tuyauterie inox alimentaire. TIG avec protection gazeuse de l'envers, pour une racine lisse et non oxydée. C'est la règle dans l'agroalimentaire et la pharmacie.
Un châssis en aluminium en série. MIG pulsé, souvent robotisé. Le TIG reste utilisé pour les petites séries ou les pièces très visibles.
Une série de pièces fines en inox ou en acier galvanisé, avec très peu de déformation admise. Le soudage laser devient une option sérieuse à mettre en balance avec le TIG.
Les cas particuliers de l'aluminium et de l'inox, avec leurs pièges métallurgiques, sont détaillés dans l'article sur la soudure de l'aluminium et de l'inox.
Ce que le procédé change sur le devis
Le temps de soudage pèse lourd dans un ensemble mécano-soudé. À longueur de cordon égale, le TIG demande nettement plus de temps qu'un MAG. Sur une pièce épaisse, cet écart se retrouve directement dans le prix.
Mais le procédé le plus rapide n'est pas toujours le moins cher au final. Un cordon MAG qui doit être meulé et repris pour une pièce d'aspect peut coûter plus qu'un cordon TIG propre du premier coup. Le bon atelier choisit en fonction du résultat attendu, pas de ses habitudes.
Dans votre demande, indiquez plutôt les exigences que le procédé : matière, épaisseurs, type de joints, aspect attendu, norme applicable et contrôles. Le soudeur proposera le procédé adapté. Pour un travail soumis à exigences, vérifiez que l'atelier dispose de modes opératoires qualifiés et d'une démarche conforme à l'ISO 3834.
Vous pouvez consulter les ateliers de tôlerie et chaudronnerie référencés, lire la fiche métier de la chaudronnerie, ou demander directement des devis de soudage avec vos plans.
Photos : Mohan Nannapaneni, Dogan şimşek sur Pexels.