Sommaire
Ce que la découpe laser fait vraiment bien
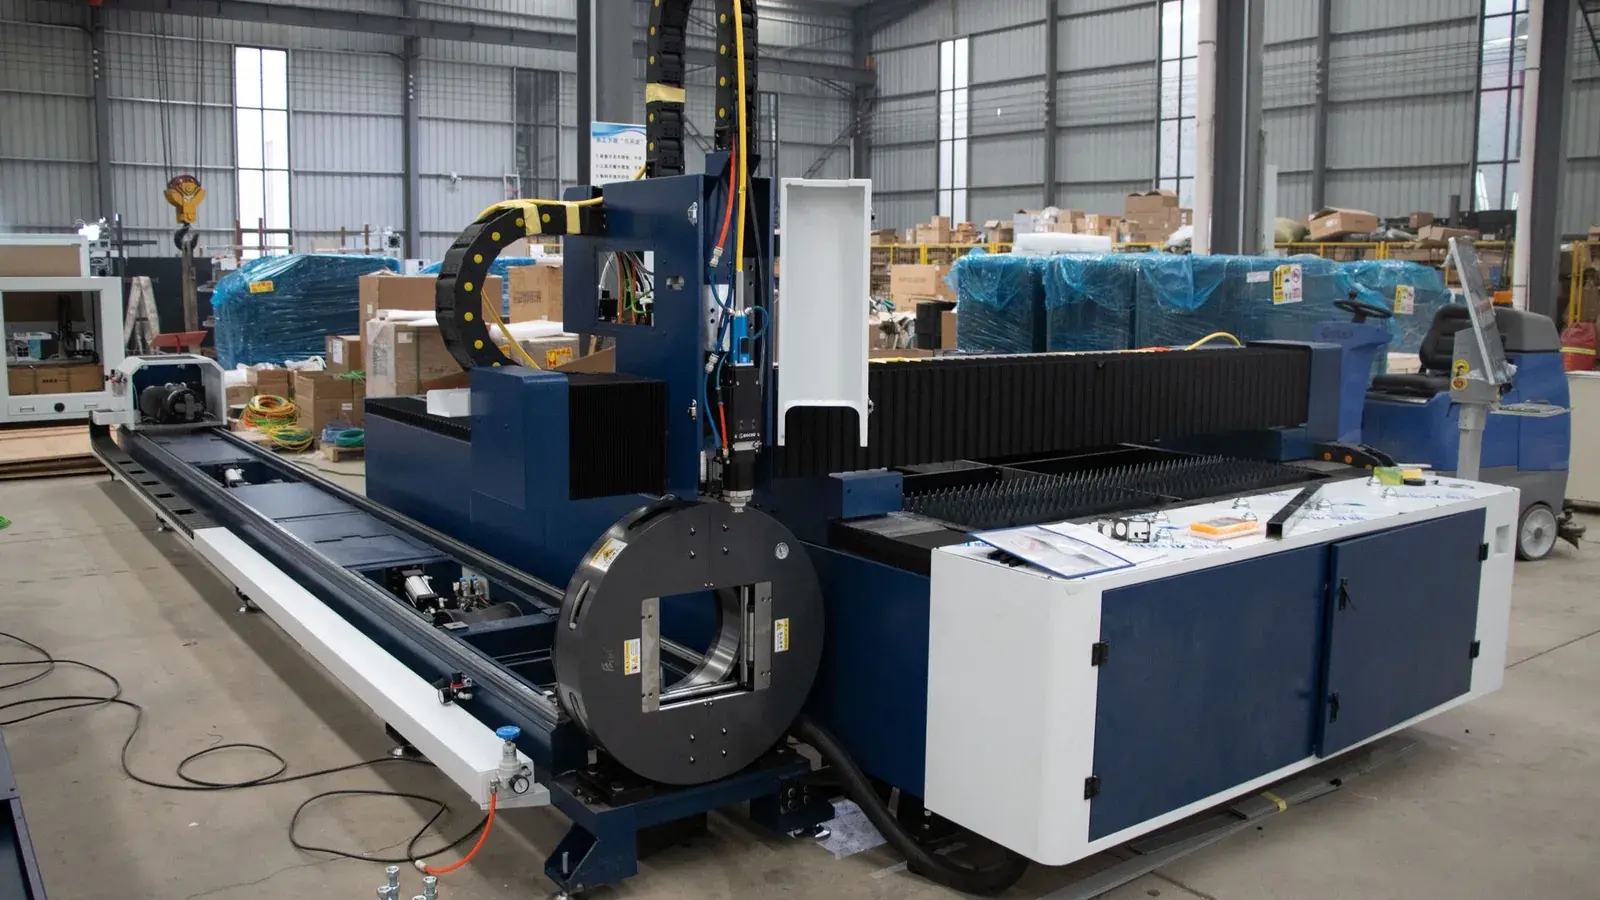
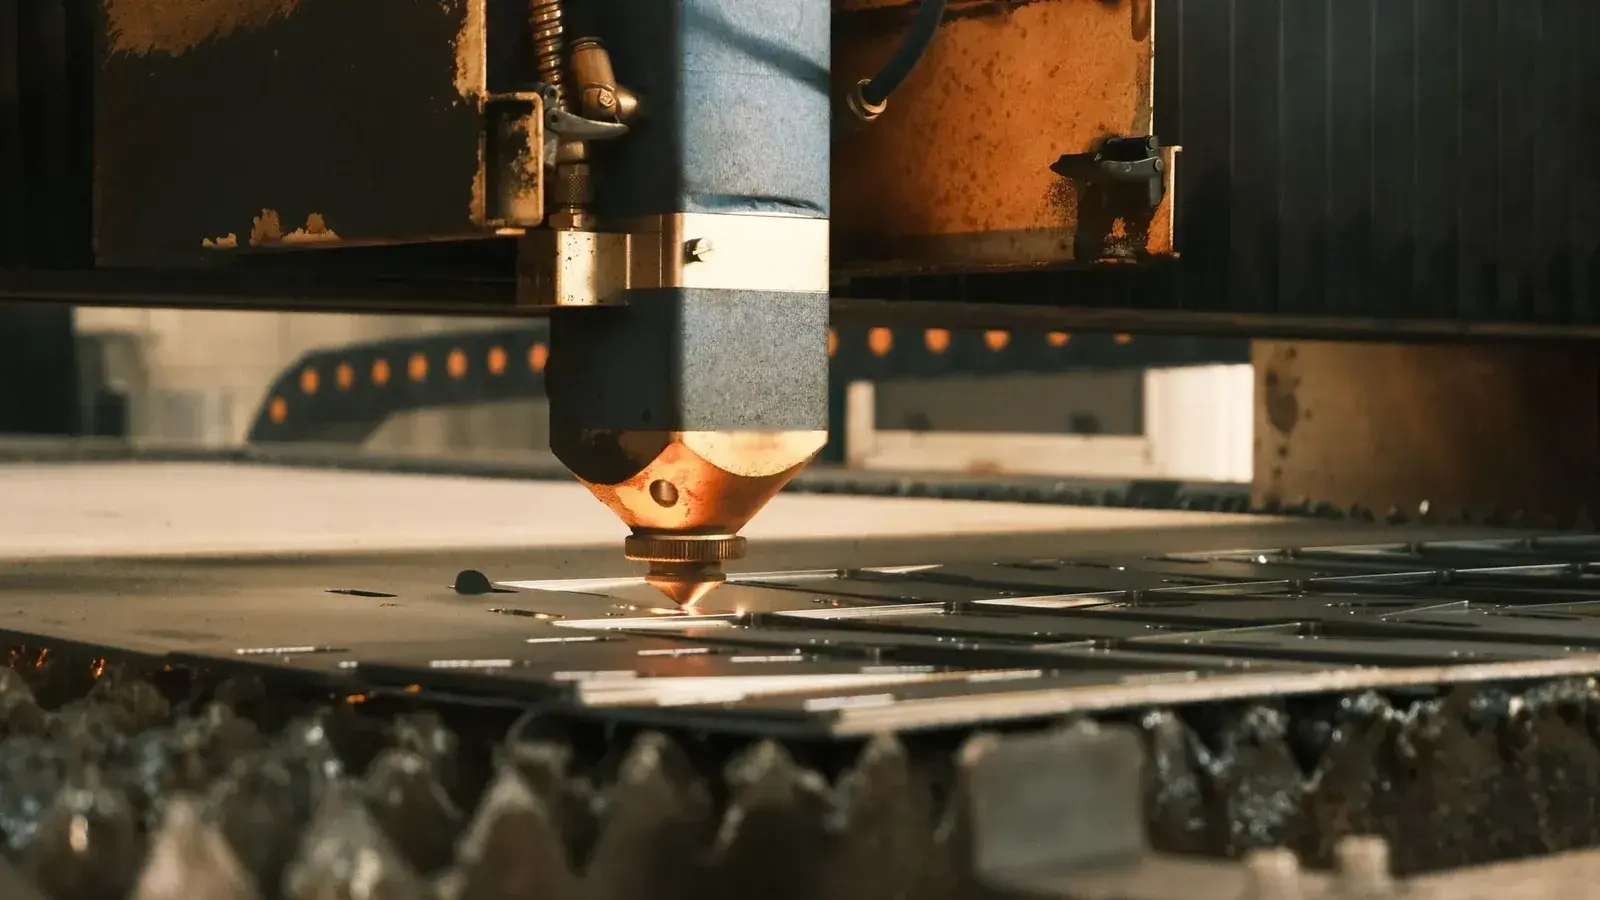
Un faisceau focalisé sur quelques dixièmes de millimètre fond le métal, et un gaz d'assistance chasse la matière en fusion hors de la saignée. Résultat : des contours nets, des trous de petit diamètre, des angles vifs et des découpes intérieures complexes, sans outillage spécifique à fabriquer. C'est le premier poste de la plupart des ateliers de tôlerie, celui qui alimente ensuite le pliage, la soudure et la finition.
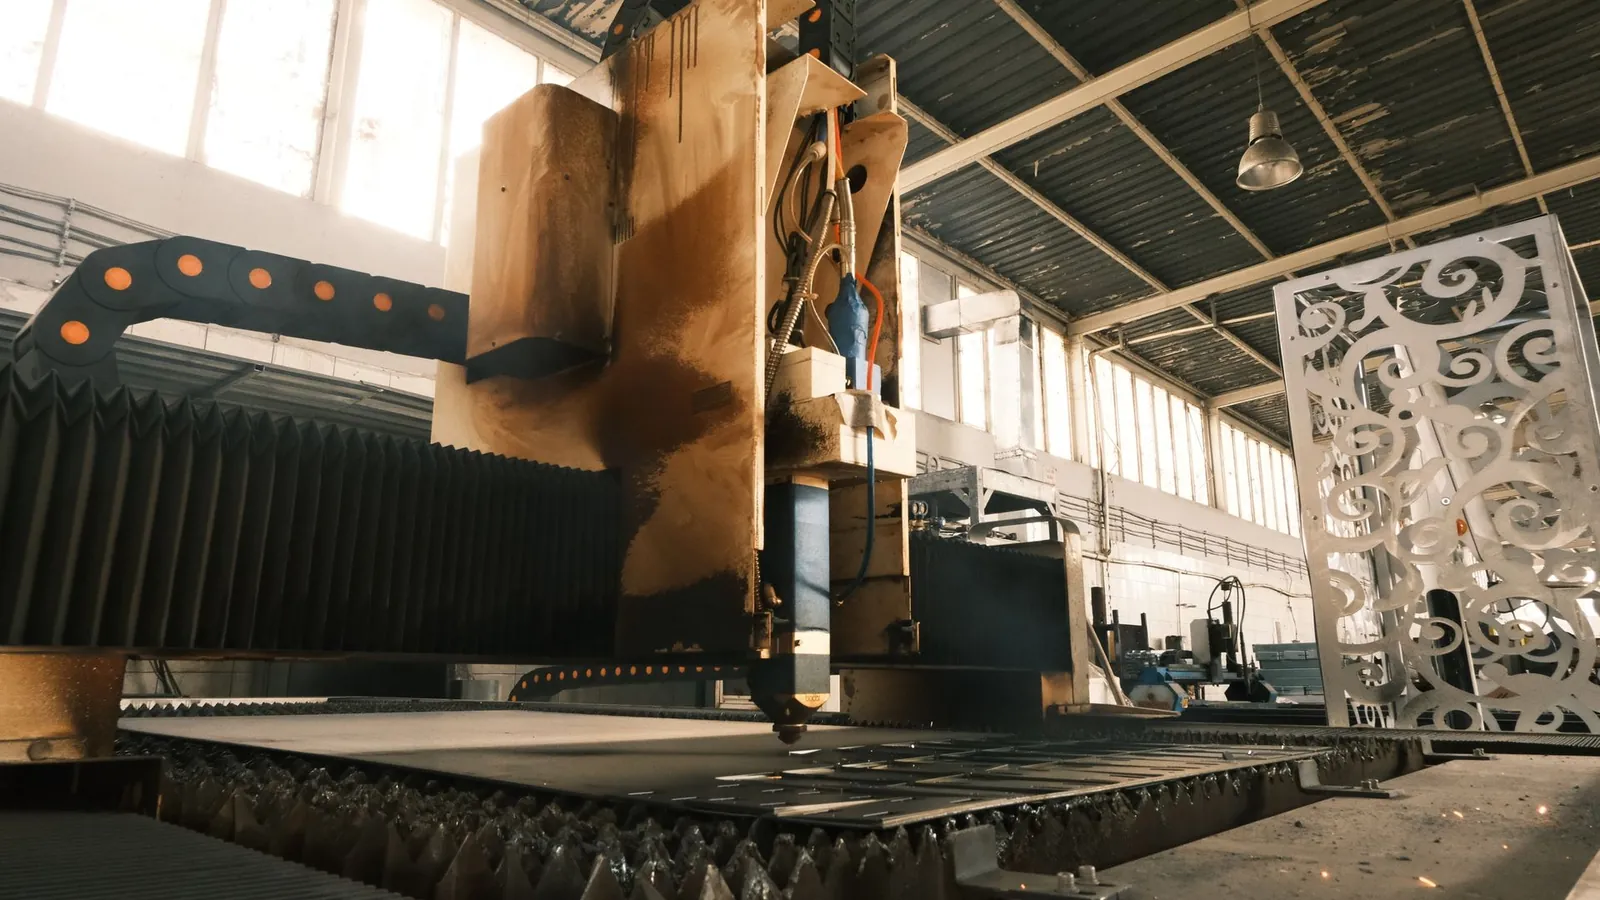
Les pièces typiques : platines, flasques, équerres, goussets, panneaux ajourés, flans destinés au pliage, pièces d'habillage, gabarits. On découpe sur tôles standard (3 000 × 1 500 mm, 4 000 × 2 000 mm, parfois 6 000 × 2 000 mm), ce qui fixe la taille maximale d'une pièce d'un seul tenant.
Côté précision, retenez des ordres de grandeur prudents : environ ± 0,1 mm sur tôle mince, davantage quand l'épaisseur augmente. La saignée fait de 0,1 à quelques dixièmes de millimètre selon le métal et l'épaisseur. Une cote fonctionnelle plus serrée se reprend en usinage, pas au laser.
Acier, inox, aluminium : trois comportements différents
Acier de construction (S235, S355, DC01…). Découpé à l'oxygène, il se coupe vite et loin en épaisseur. Le revers : une fine couche d'oxyde se forme sur le chant. Elle gêne parfois l'accroche d'une peinture poudre ou la qualité d'une soudure. Si votre pièce part en thermolaquage, signalez-le : l'atelier peut couper à l'azote ou à l'air sur les faibles épaisseurs, ou prévoir un décalaminage.
Inox (304L, 316L). Coupé à l'azote, il garde un chant brillant, sans oxyde, prêt pour la soudure TIG ou l'agroalimentaire. La consommation de gaz augmente avec l'épaisseur, ce qui pèse sur le prix au-delà de quelques millimètres.
Aluminium (5754, 5083, 1050…). Très réfléchissant et très conducteur, il demande une source fibre et des réglages soignés. Les nuances 5000 se découpent et se plient bien. Les alliages trempés type 6061-T6 se découpent sans souci mais se plient mal : à anticiper si une étape de pliage suit.
Pour les très fortes épaisseurs d'acier, comparez avec l'oxycoupage. Pour les matériaux sensibles à la chaleur, verre, composites ou empilements, la découpe jet d'eau prend le relais.
Laser en ligne ou atelier local : choisir selon le dossier
Les configurateurs en ligne donnent un prix en trois clics pour des formes simples, en petite quantité, dans quelques nuances standard. C'est pratique pour un flan isolé. Ils montrent vite leurs limites dès que le dossier se complique :
- tôles épaisses, au-delà de ce que proposent les catalogues ;
- matière fournie par le client ou nuance spécifique avec certificat 3.1 ;
- séries récurrentes avec planning de livraison ;
- pièces qui enchaînent découpe, pliage, soudure et peinture ;
- tolérances à discuter, contrôle à documenter.
Un atelier de sous-traitance travaille sur votre plan, vous propose des ajustements (micro-attaches, sens de laminage, regroupement de références) et tient la cadence sur plusieurs années. C'est ce que vous trouverez en consultant les ateliers de découpe référencés.
Ce qui fait varier le prix d'une pièce découpée
Aucun atelier ne facture au hasard. Le chiffrage repose sur quelques paramètres que vous pouvez influencer :
- La longueur de coupe totale. C'est le temps machine. Un contour très découpé ou une grille de petits trous coûte plus qu'un simple rectangle.
- Le nombre d'amorçages. Chaque contour intérieur commence par un perçage de la tôle. Sur forte épaisseur, ces perçages prennent un temps non négligeable.
- L'épaisseur et la nuance. La vitesse chute vite avec l'épaisseur, et le gaz (oxygène, azote) n'a pas le même coût.
- La matière consommée. Elle dépend de l'imbrication des pièces dans la tôle et de la valorisation des chutes.
- Les frais de lancement. Programmation, mise en tôle, contrôle de la première pièce. Ils se diluent avec la quantité.
- Les opérations annexes. Ébavurage, taraudage, marquage, emballage spécifique.
Un conseil d'acheteur : demandez le prix pour deux ou trois quantités (10, 100, 500 pièces, par exemple). L'écart entre les lignes vous montre immédiatement le poids des frais fixes et la quantité à partir de laquelle commander davantage devient rentable.
Préparer un dossier qui se chiffre en une journée
Un atelier répond vite quand il n'a rien à deviner. Rassemblez :
- le fichier 2D (DXF ou DWG) à l'échelle 1, une pièce par fichier ou des calques clairement nommés ;
- pour une pièce pliée, le STEP de la pièce finie et le plan de pliage ;
- la nuance et l'épaisseur exactes, l'état de surface souhaité (brut, brossé, film de protection) ;
- les quantités par lot et la consommation annuelle estimée ;
- les tolérances réellement critiques, plutôt qu'une tolérance générale serrée partout ;
- la finition prévue en aval et le délai attendu.
Avec ces éléments, déposez votre demande de devis en découpe : elle est transmise aux ateliers qui correspondent à votre besoin, et vous comparez des réponses construites sur le même dossier.
Choisir l'atelier : machine, gaz, et tout ce qui vient après
La puissance de la source dit l'épaisseur maximale. Le format de table dit la taille de pièce. Le reste se juge sur l'organisation. Posez quelques questions simples :
- Stock matière : l'atelier garde-t-il en stock vos nuances et épaisseurs, ou commande-t-il à chaque fois ?
- Opérations en aval : pliage, soudure, finition sont-ils faits sur place ou sous-traités ?
- Traçabilité : peut-il fournir le certificat matière et un marquage par lot ?
- Système qualité : une certification ISO 9001 n'est pas indispensable pour une pièce simple, mais elle facilite les audits fournisseurs dans l'industrie.
La fiche métier découpe, emboutissage et repoussage détaille les autres procédés du métier, utiles si votre pièce découpée doit ensuite être emboutie ou formée.
Les erreurs de plan les plus fréquentes
Quelques pièges reviennent souvent dans les fichiers reçus par les ateliers. Des trous plus petits que l'épaisseur de la tôle : ils sortent mal ronds, avec un cône marqué. Des ponts de matière trop fins entre deux découpes : ils se déforment à la chaleur. Des textes gravés dans le calque de coupe : la machine les découpe au lieu de les marquer. Des contours non fermés ou des segments en double : le programme les refuse ou les coupe deux fois. Un simple contrôle du fichier avant envoi évite un aller-retour et une journée perdue.
Photos : Cemrecan Yurtman, YIHAI LASER sur Pexels.