Sommaire
Le plastique, le caoutchouc et les composites couvrent un spectre immense : boîtiers électroniques, cuves de plusieurs mètres cubes, joints, profilés, pièces de structure en fibre de carbone, prototypes imprimés en une nuit. Chaque procédé de transformation a son domaine, défini par la forme de la pièce et surtout par la quantité. Ce dossier vous aide à identifier le bon, puis renvoie vers les pages qui expliquent comment consulter. Les ateliers sont répartis dans deux expertises : plasturgie, caoutchouc et composites et impression 3D.
La quantité choisit le procédé
En plasturgie plus qu'ailleurs, l'outillage fait le prix. Un moule d'injection est cher, mais il produit ensuite des pièces à un coût unitaire très bas. Un procédé sans outillage, comme l'usinage ou l'impression 3D, coûte peu au démarrage mais beaucoup par pièce. Entre les deux, le thermoformage et le rotomoulage utilisent des outillages plus simples.
| Quantité | Procédés généralement adaptés | Page utile |
|---|---|---|
| 1 à quelques pièces | Impression 3D, usinage dans la masse | Service d'impression 3D, Usinage des plastiques |
| Quelques dizaines à quelques centaines | Usinage, moule prototype, thermoformage, coulée sous vide | Prototypage rapide |
| Plusieurs milliers et au-delà | Injection, extrusion | Injection plastique |
Ces frontières bougent avec la taille et la complexité de la pièce. La page Pièces plastiques sur mesure détaille le raisonnement entre injection, usinage et impression 3D pour un même besoin.
Pièces pleines et techniques : l'injection
L'injection pousse une matière fondue dans un moule fermé, refroidi, qui s'ouvre pour éjecter la pièce. Elle produit des pièces précises, répétables, avec des détails fins : clips, nervures, inserts surmoulés. Elle impose en retour des règles de conception strictes, comme des épaisseurs régulières et des dépouilles pour le démoulage.
Le moule est le cœur du projet. Son nombre d'empreintes, son acier et son système d'alimentation déterminent la cadence, la durée de vie et le prix. Le guide Moule d'injection plastique explique ces choix, et l'estimateur du coût d'un moule donne un ordre de grandeur avant de consulter. Les moulistes sont référencés dans l'expertise outillage, moules et modèles.
Grandes pièces et corps creux
Quand la pièce est grande, creuse ou produite en quantité modérée, d'autres procédés deviennent plus économiques que l'injection.
- Le thermoformage chauffe une plaque et la plaque sur un moule simple. Il convient aux coques, capots, bacs et habillages : Thermoformage.
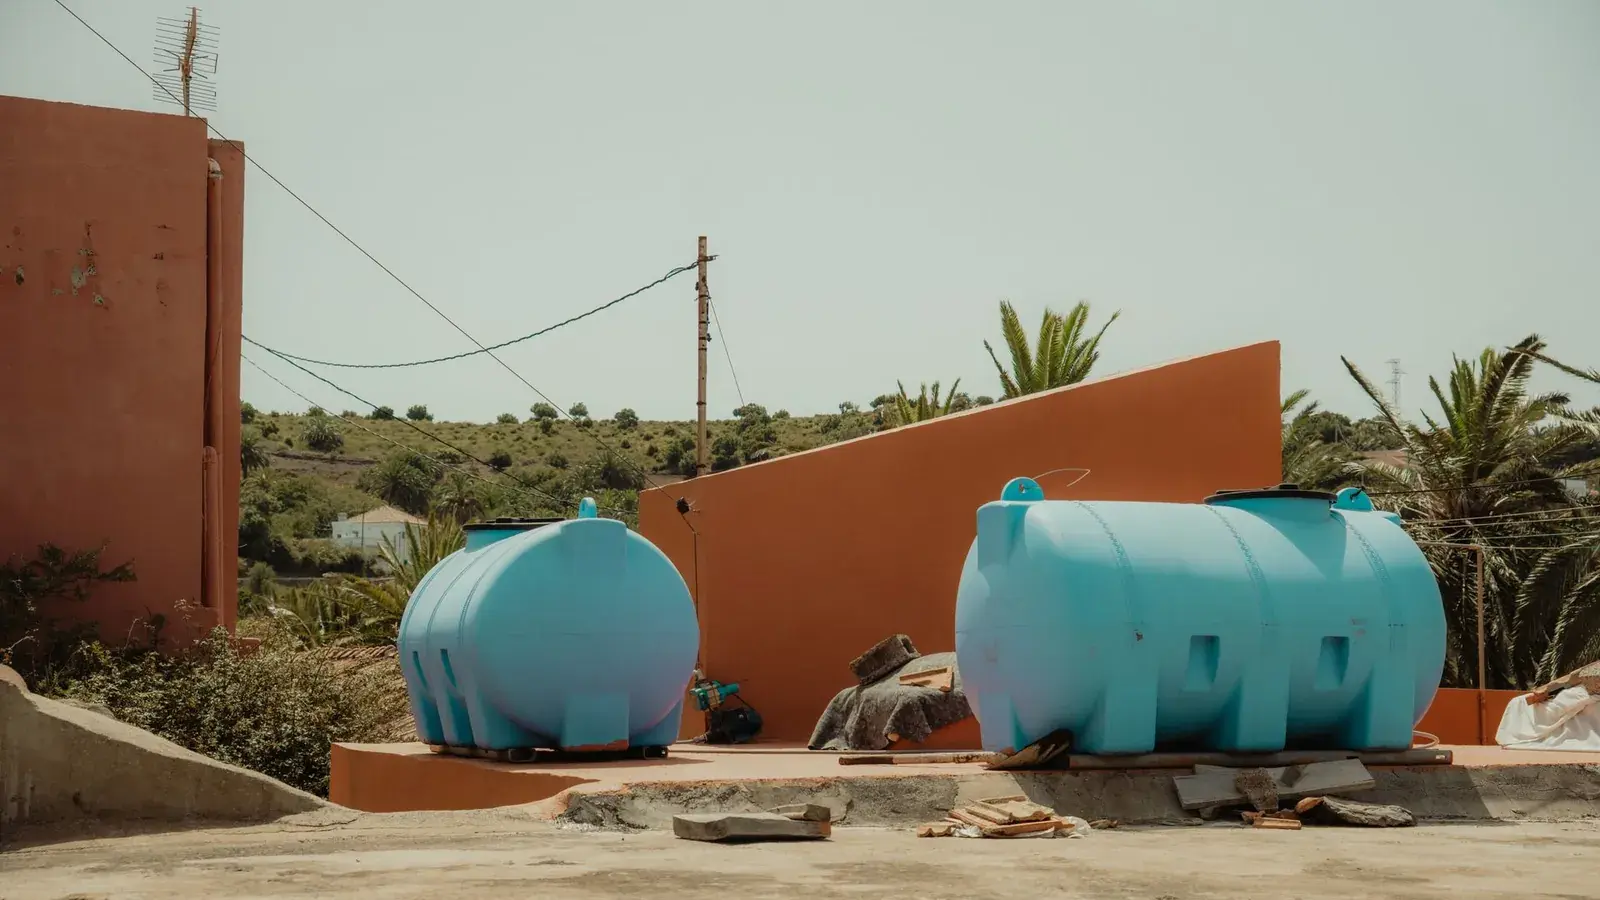
- Le rotomoulage fait tourner un moule chargé de poudre dans un four. Il produit des corps creux d'une seule pièce, sans soudure : cuves, réservoirs, conteneurs. Voir Rotomoulage.
- La chaudronnerie plastique assemble des plaques de PP, PEHD ou PVC par soudage pour réaliser cuves, bacs et gaines sur mesure, souvent pour la chimie et le traitement de l'eau : Chaudronnerie plastique.
Profilés, tubes et joints
Pour une section constante produite en longueur, l'extrusion est le procédé naturel : profilés, tubes, joncs, gaines. L'outillage est une filière, bien moins coûteuse qu'un moule. Voir Extrusion plastique.
Les élastomères suivent leurs propres procédés : moulage par compression ou injection, extrusion de profilés, découpe de joints plats dans des plaques. La dureté se spécifie en Shore, sujet traité dans l'article sur la dureté Shore A et D. Pour les joints, la page Pièces et joints en caoutchouc sur mesure détaille ce qu'il faut préciser.
Composites : la légèreté sur mesure
Les composites associent des fibres, de verre ou de carbone, à une résine. Ils offrent un rapport rigidité sur masse remarquable et des formes libres, au prix d'une fabrication plus manuelle et de délais plus longs. Le choix entre stratification au contact, infusion, préimprégné en autoclave ou moulage par compression dépend de la série et du niveau de performance. La page Pièces composites et fibre de carbone décrit ces options et ce qu'un atelier attend dans votre demande.
Choisir la matière avant le procédé, ou avec lui
Le polymère conditionne le procédé autant que la forme. Tous ne s'injectent pas aussi bien, tous ne s'usinent pas, tous ne résistent pas à la même température ni aux mêmes produits. Le guide Plastiques techniques compare POM, polyamides, PEEK, PTFE et polyéthylènes selon l'usage. Pour une pièce transparente, voyez le comparatif PMMA ou polycarbonate.
Deux propriétés surprennent souvent les acheteurs habitués au métal : la dilatation thermique, bien plus forte, et la reprise d'humidité de certains polyamides. Le calculateur de dilatation montre l'effet d'un écart de température sur une cote, et le tableau des masses volumiques aide à estimer le poids d'une pièce.
Impression 3D : prototype, outillage ou pièce finale
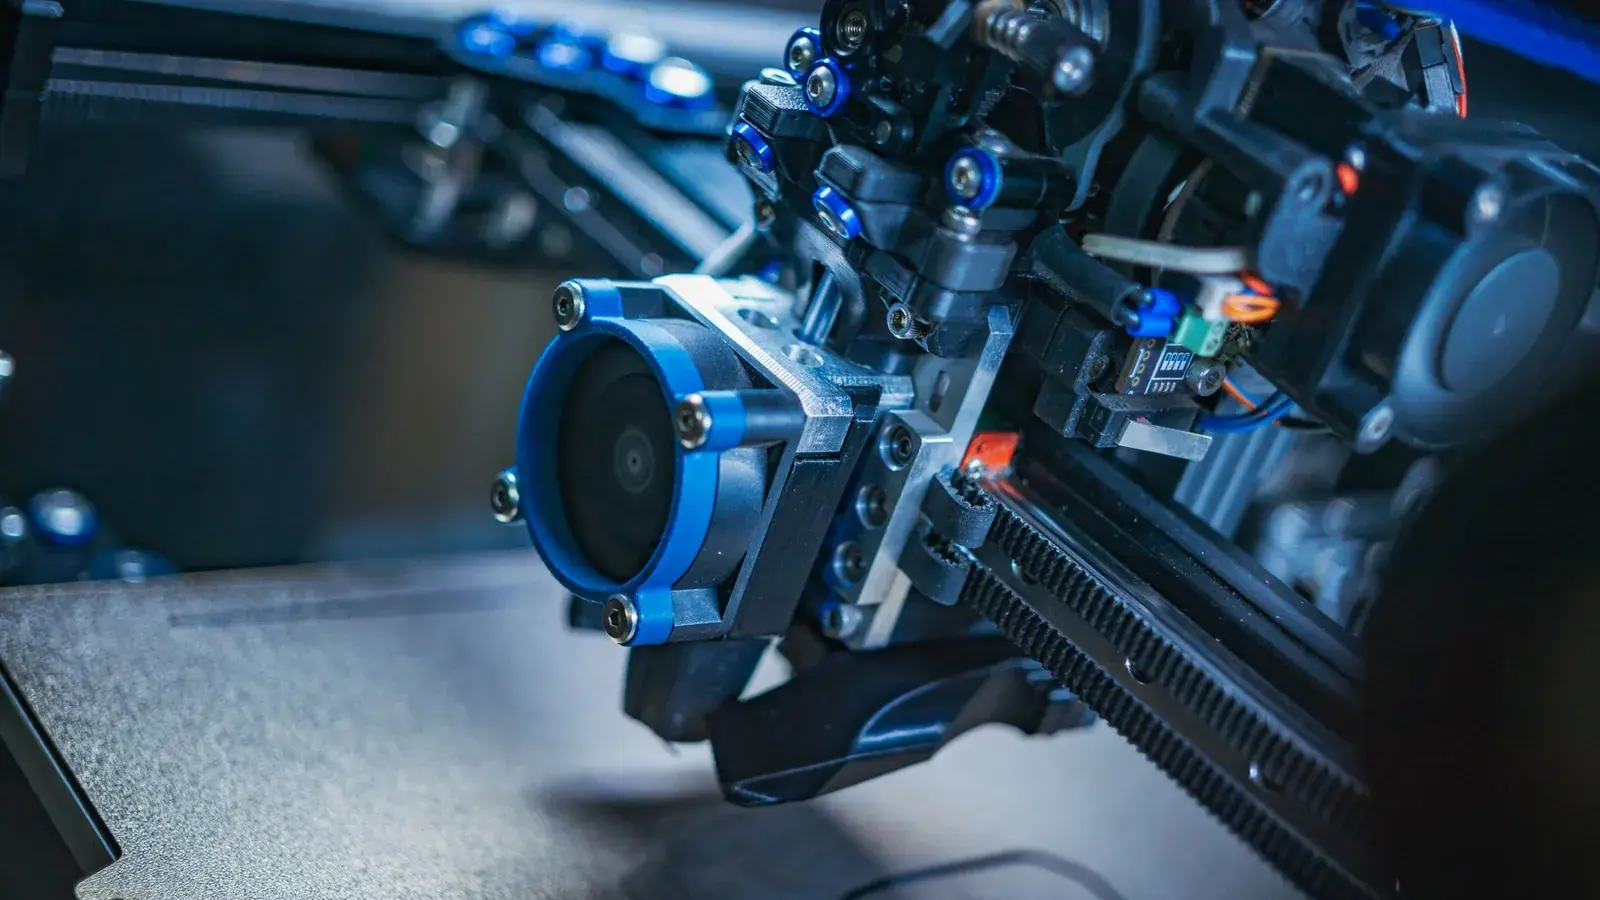
L'impression 3D n'est plus réservée à la maquette. Selon la technologie, elle produit des prototypes d'aspect, des pièces fonctionnelles en polyamide, des outillages de production et même des pièces métalliques. L'article FDM, SLA, SLS, métal compare les technologies, et l'impression 3D métal a sa propre page. La fiche métier de l'impression 3D décrit le métier en détail.
Dessiner pour le procédé : les règles qui évitent les reprises
Une pièce plastique se conçoit en pensant à la façon dont elle sera moulée ou formée. Ignorer ces règles conduit à des moules plus chers, des retouches de dernière minute ou des pièces déformées.
- Des épaisseurs aussi régulières que possible. Une paroi épaisse refroidit plus lentement qu'une paroi fine ; la différence crée des retassures en surface et des déformations. On évide les zones massives et on rigidifie par des nervures plutôt que par de la matière.
- Des dépouilles sur toutes les faces parallèles au sens de démoulage. Sans elles, la pièce colle au moule et se marque à l'éjection. Le grainage de surface demande des dépouilles plus fortes.
- Des rayons plutôt que des angles vifs, qui concentrent les contraintes et freinent l'écoulement de la matière.
- Le moins de contre-dépouilles possible. Un clip, un trou latéral ou un filetage extérieur imposent des tiroirs ou des noyaux mobiles, qui compliquent le moule et augmentent son prix.
- Le retrait de la matière, qui varie selon le polymère et la charge : le mouliste en tient compte dans les cotes de l'empreinte, ce qui suppose que la matière soit figée avant de lancer le moule.
Faites relire le modèle par l'injecteur avant de figer le dessin : cette revue de faisabilité, souvent proposée sans supplément au stade du devis, coûte bien moins qu'une modification d'empreinte après les premiers essais.
Couleur, aspect et marquage
L'aspect d'une pièce plastique se spécifie autant que ses cotes. La couleur peut venir de la matière elle-même, teintée dans la masse ou par mélange-maître, ce qui évite toute peinture et résiste aux rayures. L'état de surface vient du moule : poli brillant, satiné ou grainé selon une référence de grain. Pour les marquages, logos ou repères, on choisit entre gravure dans l'empreinte, tampographie, marquage laser ou étiquette. Indiquez la couleur par une référence de nuancier, joignez si possible un échantillon d'aspect, et précisez les faces visibles : ce sont elles que le mouliste soignera en priorité.
Du moule aux premières pièces : les étapes à prévoir
Un projet injecté suit un enchaînement que le planning doit respecter : conception du moule, validation des plans de l'outillage, fabrication, premiers essais, corrections, puis validation des pièces avant la série. Les premiers essais révèlent presque toujours des ajustements à faire. Prévoyez dans votre calendrier au moins une boucle de correction et la validation des échantillons par votre bureau d'études, et demandez aux moulistes consultés leur planning détaillé plutôt qu'un délai global.
Secteurs exigeants
Dans le médical, l'agroalimentaire ou l'automobile, la matière doit être traçable et parfois certifiée pour le contact alimentaire ou la biocompatibilité. Les injecteurs qui travaillent pour les dispositifs médicaux sont généralement certifiés ISO 13485, et la page de la filière médicale présente ces attentes.
Consulter un plasturgiste
Envoyez le fichier 3D natif ou STEP, le plan avec les cotes fonctionnelles et l'aspect attendu (grainage, brillance, couleur), la matière ou à défaut les contraintes d'usage, les quantités annuelles et le délai. Pour un projet injecté, demandez un chiffrage séparé du moule et des pièces. La fiche métier de la plasturgie complète cette page, et votre demande de devis en plasturgie part aux ateliers du métier, qui répondent s'ils peuvent la prendre en charge.
Photos : FOX ^.ᆽ.^= ∫, Jonathan Cooper sur Pexels.