Sommaire
Former une plaque comme on drape un tissu
Le thermoformage chauffe une plaque de thermoplastique jusqu'à ce qu'elle devienne souple, puis la plaque sur un moule. Le vide aspire la matière contre la forme, parfois aidé d'une pression d'air ou d'un contre-moule. En refroidissant, la plaque garde la forme. Il reste à détourer la pièce, c'est-à-dire découper le cadre de matière et les ouvertures, généralement avec une fraiseuse 5 axes ou un robot.
Deux métiers sous le même nom
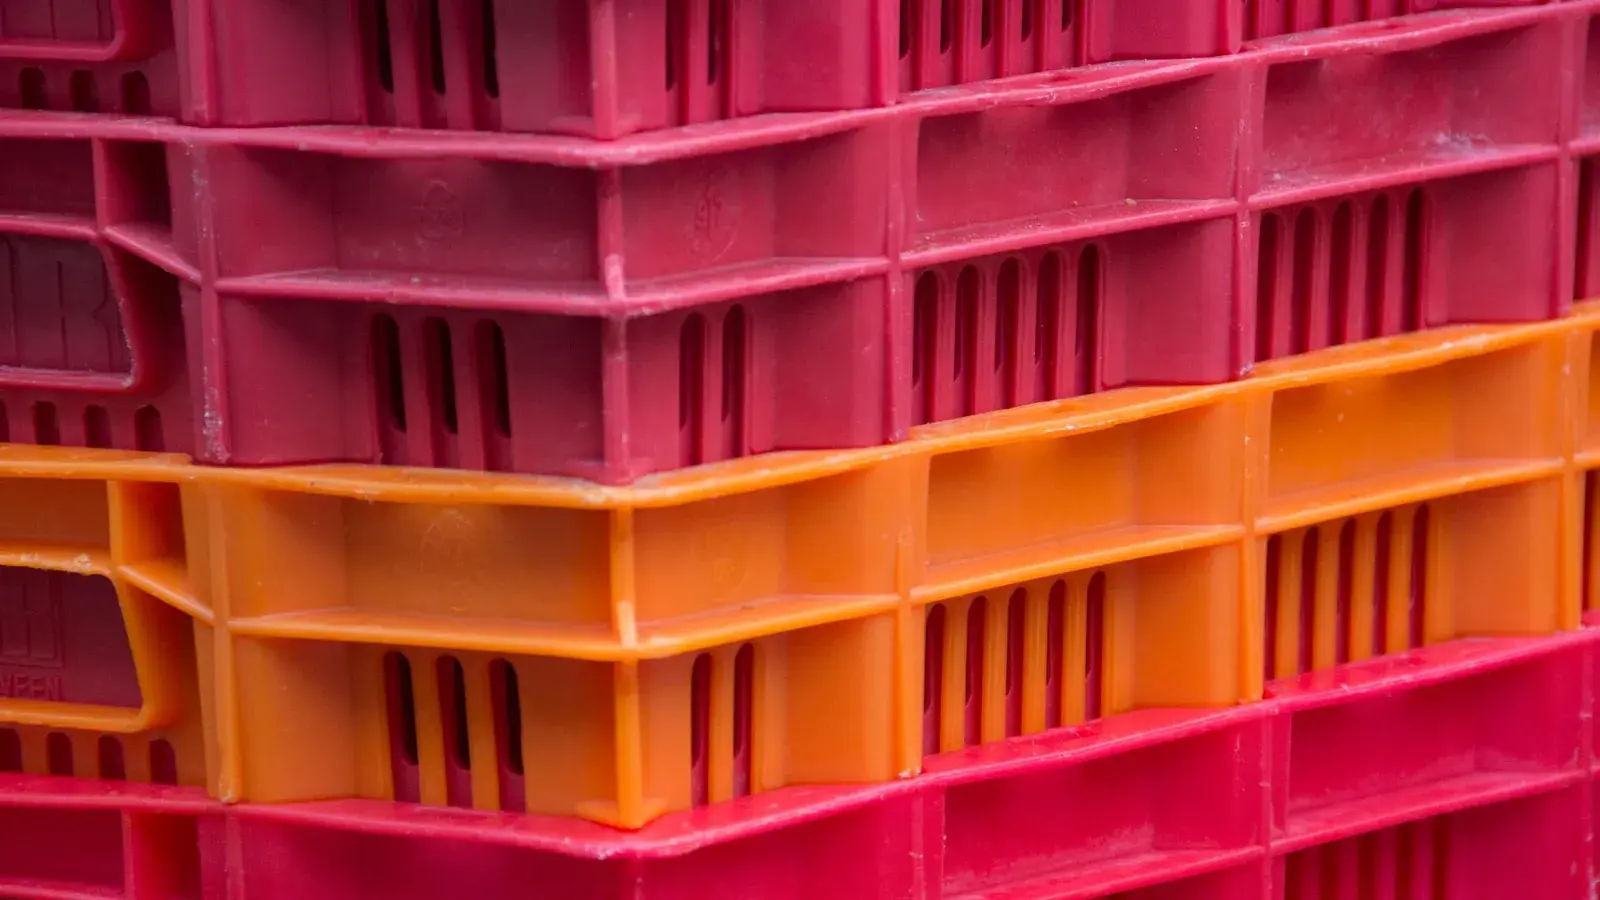
Le thermoformage de feuilles minces, de quelques dixièmes de millimètre à environ 2 mm, alimenté en bobine. C'est le monde de l'emballage : barquettes, blisters, calages, plateaux de manutention. Les cadences sont élevées et les moules multi-empreintes.
Le thermoformage de plaques épaisses, de 2 à une dizaine de millimètres, plaque par plaque. C'est le monde des pièces techniques : capots de machines, carénages, habillages de véhicules, coques d'appareils médicaux, bacs, pièces de bateaux et de caravanes, présentoirs, enseignes.
Les entreprises ne sont pas les mêmes. Précisez d'emblée de quel type de pièce il s'agit.
Quand choisir le thermoformage
Le thermoformage gagne quand :
- la pièce est grande, d'une surface qui demanderait une presse d'injection énorme ;
- la série est petite ou moyenne, de quelques dizaines à quelques milliers par an ;
- la forme est une coque d'épaisseur à peu près constante ;
- le projet doit démarrer vite, avec un outillage simple ;
- le produit risque d'évoluer et l'on veut pouvoir modifier le moule sans le refaire.
Il atteint ses limites quand la pièce exige des détails fins, des nervures, des bossages de vissage, des épaisseurs variables ou des tolérances serrées sur toutes ses faces. L'injection plastique prend alors le relais, au prix d'un moule bien plus coûteux.
Les matières
- ABS : rigide, facile à former, peignable. La matière de base des capots techniques.
- ABS/PMMA : couche de surface brillante et résistante aux UV, pour l'aspect et l'extérieur.
- PS choc : économique, pour les pièces d'aspect sans exigence mécanique forte.
- PMMA : transparence et brillance, mais sensible aux chocs.
- PC : transparent et très résistant aux chocs, plus délicat à former (séchage nécessaire).
- PETG : transparent, facile à former, contact alimentaire possible selon les grades.
- PEHD et PP : résistance chimique, bacs et pièces industrielles.
- Matières ignifugées pour le ferroviaire et le bâtiment, avec classement au feu.
Les moules
Pour quelques pièces de validation : bois, résine ou mousse usinée. Pour la série : aluminium usiné, régulé en température pour maîtriser le refroidissement et la répétabilité. Le moule mâle donne une face intérieure précise ; le moule femelle donne une face extérieure précise et des angles extérieurs nets.
Les inserts, les découpes et les perçages sont réalisés au détourage. Les éléments de fixation se collent ou se soudent ensuite.
Finitions et assemblage après formage
Une coque thermoformée sort rarement seule de l'atelier. Les thermoformeurs de pièces techniques proposent en général une partie des opérations suivantes :
- le détourage et le perçage sur fraiseuse 5 axes, avec un montage qui épouse la forme ;
- le collage ou le soudage d'inserts filetés, de renforts, de charnières ;
- la peinture, utile pour masquer un grain ou harmoniser une teinte avec d'autres pièces ;
- la sérigraphie ou le marquage des logos et pictogrammes ;
- l'assemblage de plusieurs coques, avec joints et fixations ;
- l'emballage protecteur pour les pièces d'aspect.
Plus ces opérations sont regroupées chez le même fournisseur, plus la gestion de vos approvisionnements est simple. Précisez dans votre demande ce que vous attendez à la livraison : coque brute détourée ou sous-ensemble prêt à monter.
Ce qui fait le prix
- Le moule : matière, taille, régulation thermique.
- La plaque : matière, épaisseur, format, chute du cadre de serrage.
- Le temps de cycle : chauffe et refroidissement, liés à l'épaisseur.
- Le détourage : programme 5 axes, montage de détourage, temps machine.
- Les opérations de finition : peinture, collage d'inserts, assemblage.
- Les quantités et la fréquence des lots.
Le dossier à préparer
- le modèle 3D de la pièce (STEP), avec la face d'aspect identifiée ;
- la matière, la couleur et l'aspect (lisse, grainé, brillant) ;
- l'épaisseur finale minimale acceptable aux endroits les plus étirés ;
- les découpes et perçages à réaliser au détourage ;
- les quantités annuelles et par lot ;
- les exigences particulières : classement au feu, tenue UV, contact alimentaire.
Votre dossier est complet ? Demandez un devis de thermoformage : il sera transmis aux entreprises adaptées.
Choisir le thermoformeur
Vérifiez la taille maximale de plaque des machines, l'épaisseur travaillée et la présence d'un détourage 5 axes en interne. Demandez des exemples de pièces dans la même matière. Les thermoformeurs se trouvent parmi les spécialistes du plastique, et la fiche métier présente l'ensemble des procédés de la plasturgie.
Photos : Atlantic Ambience, Matheus Bertelli sur Pexels.