Sommaire
Une pièce creuse, sans soudure, sans pression
Le rotomoulage, ou moulage par rotation, est un procédé lent et simple dans son principe. On verse une quantité pesée de poudre plastique, presque toujours du polyéthylène, dans un moule creux. Le moule fermé entre dans un four en tournant lentement autour de deux axes. La poudre fond et nappe toute la surface intérieure. Le moule passe ensuite en zone de refroidissement, toujours en rotation, puis on l'ouvre pour sortir la pièce.
Le résultat : une pièce creuse d'un seul tenant, sans ligne de soudure, aux parois d'épaisseur assez régulière, sans contraintes internes importantes. Un cycle dure souvent de l'ordre d'une demi-heure à une heure, selon l'épaisseur et la taille.
Ce que le procédé fait mieux que les autres
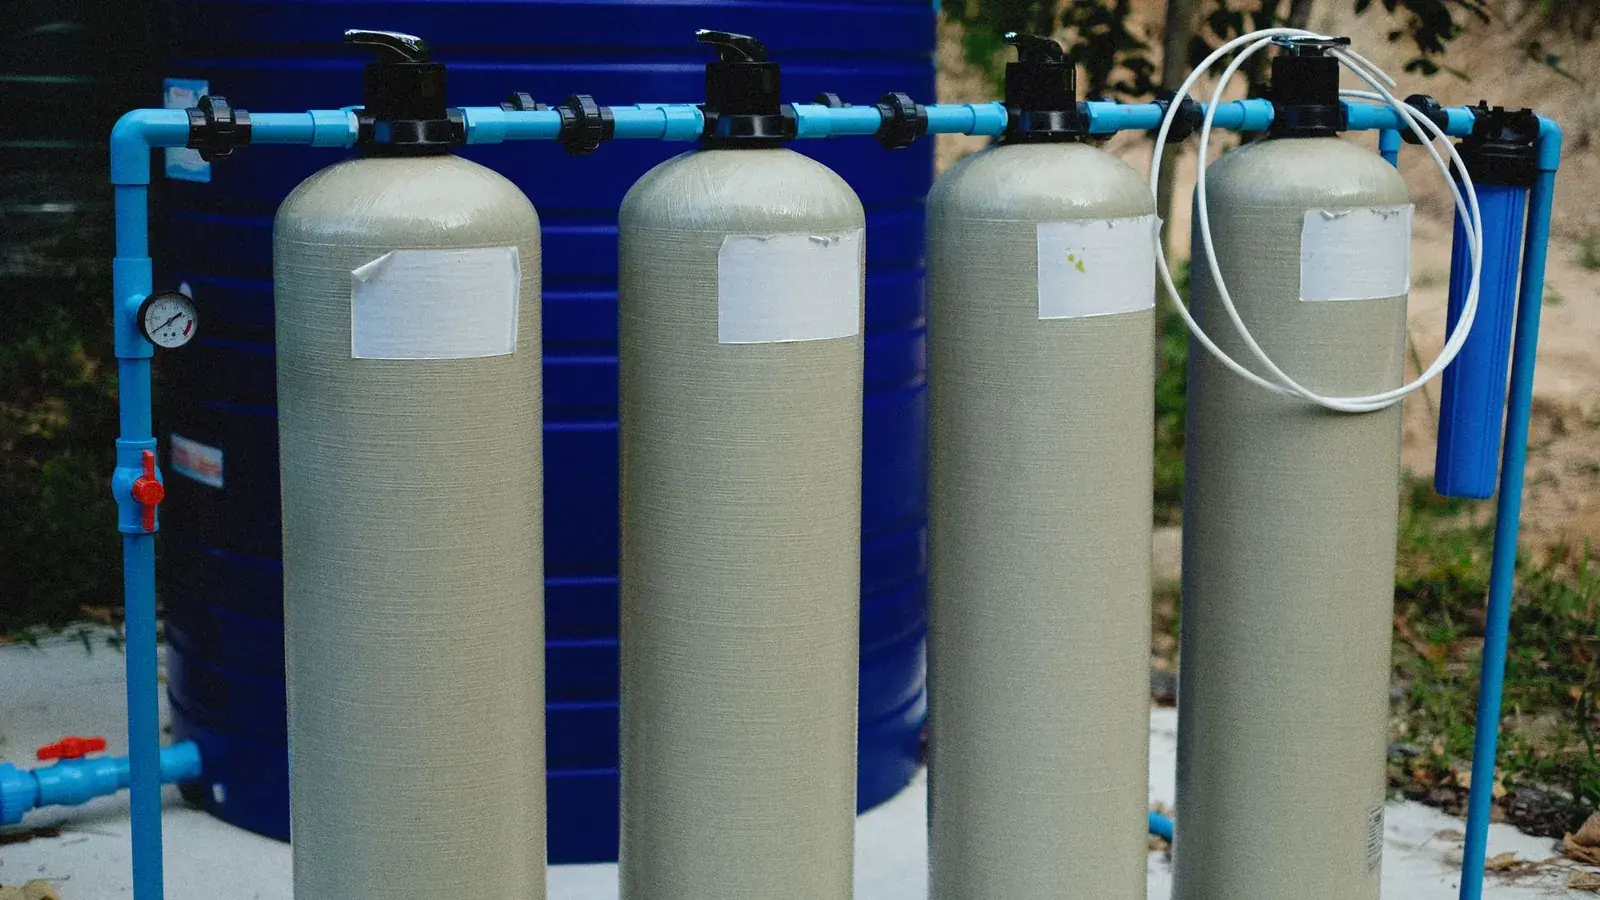
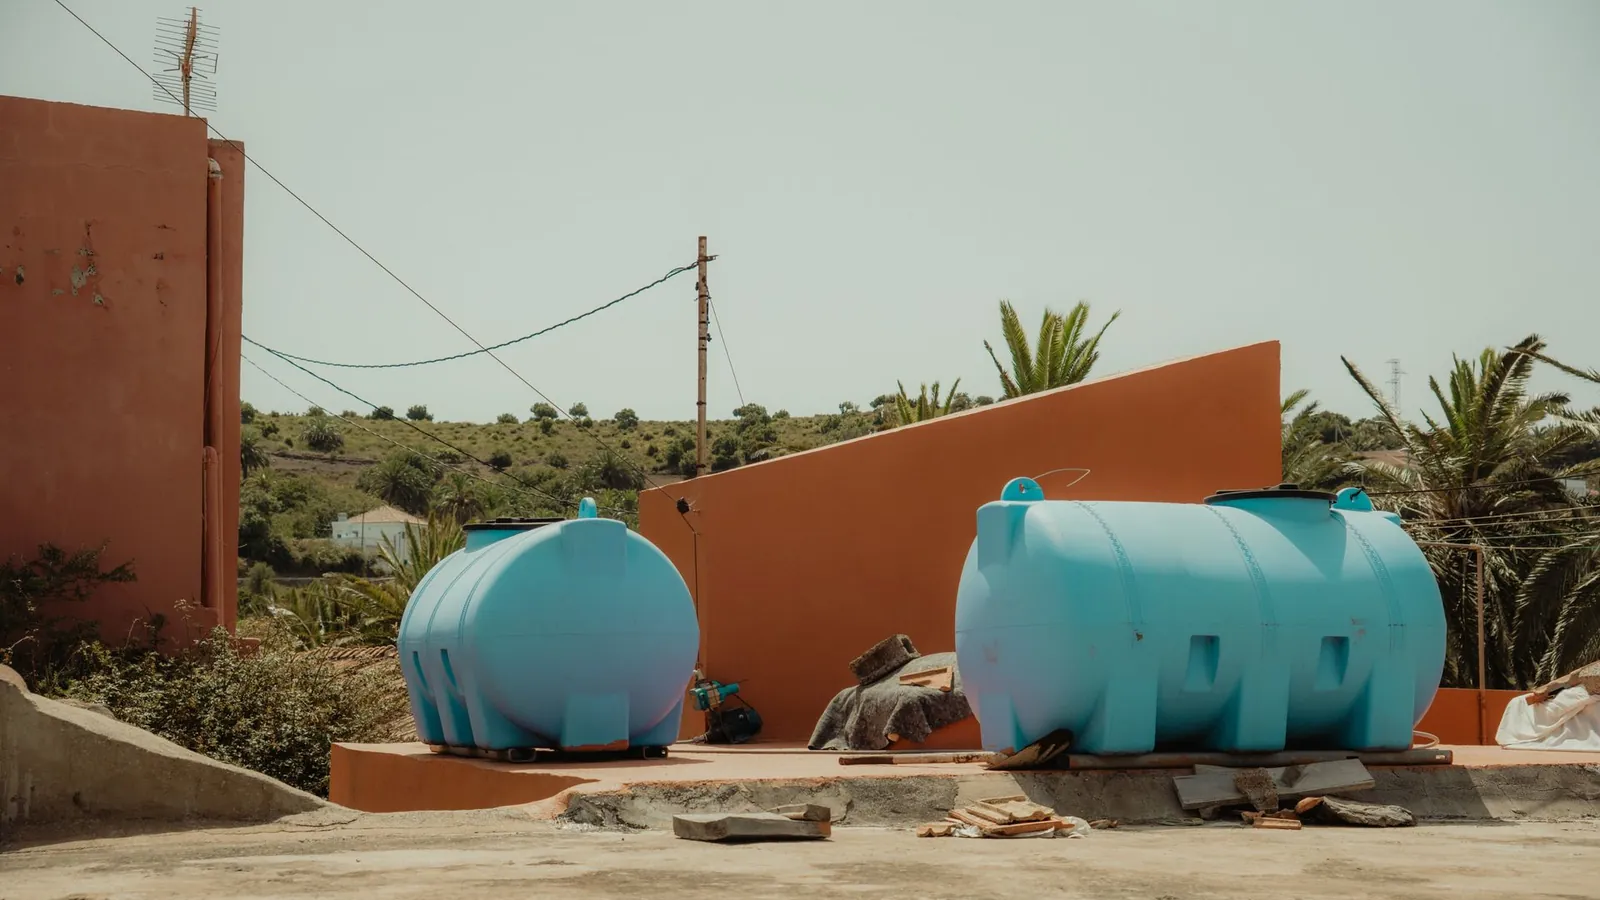
- Les grands volumes creux : cuves de stockage d'eau, de fioul, d'engrais liquides, d'effluents, d'AdBlue, réservoirs de pulvérisateurs agricoles.
- Les formes complexes fermées : réservoirs de carburant d'engins, gaines de ventilation, coques de kayaks.
- Les doubles parois : caissons isothermes, glacières professionnelles, avec injection de mousse isolante.
- Les pièces robustes : le polyéthylène encaisse chocs et intempéries, et se colore dans la masse.
- Les séries limitées grâce à des moules peu coûteux.
Les matières
Le polyéthylène domine très largement : PE basse densité linéaire et PE moyenne densité, stabilisés aux UV pour l'extérieur. On trouve aussi des grades réticulés pour les réservoirs de carburant, du polyéthylène alimentaire pour l'eau potable, des polyamides et du polypropylène pour des applications particulières. Les pièces peuvent être colorées dans la masse ou recevoir des additifs antistatiques ou retardateurs de flamme.
Les limites à connaître
- Tolérances larges : le polyéthylène se rétracte au refroidissement, et la paroi n'est en contact qu'avec une face du moule. Les cotes se tiennent à quelques pour cent près, pas au dixième.
- Épaisseur : de quelques millimètres à une quinzaine environ selon la pièce. Les angles extérieurs ont tendance à s'épaissir et les angles intérieurs vifs à s'amincir.
- Détails fins : nervures étroites, filetages précis, petites ouvertures se moulent mal. On les obtient par reprise.
- Cadence : faible comparée à l'injection ou au soufflage. Pour des centaines de milliers de pièces creuses de petite taille, l'extrusion-soufflage est plus adaptée.
Concevoir pour le rotomoulage
Une pièce bien pensée pour ce procédé se reconnaît à quelques traits :
- des rayons généreux partout, extérieurs comme intérieurs, pour que la poudre nappe régulièrement ;
- des parois parallèles suffisamment écartées, au moins plusieurs fois l'épaisseur, sinon la matière fait pont entre elles ;
- des nervures creuses plutôt que pleines pour rigidifier les grandes surfaces ;
- des dépouilles légères pour faciliter le démoulage ;
- des inserts placés là où la matière s'accumule bien ;
- des zones planes prévues pour les étiquettes ou les marquages.
Le rotomouleur ou son moulier relira votre modèle avec ces critères. Un échange en amont évite de fabriquer un moule qui produira des pièces aux parois trop fines dans les angles.
Rotomoulage ou chaudronnerie plastique ?
Pour une cuve, deux voies existent. Si un moule existe déjà dans le volume souhaité, ou si la série justifie d'en créer un, le rotomoulage donne une cuve monobloc à coût maîtrisé. Si les dimensions sont imposées par l'emplacement, la forme est rectangulaire, la matière doit être du PP ou du PVDF, ou s'il ne faut qu'un exemplaire, la chaudronnerie plastique est plus adaptée.
Beaucoup de rotomouleurs proposent aussi des gammes standard de cuves : demandez si une référence existante répond à votre besoin avant de lancer un moule.
Ce qui fait le prix
- Le moule, unique investissement de départ, selon taille et complexité.
- La matière, au poids de la pièce.
- Le temps de cycle et la place occupée sur le bras de la machine.
- Les inserts et raccords noyés.
- Les reprises : découpes d'ouvertures, perçages, soudage de piquages, ébavurage.
- Le transport : les pièces volumineuses et légères coûtent cher à transporter, ce qui favorise un fournisseur proche du lieu d'utilisation.
Le dossier pour consulter
- le modèle 3D ou un plan avec les dimensions extérieures et le volume utile ;
- le contenu prévu : produit, densité, température ;
- l'épaisseur minimale ou l'usage pour que le rotomouleur la définisse ;
- la couleur et l'exposition aux UV ;
- les inserts, raccords et ouvertures ;
- les quantités annuelles.
Une fois votre dossier prêt, demandez un devis à des rotomouleurs : il sera transmis aux entreprises adaptées.
Trouver le rotomouleur
Le parc de machines fixe le volume maximal des pièces. La capacité à concevoir et faire fabriquer le moule fait gagner du temps sur un nouveau produit. Les rotomouleurs sont référencés parmi les spécialistes du plastique, du caoutchouc et des composites. Pour les cuves destinées à l'élevage ou aux cultures, la page filière agricole donne aussi des repères.
Photos : Liisbet Luup, Quang Nguyen Vinh sur Pexels.