Sommaire
Quand une pièce métallique est trop complexe, trop massive ou produite en trop grande quantité pour être usinée dans la masse, deux familles de procédés prennent le relais. La fonderie coule le métal liquide dans un moule qui a la forme de la pièce. La forge chauffe le métal sans le fondre et le déforme sous un marteau ou une presse. Les deux produisent un brut proche de la forme finale, que l'on usine ensuite sur ses surfaces fonctionnelles. Ce dossier aide à choisir entre les deux, puis entre les procédés de chaque famille. Les ateliers sont référencés dans les expertises fonderie et forge.
Deux logiques opposées
Couler et frapper ne donnent pas la même pièce. Le tableau résume ce qui les distingue du point de vue de l'acheteur.
| Critère | Fonderie | Forge |
|---|---|---|
| Formes possibles | Très libres : parties creuses, nervures, formes intérieures | Plus simples, sans cavité fermée |
| Propriétés mécaniques | Dépendent de l'alliage et de la santé de la pièce | Généralement supérieures, structure resserrée |
| Matières courantes | Alliages d'aluminium, fontes, aciers moulés, bronzes | Aciers, alliages d'aluminium, cuivreux, titane |
| Outillage | Modèle, moule permanent ou coquille | Matrices d'estampage |
| Usage typique | Carters, corps de pompe, bâtis, boîtiers | Bielles, leviers, crochets, brides, pièces de sécurité |
La règle pratique est simple : si la pièce a une forme complexe ou des volumes creux, regardez d'abord la fonderie ; si elle doit encaisser des efforts répétés ou des chocs, regardez d'abord la forge. Entre les deux, comparez sur plan.
Les procédés de fonderie
Tous les procédés de fonderie coulent du métal liquide, mais ils diffèrent par le moule, ce qui change la précision, l'état de surface, la taille possible et la série rentable.
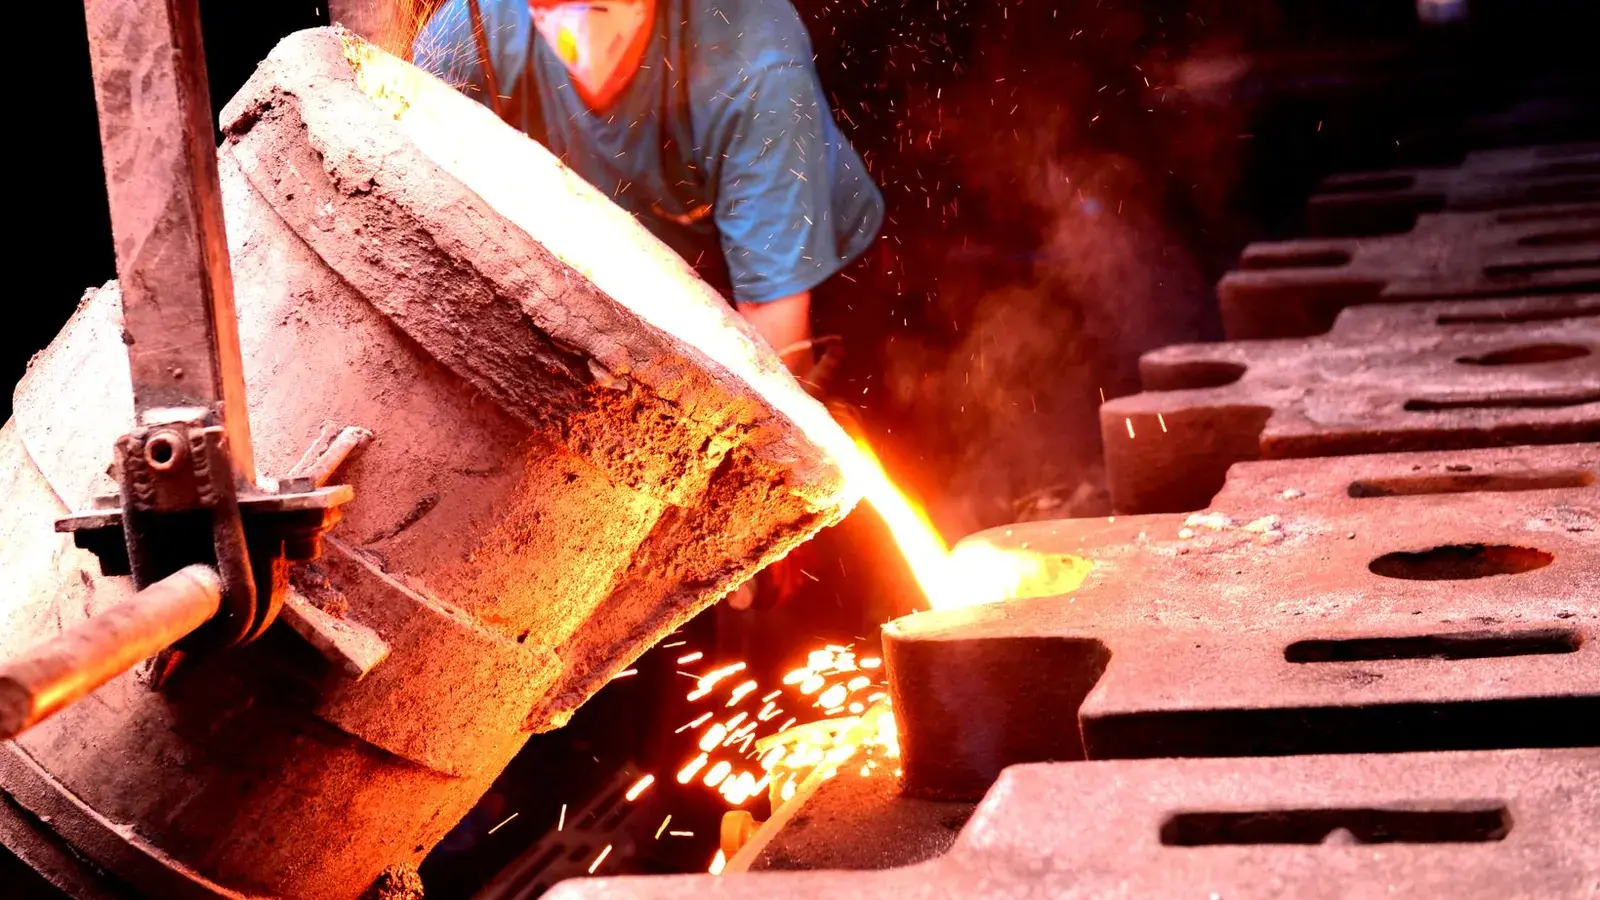
- Le moulage en sable fabrique un moule perdu à chaque pièce, à partir d'un modèle. Il accepte les grandes pièces et les petites séries, avec un état de surface plus rugueux.
- Le moulage en coquille par gravité coule le métal dans un moule métallique permanent. Les pièces sont plus précises et mieux finies, pour des séries moyennes.
- Le moulage sous pression injecte l'alliage, surtout d'aluminium ou de zinc, dans un moule en acier. Il vise les grandes séries de pièces à parois fines.
- La cire perdue, ou microfusion, reproduit des détails fins et des formes complexes avec une grande précision : voir Fonderie à la cire perdue.
Le guide Procédés de fonderie comparés détaille chacun d'eux. Pour l'aluminium, matière la plus demandée en sous-traitance, la page Fonderie aluminium explique comment consulter une fonderie, du prototype à la série. La fiche métier de la fonderie décrit le métier lui-même.
Les procédés de forge
La forge se pratique à chaud pour la plupart des pièces industrielles. On distingue deux grandes manières.
- La forge libre façonne le métal entre des outils simples. Elle convient aux grosses pièces unitaires ou en petite quantité : arbres, couronnes, blocs.
- L'estampage et le matriçage écrasent un lopin chauffé entre deux matrices gravées à la forme de la pièce. L'outillage est coûteux, mais il produit des pièces répétables en série. Le terme d'estampage désigne surtout les aciers, celui de matriçage les métaux non ferreux. Voir Estampage et matriçage à chaud.
Après forge, les pièces subissent souvent un ébavurage, un traitement thermique et un usinage de finition. La fiche métier de la forge présente l'ensemble de la chaîne.
Dessiner une pièce qui se coule bien
Une pièce dessinée pour l'usinage puis confiée telle quelle à une fonderie pose souvent problème. Le métal liquide a ses exigences, que le dessin doit respecter.
- Des épaisseurs progressives. Un volume massif relié à des parois fines refroidit en dernier et se creuse de retassures. On répartit la matière et on raccorde les épaisseurs par des transitions douces.
- Des dépouilles et des rayons, pour que le modèle sorte du sable ou que la pièce s'éjecte de la coquille sans arrachement.
- Un plan de joint réfléchi. La ligne où les deux parties du moule se rejoignent laisse une trace et conditionne les dépouilles ; mieux vaut la placer sur une zone non fonctionnelle.
- Des formes intérieures réalistes. Les cavités sont obtenues par des noyaux, qui doivent pouvoir être maintenus dans le moule puis évacués.
La fonderie consultée peut proposer des adaptations : acceptez cette relecture, elle conditionne la santé des pièces. En forge, les règles diffèrent mais l'esprit est le même : dépouilles, rayons généreux et plan de joint pensé pour l'écoulement du métal dans la matrice.
Valider avant d'investir dans l'outillage
Engager un modèle ou une matrice avant d'avoir validé la pièce est risqué. Plusieurs moyens permettent de tester d'abord : usiner quelques pièces dans la masse pour valider la fonction, couler des prototypes en sable à partir d'un modèle imprimé en 3D, ou recourir à la cire perdue avec des modèles imprimés pour de petites quantités. Ces pièces n'ont pas toujours exactement les propriétés de la série, mais elles évitent de découvrir un défaut de conception une fois l'outillage payé. Demandez aux fonderies consultées quelle voie de prototypage elles proposent.
L'outillage, poste clé du budget
En fonderie comme en forge, le premier poste d'un nouveau projet est l'outillage. Modèle de fonderie, boîte à noyaux, coquille, moule sous pression ou jeu de matrices : il est conçu pour votre pièce et ne sert qu'à elle. Son prix s'amortit sur la série, ce qui explique les écarts entre un devis pour cent pièces et un devis pour dix mille.
Trois questions à poser à chaque fournisseur :
- Quelle durée de vie l'outillage proposé garantit-il, en nombre de pièces ?
- À qui appartient-il, qui l'entretient, et dans quelles conditions vous est-il rendu si vous changez de fournisseur ?
- Le modèle ou la matrice est-il fabriqué en interne ou chez un modeleur ? Les modeleurs et outilleurs sont référencés dans l'expertise outillage, moules et modèles.
Du brut à la pièce finie
Une pièce moulée ou forgée sort avec des surépaisseurs, des dépouilles, des traces de joint ou de bavure. Le plan doit dire ce qui reste brut et ce qui est usiné. L'article Brut de fonderie explique les états de surface, surépaisseurs et tolérances à attendre d'un brut, et comment les écrire sur le plan.
L'usinage de reprise peut être réalisé par la fonderie ou la forge elle-même, ou confié à un atelier d'usinage : le dossier Usinage et enlèvement de matière présente ces ateliers. Les traitements thermiques après forge et les protections après fonderie sont traités dans Traitements et finitions.
Le contrôle des pièces moulées et forgées
Une pièce moulée peut contenir des défauts internes invisibles en surface : retassures, porosités, inclusions. Une pièce forgée peut présenter des replis ou des criques. Selon la criticité de la pièce, on demande des contrôles non destructifs : radiographie, ressuage, magnétoscopie ou ultrasons, et un certificat matière. Indiquez-les dès la consultation, ils ont un coût et ne sont pas réalisés par tous les ateliers. Le dossier Qualité, tolérances et contrôle aide à formuler ces exigences.
Les délais propres à ces métiers
Fonderie et forge ont un calendrier particulier : la réalisation de l'outillage précède toute production, puis viennent les premières pièces, leur contrôle et souvent une mise au point de l'outillage. Une fois la série lancée, les fonderies travaillent par coulées et les forges par campagnes de frappe, ce qui conduit à des quantités minimales et à des rythmes de livraison à anticiper. Indiquez votre besoin annuel et la fréquence souhaitée des livraisons : le fournisseur pourra proposer un stock de pièces brutes ou des appels de livraison réguliers.
Choisir l'alliage
En fonderie, on ne choisit pas l'alliage comme en usinage : les alliages de fonderie sont spécifiquement formulés pour bien couler et remplir le moule. Un aluminium de fonderie n'est pas un aluminium de laminage. Laissez la fonderie proposer l'alliage adapté si vous n'avez qu'un besoin fonctionnel, ou indiquez la désignation normalisée si votre plan l'impose. Le dossier Matières et matériaux donne les repères sur les familles d'alliages.
Consulter une fonderie ou une forge
Envoyez le plan de la pièce finie et, si possible, celui du brut, le fichier 3D, l'alliage ou les caractéristiques mécaniques visées, les quantités annuelles et par lot, les contrôles attendus, et précisez si vous voulez un brut ou une pièce usinée. Demandez un chiffrage séparé de l'outillage et des pièces. Votre demande de devis en fonderie part aux fonderies du métier ; pour une pièce forgée, choisissez la forge dans le formulaire.
Photos : Quang Vuong, Tima Miroshnichenko sur Pexels.