Sommaire
Le matriçage donne à un lopin de métal chauffé la forme d'une pièce, en l'écrasant entre deux matrices gravées. En un ou quelques coups de presse ou de pilon, on obtient une pièce dense, au fibrage continu, prête pour un usinage léger. C'est le procédé des pièces de sécurité et de transmission : bielles, leviers, fourches, crochets, brides, moyeux, raccords, outils à main.
Comment se déroule une campagne d'estampage
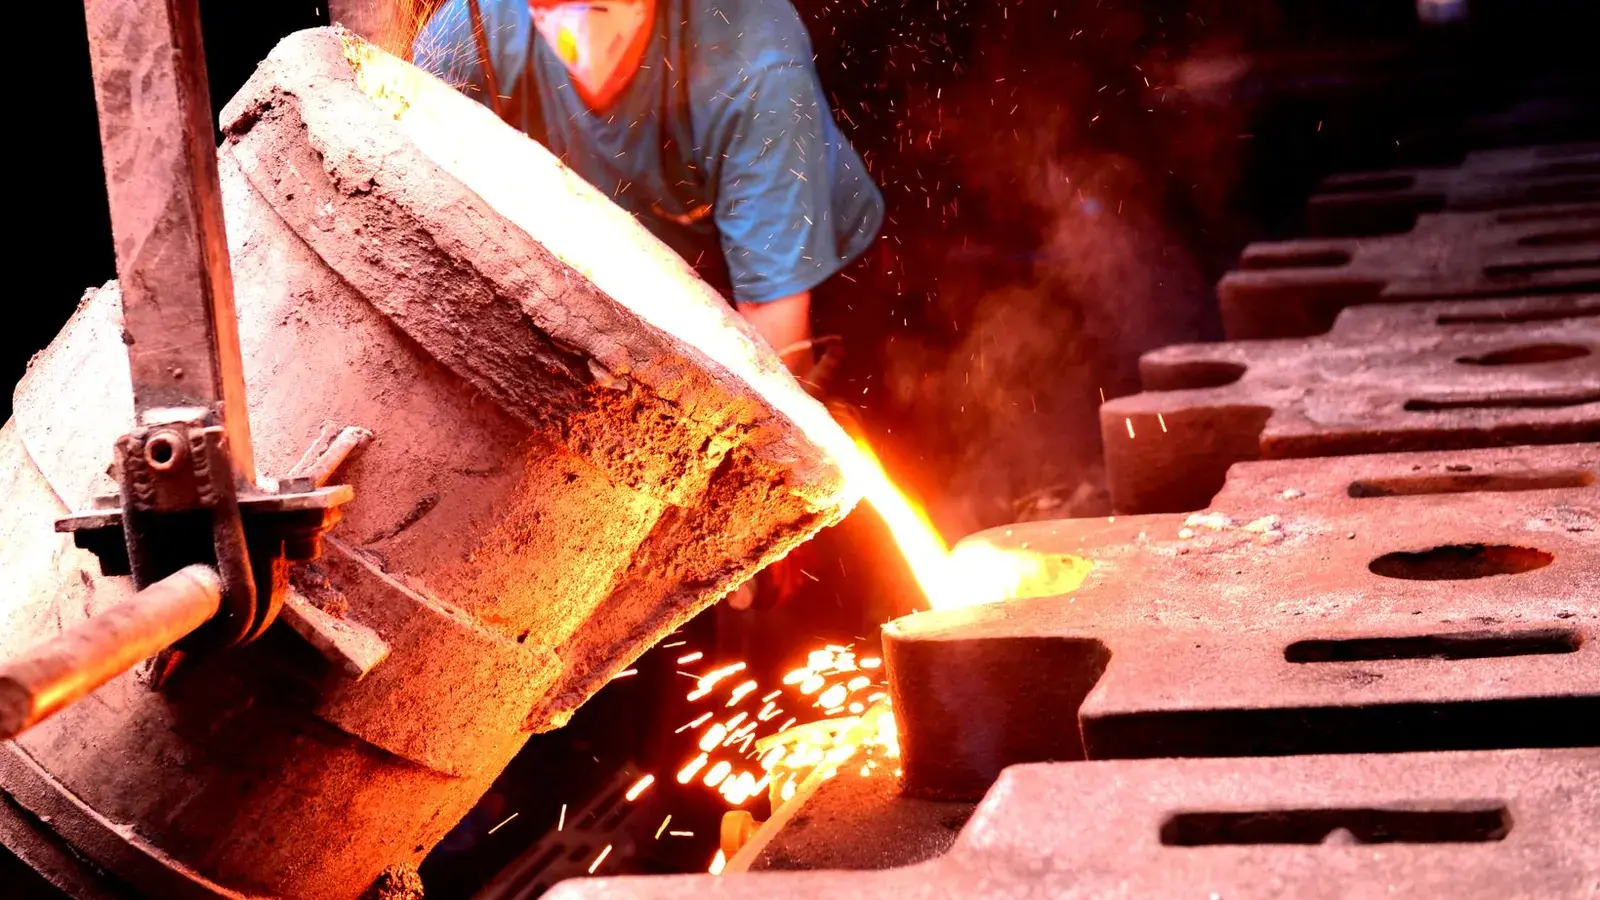
Le métal arrive en barres. Il est cisaillé ou scié en lopins de poids calibré, puis chauffé dans un four ou par induction. Pour l'acier, la température de forgeage se situe autour de 1 100 à 1 250 °C. Les alliages d'aluminium se forgent bien plus bas, autour de 400 à 500 °C, et le laiton entre les deux.
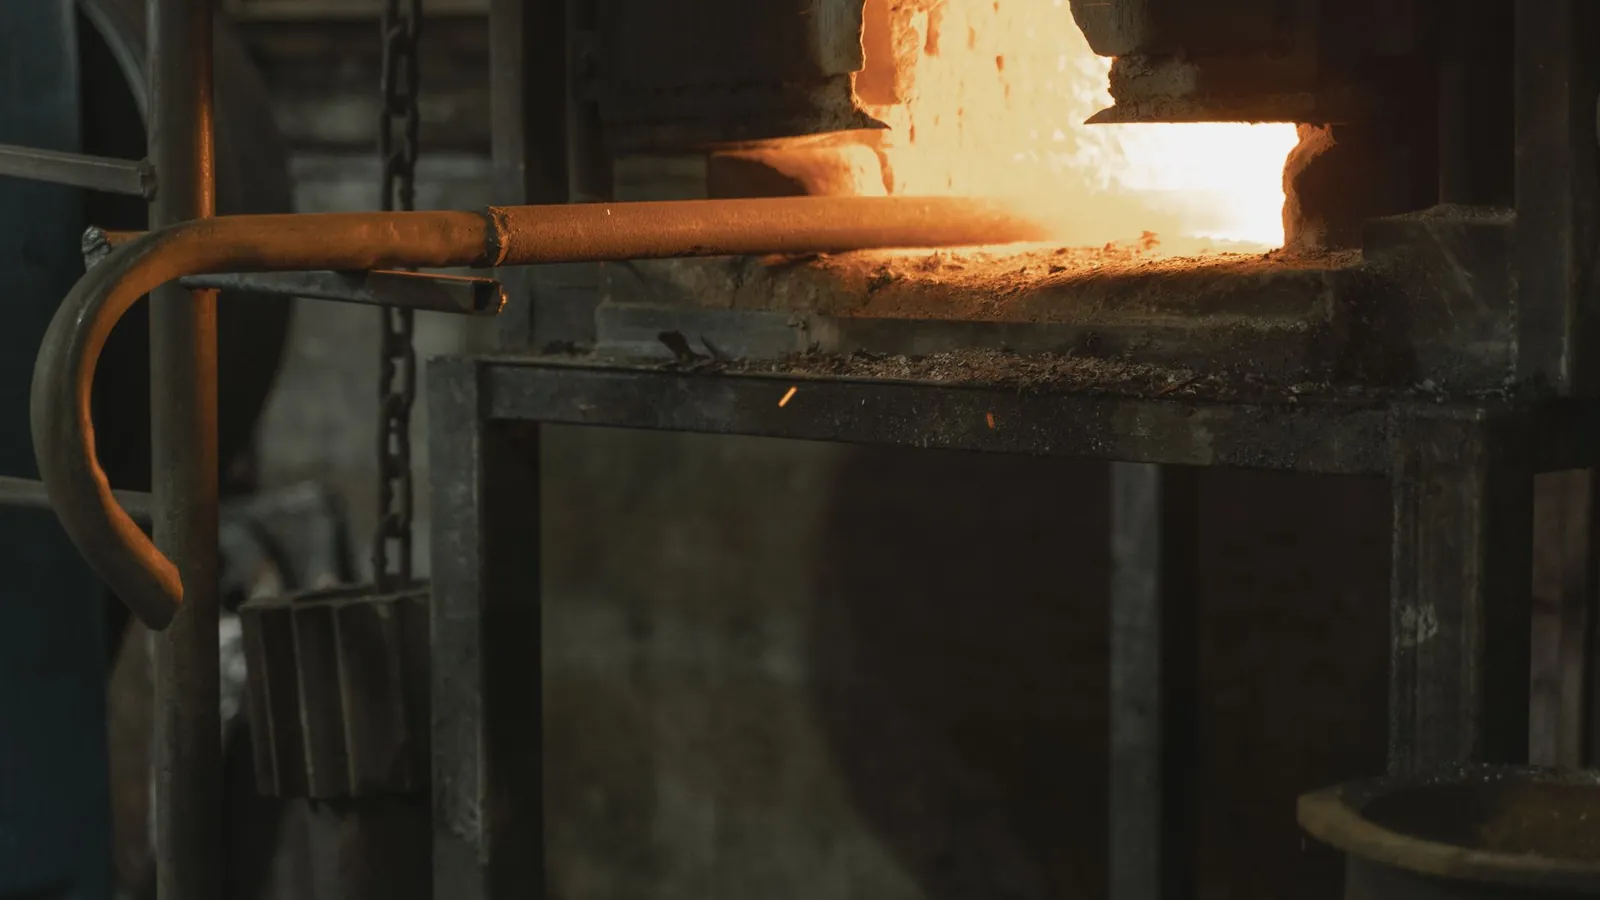
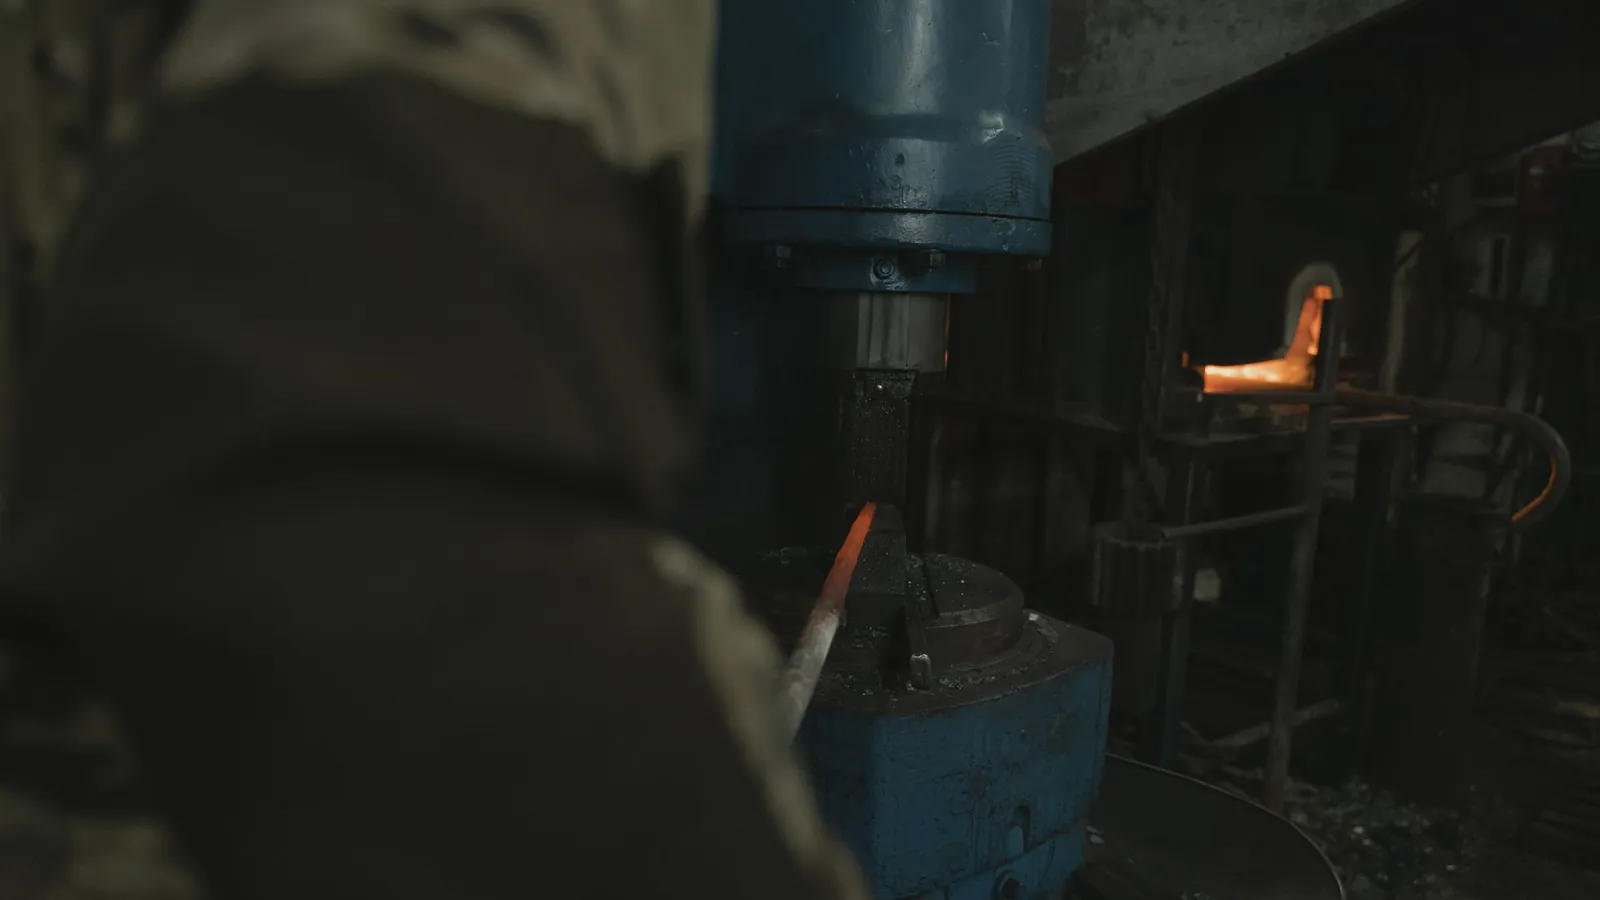
Le lopin passe ensuite dans une ou plusieurs gravures successives : ébauche, préparation, finition. Le métal en excès s'échappe entre les matrices et forme une bavure. On l'enlève ensuite à la presse d'ébavurage, avec un outil de découpage dédié. Les pièces subissent enfin un traitement thermique, un grenaillage pour retirer la calamine et un contrôle.
Plusieurs machines peuvent faire le travail : marteau-pilon, presse mécanique, presse à vis, presse hydraulique. Chacune a ses domaines de prédilection selon la taille de la pièce et la cadence.
Pourquoi choisir une pièce forgée
L'estampage à chaud apporte trois avantages que l'usinage dans la masse et la fonderie n'offrent pas ensemble :
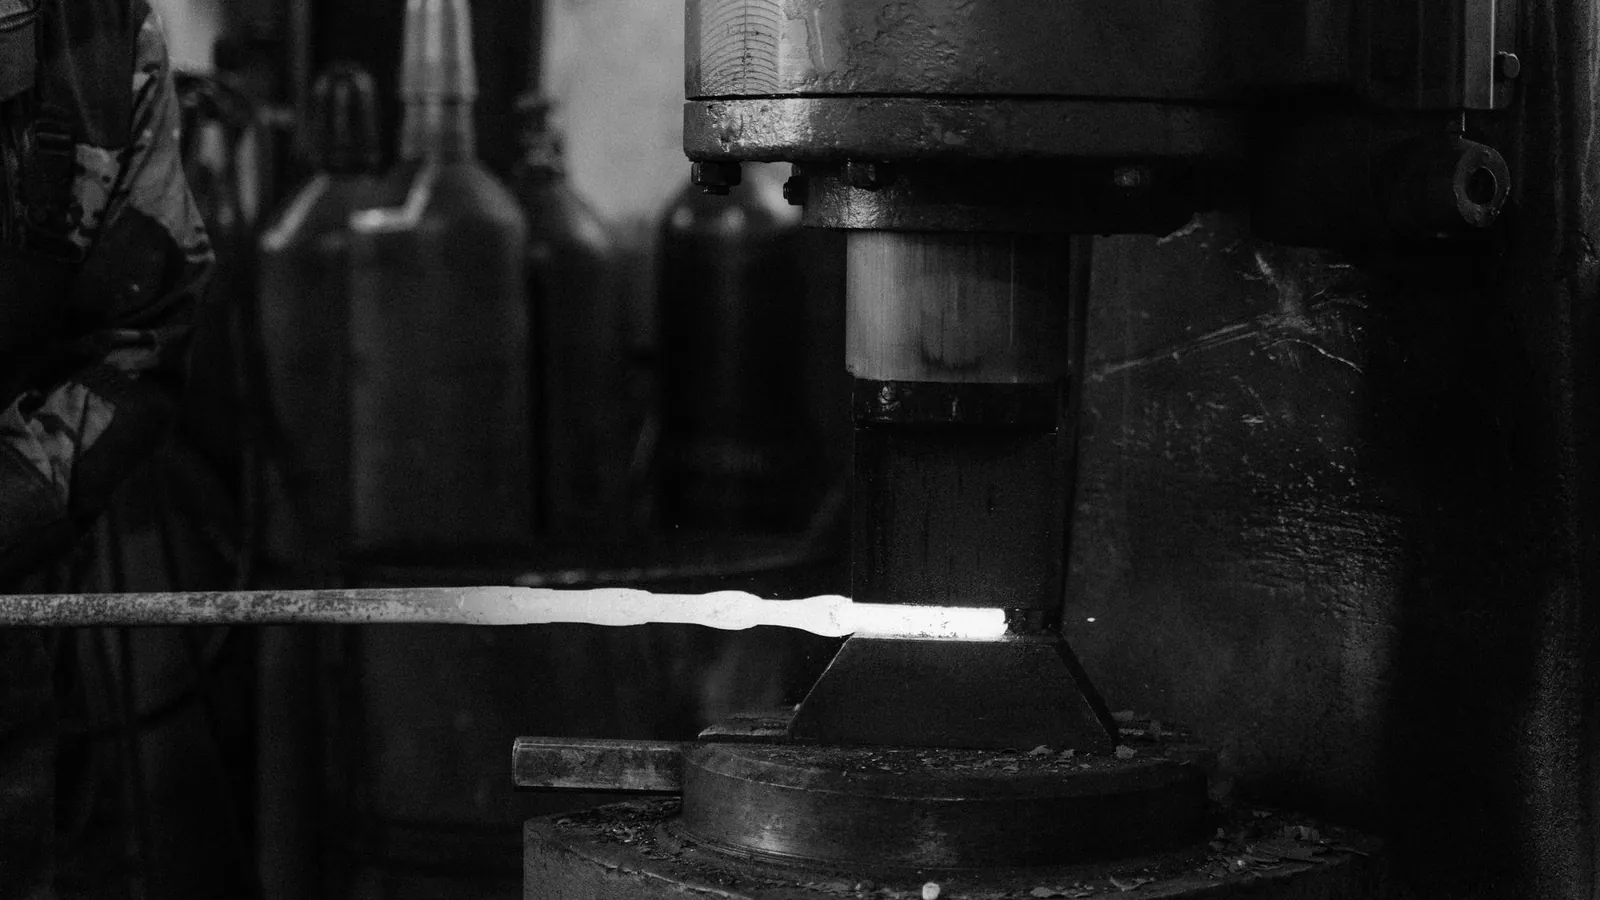
- Le fibrage. Le métal suit la forme de la pièce. La tenue en fatigue et la résistance aux chocs en sont nettement améliorées.
- La santé matière. Pas de retassure ni de porosité : le forgeage referme les défauts internes du lingot.
- L'économie de matière. La pièce est proche de sa forme finale, ce qui limite les copeaux sur les nuances chères.
À l'inverse, il impose des formes adaptées : dépouilles sur les flancs, rayons généreux, épaisseurs pas trop faibles, plan de joint bien choisi. Une pièce très fine, très plate ou aux cavités profondes se forge mal.
Les matériaux
Le forgeron travaille surtout les aciers au carbone (C35, C45), les aciers alliés de traitement thermique (42CrMo4, 34CrNiMo6), les aciers de microalliage qui se refroidissent sans retrempe, les inox, l'aluminium (6082, 2014, 7075 selon les usages), le cuivre et le laiton pour la robinetterie et l'électricité. Le titane et les superalliages relèvent de forges spécialisées.
Forger, usiner ou couler : un exemple
Prenons un levier de commande en acier traité, d'environ 400 grammes, demandé à 3 000 exemplaires par an. Usiné dans un barreau, il génère une grande quantité de copeaux, demande plusieurs prises et coupe les fibres du métal au droit des congés, là où la pièce travaille. Coulé, il risque de présenter des porosités dans les zones épaisses et une tenue aux chocs plus faible, sauf en microfusion qui coûte plus cher au kilo. Estampé, il sort en quelques coups de presse, au fibrage continu, avec seulement deux alésages et une face d'appui à usiner.
Sur un tel cas, l'estampage l'emporte souvent dès que les matrices sont amorties. À l'inverse, pour vingt leviers par an, l'usinage ou la forge libre suivie d'usinage resteraient plus raisonnables. Le bon réflexe : demander au forgeron un prix sur deux ou trois quantités, pour voir où se situe le point de bascule.
Ce qui fait le coût d'une pièce estampée
- Les matrices. Gravées dans un acier à outils traité, elles représentent l'essentiel de l'investissement de départ. Leur durée de vie se compte en milliers de pièces, selon le métal et la forme.
- Le poids du lopin. La pièce, plus la bavure, plus la perte au feu.
- La nuance et la disponibilité des barres.
- Les opérations : nombre de gravures, ébavurage, perçage de débouchures, calibrage à froid.
- Le traitement thermique et le contrôle : dureté, magnétoscopie, ultrasons, essais mécaniques.
- L'usinage de reprise s'il est inclus.
Les tolérances dimensionnelles des pièces en acier estampées à chaud se spécifient habituellement selon la NF EN 10243-1, qui distingue une qualité de forge courante et une qualité plus précise.
Le forgeron vous proposera souvent un plan de brut forgé : dépouilles, rayons, plan de joint, surépaisseurs. Lisez-le attentivement, car c'est ce document qui servira de référence au contrôle de réception des pièces brutes. Une surépaisseur mal placée peut doubler le temps d'usinage ; un plan de joint mal choisi laisse une bavure sur une face fonctionnelle.
Les informations qu'attend le forgeron
- Le plan de la pièce finie, avec les surfaces usinées et les cotes fonctionnelles. Si vous avez déjà un plan de brut forgé, joignez-le.
- La nuance et l'état de livraison : brut, normalisé, trempé et revenu, dureté visée.
- Les quantités par lot et par an, ainsi que la durée de vie du produit, pour le dimensionnement des matrices.
- Les contrôles : contrôle non destructif, essais mécaniques, certificat matière.
- Le secteur d'usage, qui dicte souvent les exigences de traçabilité.
Pour lancer la consultation, demandez un devis d'estampage en joignant ces éléments. Les forgerons pourront vous proposer un plan de brut et chiffrer séparément les matrices et les pièces.
Choisir l'atelier de forge
Regardez la puissance des presses et des pilons, le poids maximal des pièces, la gravure des matrices en interne, les moyens de traitement thermique et d'usinage. En automobile, l'IATF 16949 est attendue ; en aéronautique, l'EN 9100.
La liste des entreprises de forge vous permet de comparer les moyens par région, et la fiche métier forge présente aussi la forge libre et le laminage circulaire.
Photos : Tima Miroshnichenko, Tima Miroshnichenko, Tima Miroshnichenko sur Pexels.