Sommaire
Qu'est-ce que la fonderie industrielle ?
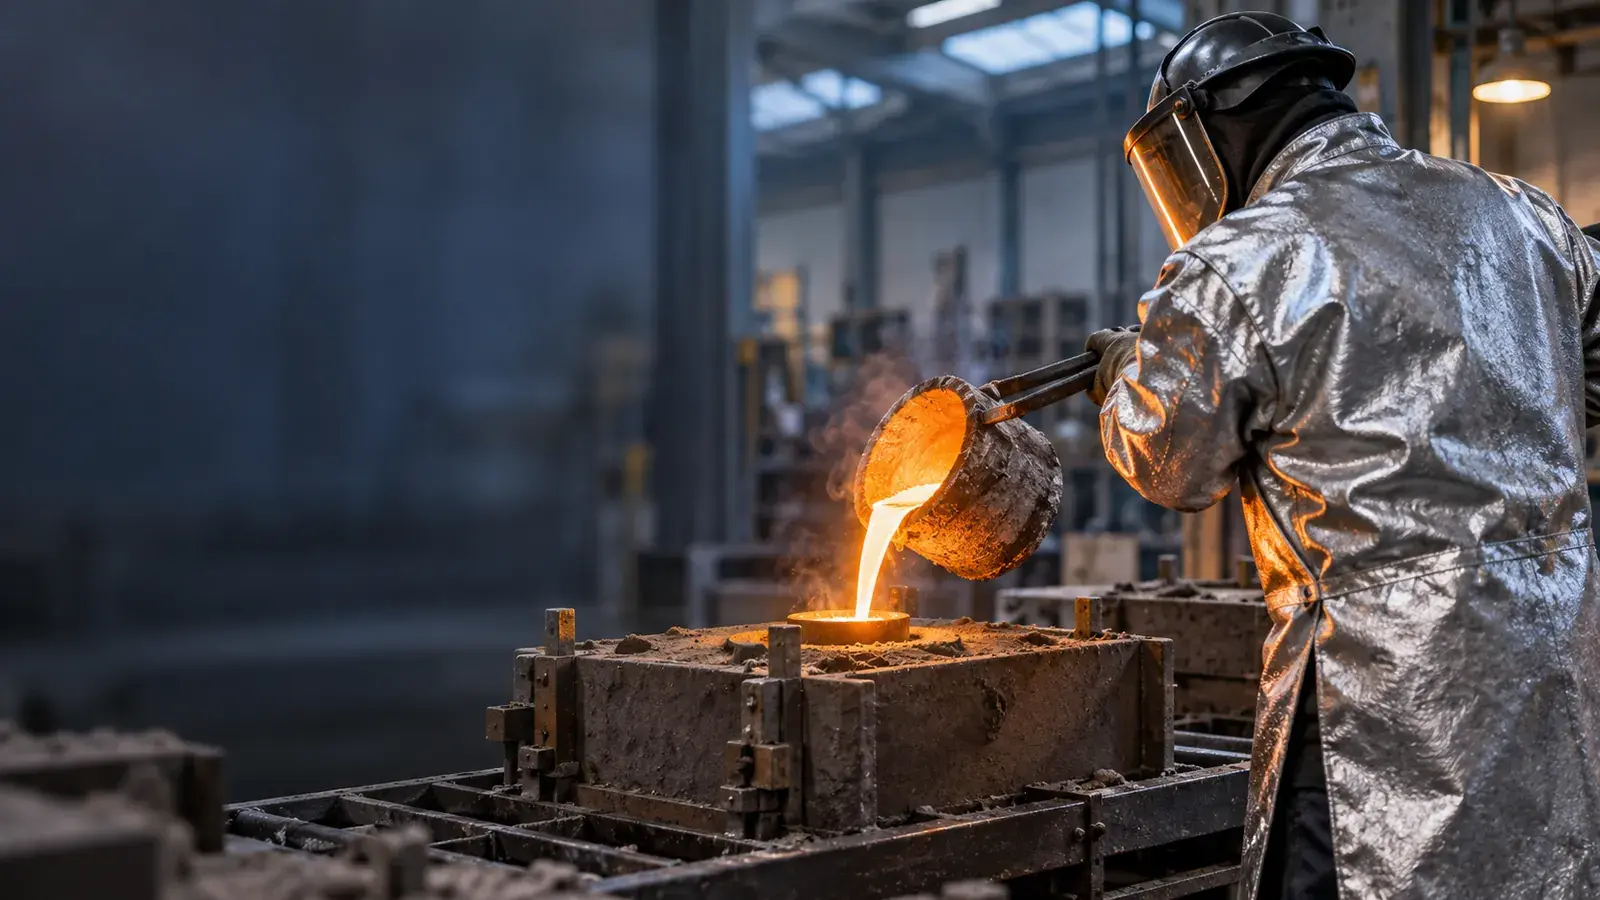
La fonderie consiste à couler un métal en fusion dans un moule pour lui donner sa forme, avant usinage éventuel des surfaces fonctionnelles. C'est l'un des procédés de fabrication les plus anciens, mais aussi l'un des plus pertinents pour produire des pièces de géométrie complexe qui seraient très coûteuses, voire impossibles, à réaliser par usinage direct dans la masse.
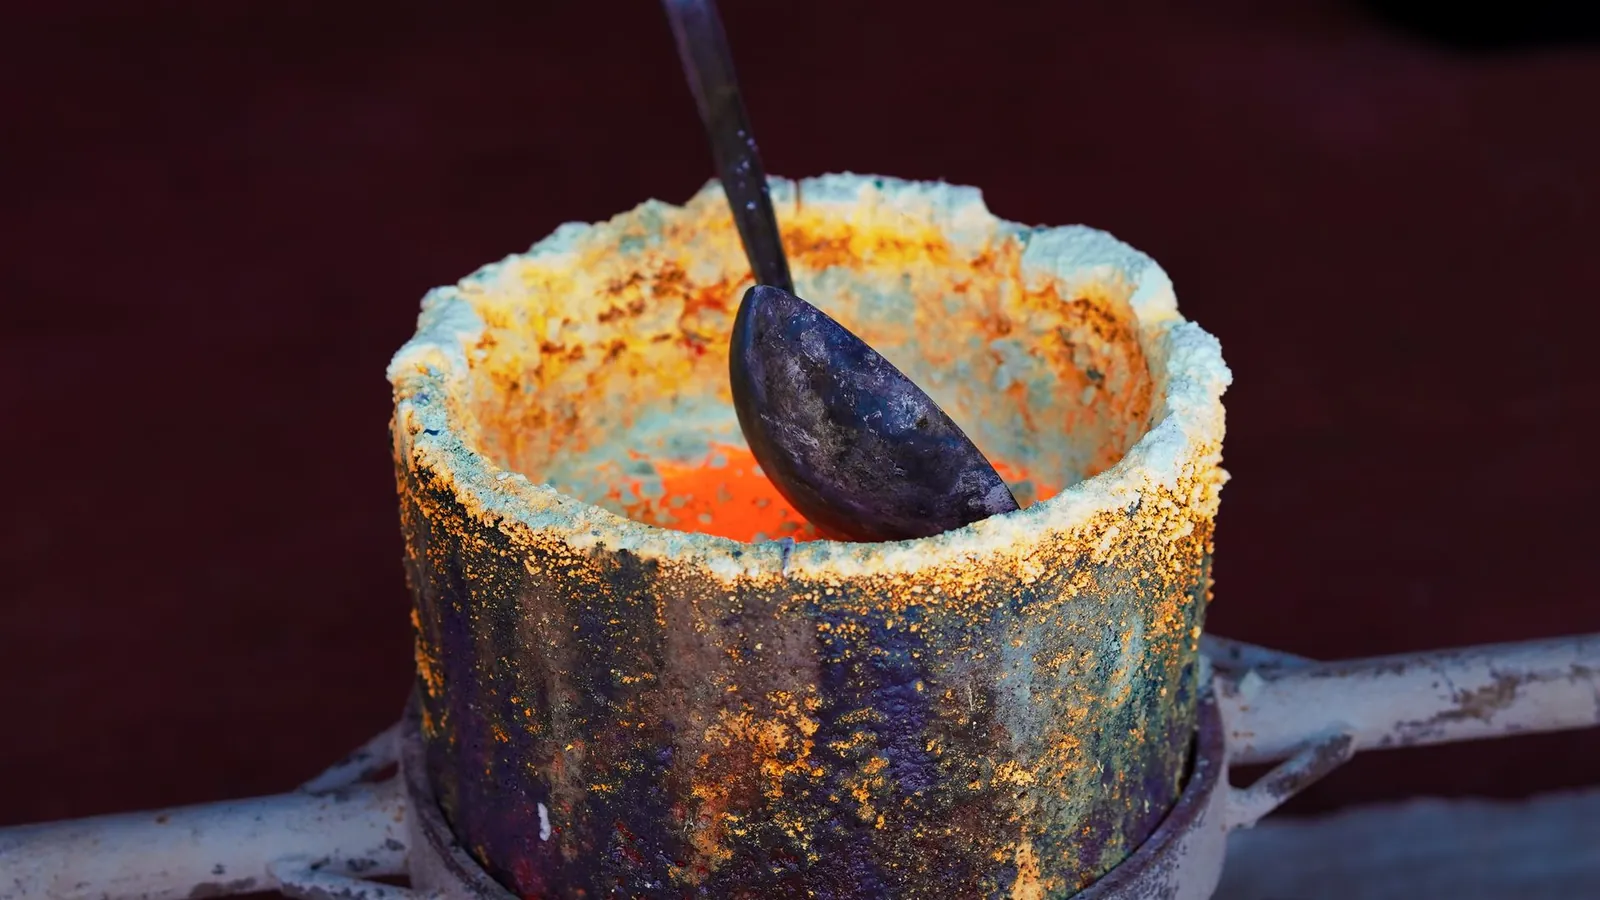
Le métier repose sur une chaîne d'étapes distinctes — conception du modèle, préparation du moule, fusion et coulée, décochage, parachèvement — qui mobilisent des savoir-faire très différents au sein d'une même fonderie.
Les techniques et procédés
Le moulage en sable
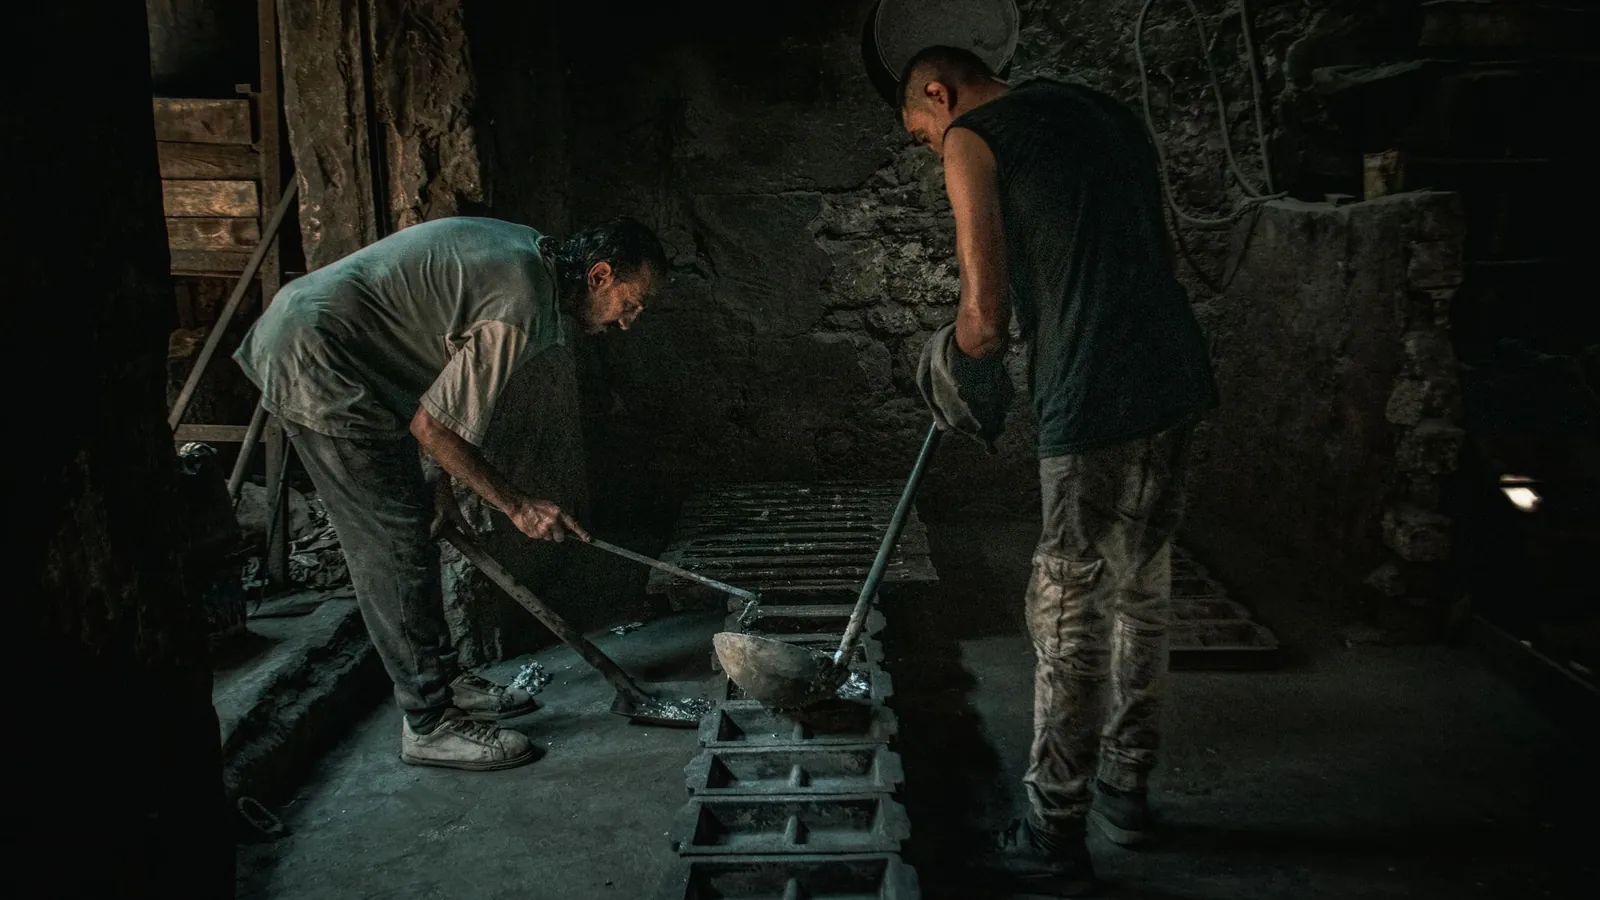
Procédé le plus répandu pour les pièces unitaires ou en petite série : un modèle reproduit la forme de la pièce dans un moule en sable aggloméré, détruit après chaque coulée. Flexible et relativement économique en investissement, mais avec un état de surface plus rugueux que d'autres procédés.
Le moulage en coquille
Le moule métallique réutilisable (coquille) permet une meilleure précision dimensionnelle et un meilleur état de surface que le sable, au prix d'un investissement d'outillage plus important — pertinent à partir d'un volume de série significatif.
Le moulage sous pression
La matière en fusion est injectée sous forte pression dans un moule métallique, procédé de référence pour les alliages légers (aluminium, zinc) en grande série, avec des cadences élevées et une bonne précision dimensionnelle.
La fonderie à la cire perdue
Un modèle en cire, entouré d'une carapace céramique puis éliminé par la chaleur, laisse une empreinte précise permettant de couler des pièces à géométrie complexe et à excellent état de surface — procédé de choix pour les pièces aéronautiques ou les petites pièces de précision.
Le parachèvement
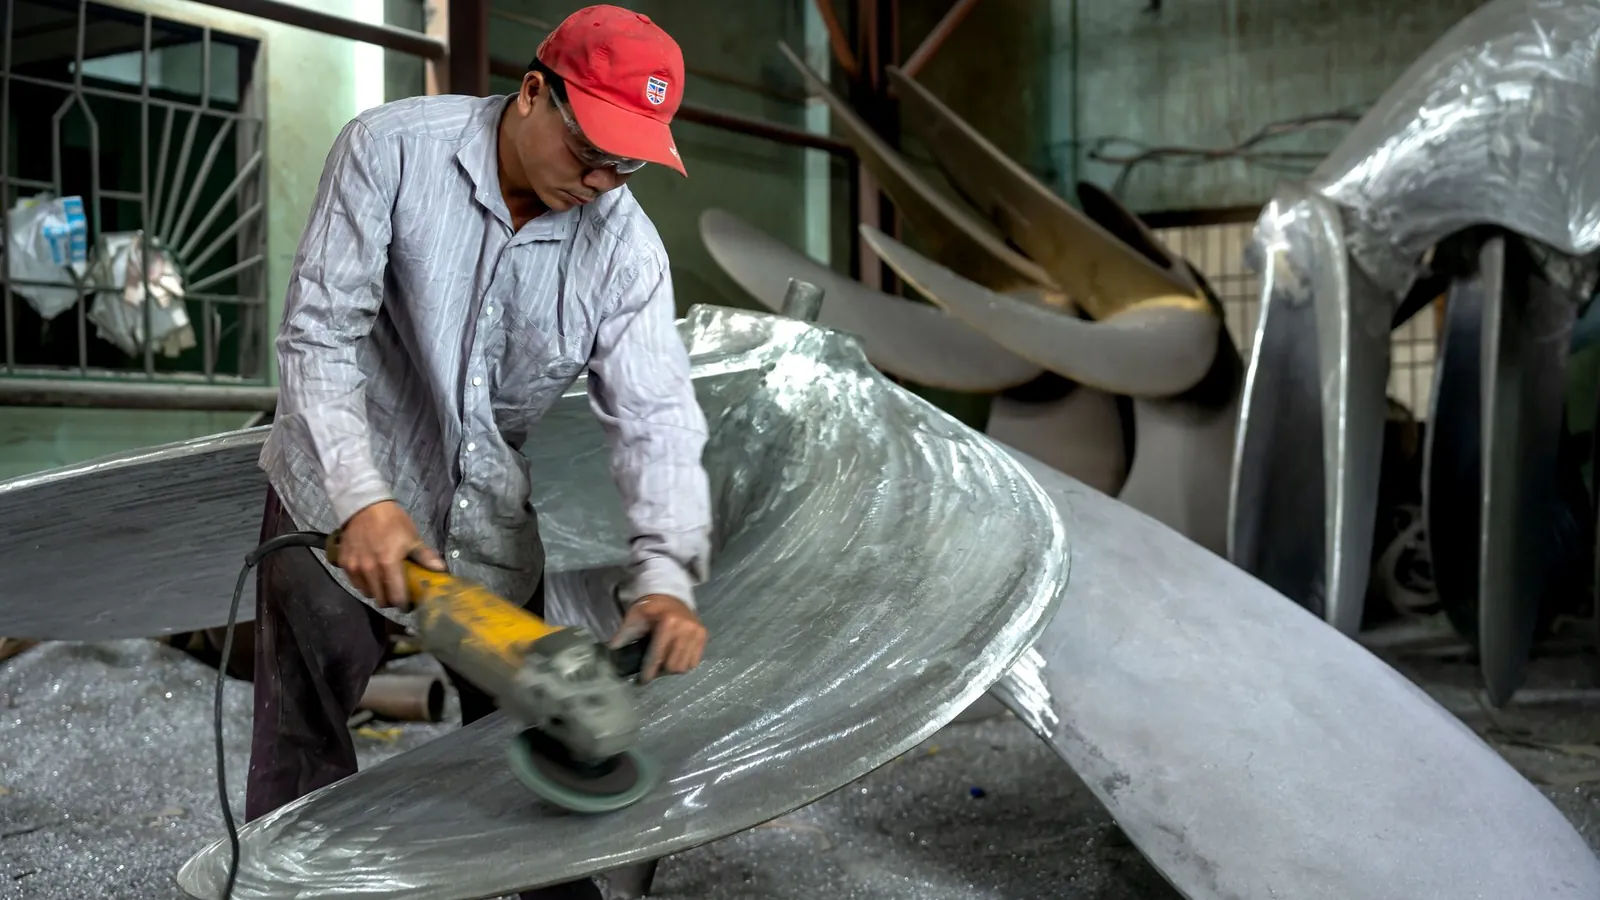
Après décochage (extraction de la pièce du moule), les pièces coulées nécessitent souvent une ébarbure, un grenaillage et parfois une reprise d'usinage sur les surfaces fonctionnelles avant d'être livrables.
Les secteurs qui font appel à cette expertise
- Automobile : culasses, carters, pièces de structure en série.
- Aéronautique : pièces de précision en cire perdue, alliages légers.
- Bâtiment et travaux publics : pièces de robinetterie, plaques d'égout, éléments de structure.
- Énergie : pièces pour turbines et équipements industriels lourds.
- Équipement industriel : bâtis de machines, carters de réducteurs.
Comment choisir son sous-traitant en fonderie
- L'adéquation entre le procédé de moulage et le volume/la précision recherchés : le sable convient à l'unitaire, la coquille et le moulage sous pression à la série.
- L'expérience sur l'alliage concerné, chaque métal ayant un comportement de coulée et de retrait spécifique.
- La capacité de contrôle interne (contrôle non destructif, radiographie) pour détecter les défauts de coulée internes invisibles à l'œil nu, en particulier sur les pièces critiques.
- Le lien avec un fournisseur de modèles/outillage (voir métier Fabrication d'outillage), la qualité du modèle conditionnant directement la qualité de la pièce coulée.
Certifications à vérifier
Vérifier a minima l'ISO 9001, complétée par l'EN 9100 pour la fonderie aéronautique et par des certifications spécifiques de contrôle non destructif pour les pièces critiques (essais radiographiques, ressuage). La traçabilité de la coulée par lot est un point à vérifier sur les pièces soumises à exigence de sécurité.
Questions à poser avant de contractualiser
- Quel procédé de moulage est le plus adapté à ma pièce compte tenu du volume et de la précision recherchés ?
- Comment sont détectés les défauts internes de coulée (porosités, retassures) avant livraison ?
- Qui fournit le modèle ou l'outillage de moulage, et à quel délai ?
- Quelle reprise d'usinage est prévue après coulée, et est-elle réalisée en interne ou sous-traitée ?
Tarifs et délais moyens
Le coût d'une pièce de fonderie dépend fortement du procédé choisi, de l'alliage, du poids de la pièce et du volume de série. Voici deux repères, délibérément prudents :
- Une petite pièce en moulage sable unitaire peut démarrer à quelques dizaines d'euros, hors coût du modèle si celui-ci doit être fabriqué spécifiquement.
- Le délai de réalisation d'un modèle de fonderie, préalable à la première coulée, se situe généralement entre deux et six semaines selon sa complexité.
- Sur des séries plus importantes en moulage sous pression, le coût unitaire diminue nettement une fois l'outillage amorti.
Un facteur souvent sous-estimé : le cours de l'alliage lui-même, très variable selon les métaux, peut représenter une part importante du prix final.