Sommaire
Le moulage aluminium consiste à verser ou injecter un alliage fondu dans une empreinte qui reproduit la pièce. Il donne d'un coup une forme que l'on aurait mis des heures à usiner : carters, corps de vannes, supports, boîtiers, roues, pièces de structure allégées. Le choix du procédé, et donc du fondeur, dépend presque entièrement de la quantité et de la taille de la pièce.
Quatre procédés, quatre profils d'atelier
Le sable. Le moule est fait de sable aggloméré autour d'un modèle, puis détruit pour extraire la pièce. On utilise du sable à vert (argile et eau) ou du sable à prise chimique. Les noyaux, eux aussi en sable, forment les cavités intérieures. C'est la solution des prototypes, des pièces unitaires, des petites séries et des grandes pièces. L'outillage coûte peu ; l'état de surface et la précision restent modestes.
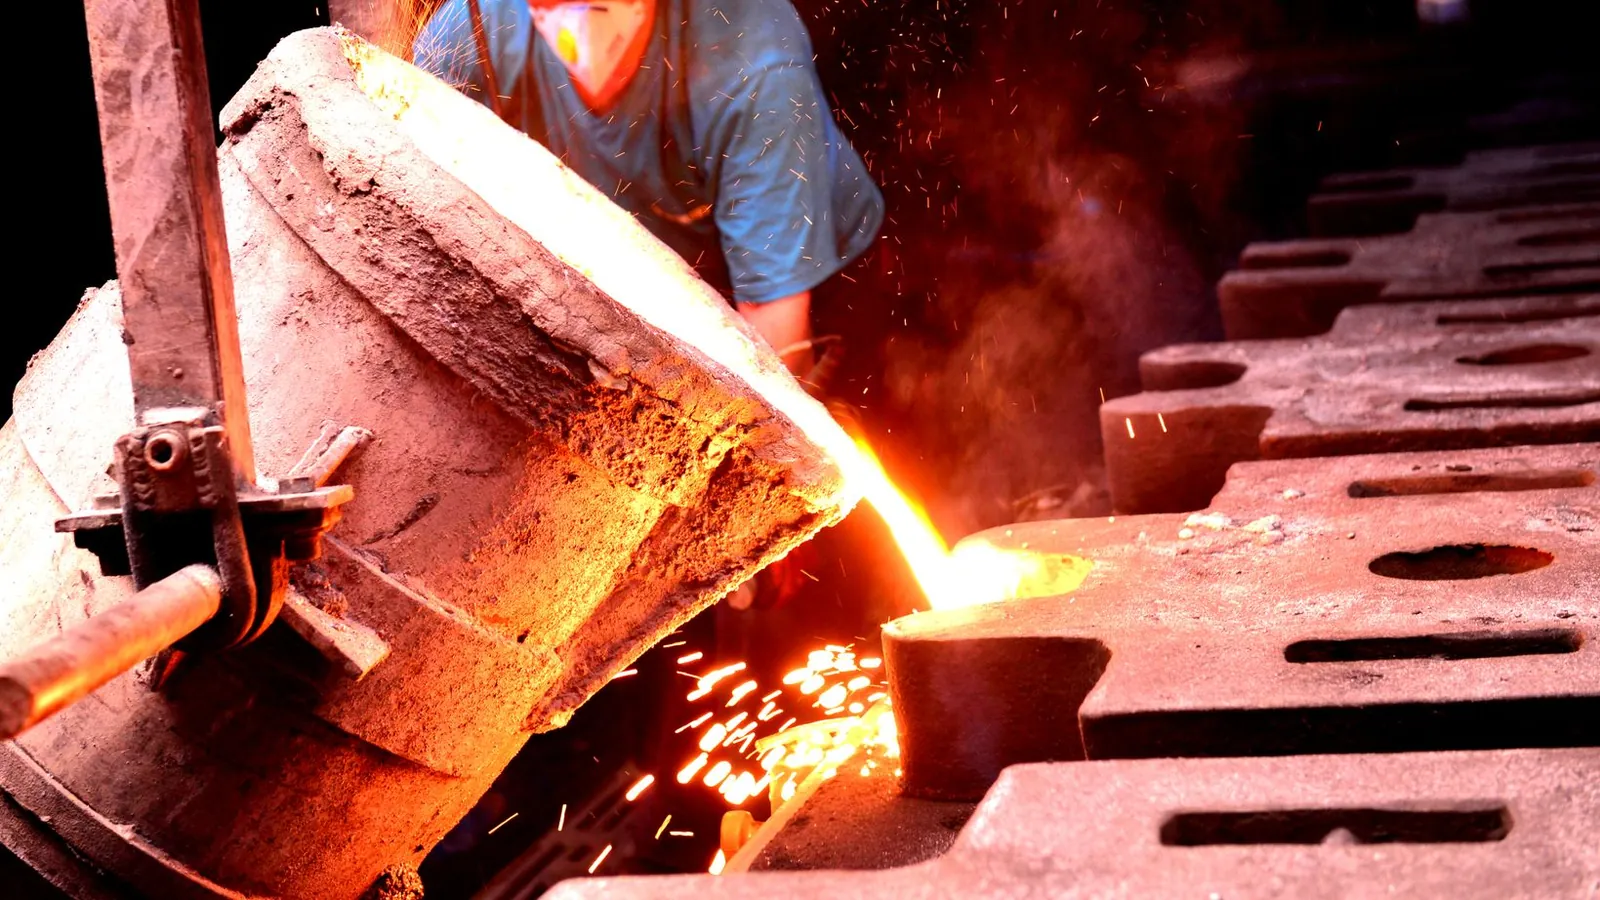
La coquille par gravité. Le métal est coulé dans un moule métallique permanent. La surface est plus fine, les tolérances plus serrées et les caractéristiques mécaniques meilleures, car le métal refroidit vite. On l'emploie pour des séries de quelques centaines à quelques dizaines de milliers de pièces par an.
La basse pression. Le métal monte dans le moule sous une faible pression d'air, depuis un four placé en dessous. Le remplissage est calme et la pièce saine : c'est le procédé historique des jantes et des pièces de sécurité.
La sous pression. Le métal est injecté à grande vitesse dans un moule en acier. Parois fines, cadence très élevée, cotes précises et pièces quasi finies. L'outillage est lourd et les pièces sont difficiles à souder ou à traiter thermiquement à cause des gaz emprisonnés. Elle se justifie pour des séries importantes.
La cire perdue complète cette liste pour les petites pièces de précision : nous lui consacrons une page sur la fonderie à la cire perdue.
Les alliages les plus courants
Les alliages d'aluminium de moulage sont normalisés par la NF EN 1706, qui fixe leur composition et leurs caractéristiques mécaniques minimales selon le procédé et l'état.
- AlSi7Mg0,3 (EN AC-42100). Polyvalent, traité thermiquement en état T6 pour gagner en résistance. Pièces mécaniques, aéronautique, automobile.
- AlSi10Mg (EN AC-43000). Très bonne coulabilité, pièces à parois minces et formes complexes.
- AlSi12 (EN AC-44100). Excellente coulabilité et bonne résistance à la corrosion.
- AlSi9Cu3(Fe) (EN AC-46000). L'alliage roi de la sous pression : économique, bonne usinabilité.
Indiquez l'alliage et l'état sur votre plan. Si vous ne savez pas lequel choisir, donnez au fondeur les contraintes de la pièce : il proposera l'alliage le mieux adapté à son procédé.
Dessiner une pièce qui se coule bien
Une pièce conçue pour l'usinage passe rarement telle quelle en fonderie. Quelques principes :
- Des dépouilles sur les faces parallèles au sens de démoulage, pour que le modèle ou la pièce sorte du moule.
- Des épaisseurs régulières et des transitions progressives : une masse isolée refroidit en dernier et crée une retassure.
- Des congés dans les angles internes, pour guider le métal et limiter les criques.
- Des surépaisseurs d'usinage sur les faces fonctionnelles, que le fondeur dimensionnera avec vous.
Les tolérances des pièces moulées se spécifient selon l'ISO 8062-3. La classe atteignable dépend du procédé : plus large en sable, plus serrée en coquille et en sous pression.
Ce qui détermine le prix
- L'outillage : modèle et boîtes à noyaux en sable, coquille métallique ou moule de sous pression. Il est payé une fois, et sa propriété doit figurer au contrat.
- Le poids de la pièce et le métal nécessaire à l'alimentation (attaques, masselottes), recyclé mais fondu et coulé.
- Les noyaux : chaque cavité intérieure ajoute une opération.
- Le traitement thermique, l'ébarbage, le grenaillage.
- Les contrôles : radiographie, ressuage, essai d'étanchéité, rapport dimensionnel.
- L'usinage de reprise, souvent proposé par le fondeur ou un partenaire.
Ce qu'il faut transmettre au fondeur
- Un fichier 3D de la pièce finie et un plan avec cotes, tolérances et surfaces usinées.
- L'alliage et l'état de traitement thermique, ou les caractéristiques mécaniques visées.
- Les quantités : prototypes, présérie, besoin annuel et durée de vie du produit.
- Les exigences de santé matière : zones critiques, niveau de radiographie, étanchéité.
- Le niveau de finition : brut, grenaillé, usiné, peint ou anodisé.
Avec ce dossier, vous pouvez demander un devis de fonderie aluminium : un fondeur qui reçoit un plan complet vous répondra aussi sur le procédé le plus économique pour votre quantité.
Trouver le bon fondeur
Une fonderie au sable outillée pour les grosses pièces unitaires n'a pas les mêmes moyens qu'un fondeur sous pression qui produit des milliers de carters par jour. Vérifiez les procédés, le poids maximum coulé, les moyens de contrôle et l'usinage intégré. La certification ISO 9001 est un minimum ; l'IATF 16949 est attendue en automobile et l'EN 9100 en aéronautique.
Parcourez la liste des fonderies référencées ou la fiche métier fonderie pour comparer les savoir-faire.
Du prototype à la série
Un projet de pièce en aluminium moulé suit souvent trois étapes. Les premiers prototypes sont coulés au sable, à partir d'un moule imprimé en 3D ou d'un modèle rapide, pour valider la forme et les essais. La présérie passe en sable avec un modèle définitif, ou directement en coquille si la forme est figée. La série, enfin, rejoint le procédé le plus économique pour la cadence. Changer de procédé change aussi les caractéristiques de la pièce : épaisseurs, dépouilles, santé matière. Prévenez le fondeur de la trajectoire envisagée dès le prototype, pour que la conception tienne compte du procédé final.
Photos : enes çimen sur Pexels.