Sommaire
Quand une pièce métallique est petite, complexe et doit sortir presque finie du moule, la fonderie à la cire perdue s'impose. Les industriels l'appellent aussi microfusion ou fonderie de précision. Le procédé produit des aubes de turbine, des corps de vannes, des pièces d'armement, des instruments chirurgicaux, des leviers et des pièces de robinetterie, dans des alliages que l'on usine difficilement.
Le procédé, étape par étape
- Injection des modèles. Une cire est injectée dans un outillage métallique qui reproduit la pièce, retrait compris. Chaque injection donne un modèle en cire identique.
- Montage en grappe. Les modèles sont soudés sur un arbre de coulée en cire, qui servira de canal d'alimentation.
- Carapace céramique. La grappe est plongée dans une barbotine réfractaire, puis saupoudrée de sable fin. On répète l'opération plusieurs fois, avec des temps de séchage, jusqu'à former une carapace rigide.
- Décirage. La cire est fondue et évacuée, généralement en autoclave. Il reste une empreinte creuse, d'une seule pièce, sans plan de joint.
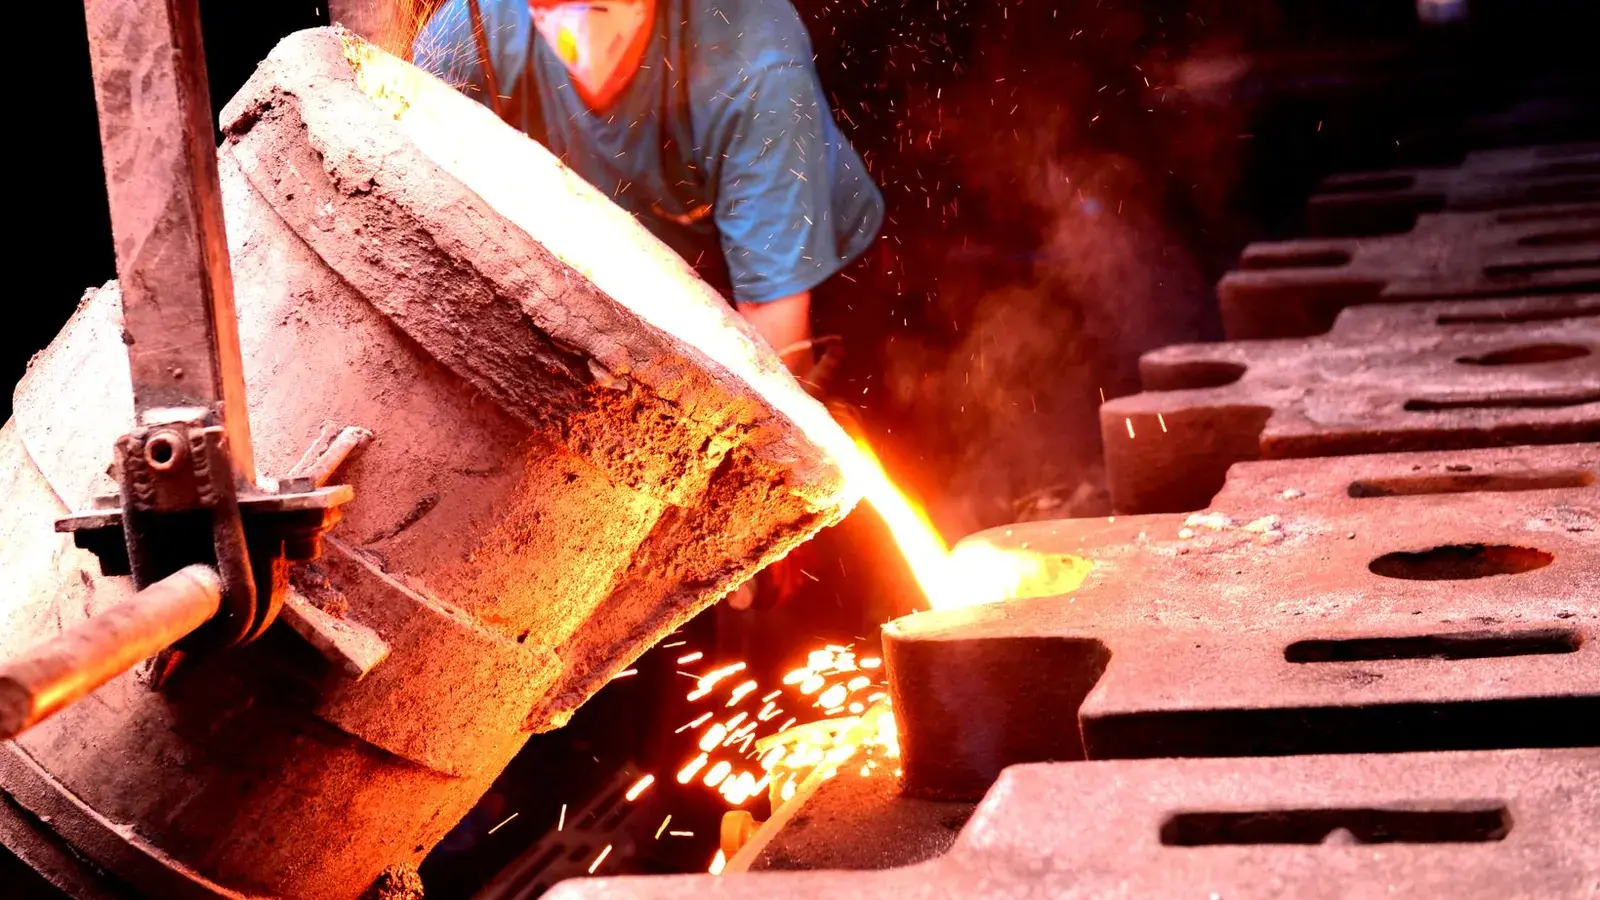
- Cuisson et coulée. La carapace est cuite à haute température, puis le métal y est coulé encore chaud, à l'air ou sous vide selon l'alliage.
- Décochage et finition. On casse la céramique, on sépare les pièces de la grappe, on meule les attaques, puis on traite thermiquement, on contrôle et, si besoin, on usine.
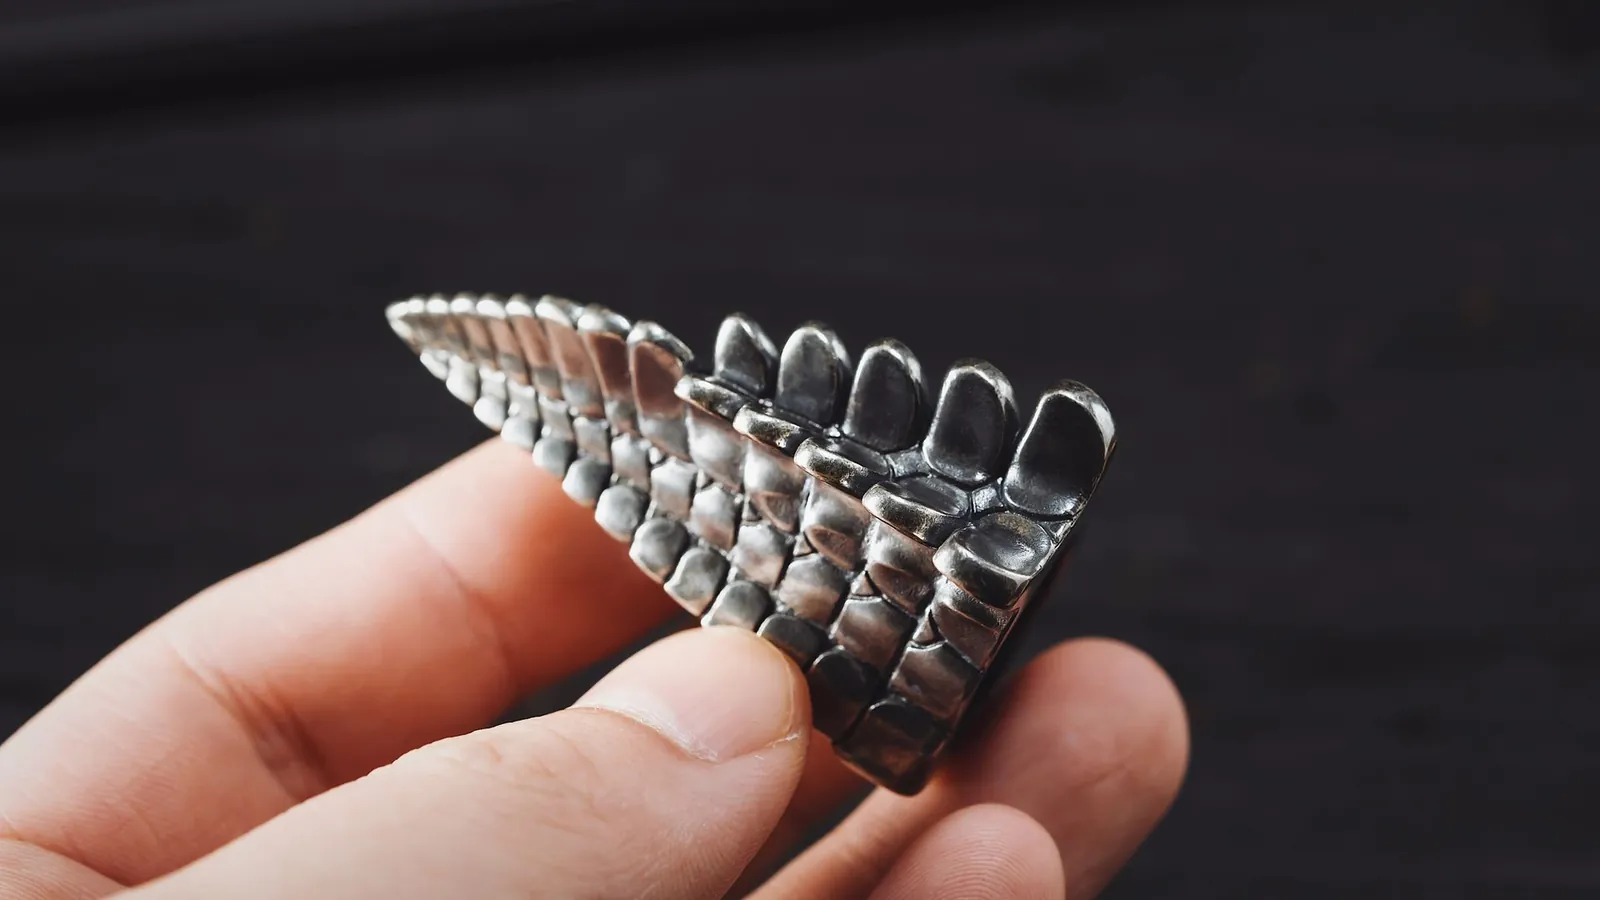
Comme le moule est d'une seule pièce et que la cire peut avoir des formes très libres, la microfusion reproduit des détails fins, des contre-dépouilles et des lettrages qu'aucun moule à plan de joint ne permettrait.
Les alliages coulés
La fonderie cire perdue sait couler presque tous les alliages :
- Inox austénitiques et martensitiques, pour la robinetterie, l'agroalimentaire, le médical ;
- aciers faiblement alliés traitables thermiquement, pour les pièces mécaniques et l'armement ;
- superalliages base nickel ou cobalt, coulés sous vide, pour les turbines et les moteurs ;
- titane, chez quelques fondeurs équipés de fours spécifiques ;
- aluminium et alliages cuivreux, pour des pièces fines et légères.
Précisez la nuance et sa norme de référence. Un fondeur peut aussi vous proposer l'équivalent coulé d'une nuance forgée.
Ce que la microfusion apporte, et ses limites
Ses points forts : une excellente reproduction des formes, un état de surface fin, des tolérances serrées pour de la fonderie et la suppression de nombreuses opérations d'usinage. Les tolérances se spécifient selon l'ISO 8062-3 ; les classes atteintes en microfusion figurent parmi les plus serrées de la fonderie.
Ses limites : la taille et le poids des pièces restent modérés, et le cycle est long à cause du séchage des couches de carapace. Le procédé n'est pas économique pour une pièce simple que l'on décollette ou découpe en quelques secondes. Si votre pièce est grande et en aluminium, consultez plutôt notre page sur le moulage aluminium.
Des pièces que l'on reconnaît
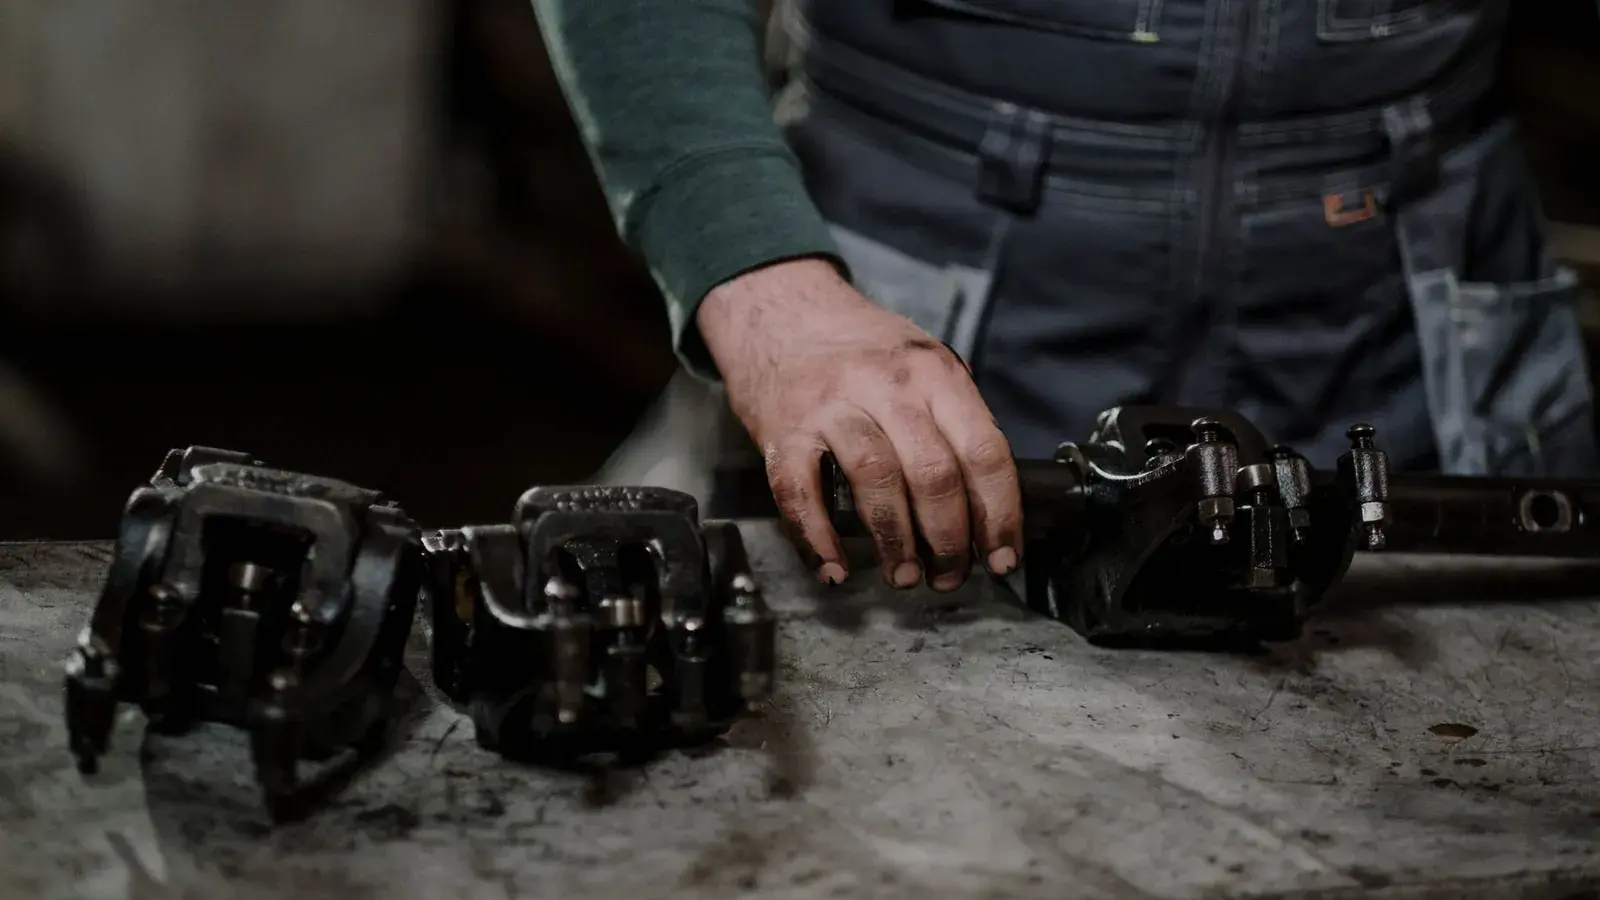
Quelques exemples aident à situer le procédé. Dans une pompe industrielle, la roue à aubes en inox sort souvent de microfusion : ses aubes vrillées seraient très longues à usiner. Dans l'armement et la chasse, les pièces de mécanisme en acier traité sont coulées puis simplement reprises sur leurs portées. En aéronautique, les aubes de turbine en superalliage, parfois à refroidissement interne par noyaux céramiques, sont l'application reine. Les instruments chirurgicaux, les pièces de serrurerie haut de gamme, les leviers de machines agricoles, les corps de vannes de petite taille et les pièces de robinetterie complètent le tableau.
Point commun : une forme tridimensionnelle complexe, un alliage exigeant et une quantité qui va de quelques centaines à quelques dizaines de milliers de pièces par an. Si votre pièce coche ces cases, le fondeur de précision est probablement le bon interlocuteur.
Ce qui fait le prix
- L'outillage cire. Un moule d'injection de cire, généralement en aluminium, coûte nettement moins cher qu'un moule de sous pression, ce qui rend la microfusion intéressante dès quelques centaines de pièces.
- Le nombre de pièces par grappe. Plus on en monte, plus la carapace et la coulée sont partagées.
- L'alliage. Les superalliages coulés sous vide n'ont pas le prix de l'inox coulé à l'air.
- Les noyaux céramiques pour les cavités internes fines.
- Le parachèvement : meulage, redressage, traitement thermique, usinage.
- Les contrôles : radiographie, ressuage, analyse chimique, essais mécaniques sur éprouvettes coulées avec le lot.
Le dossier à préparer pour le fondeur
- Le fichier 3D et le plan de la pièce finie, avec les surfaces fonctionnelles et les cotes à usiner.
- La nuance, la norme et le traitement thermique attendu.
- Les quantités de prototypes, de présérie et de série annuelle.
- Les exigences de contrôle : niveau de radiographie par zone, ressuage, certificat matière EN 10204 3.1.
- Le secteur : aéronautique, défense, médical, énergie, pour que le fondeur sache quel référentiel appliquer.
Une fois ce dossier prêt, demandez un devis de microfusion : les fondeurs vous proposeront aussi, si c'est pertinent, des modifications de conception qui simplifient l'outillage.
Choisir sa fonderie de précision
Les fondeurs se distinguent par leurs alliages (coulée à l'air ou sous vide), la taille maximale des grappes, l'intégration du traitement thermique et de l'usinage, et leurs qualifications sectorielles. En aéronautique, la certification EN 9100 et les agréments spéciaux du donneur d'ordre sont indispensables.
Comparez les fondeurs dans l'annuaire des fonderies, et consultez la fiche métier fonderie pour situer la microfusion parmi les autres procédés.
Photos : Willians Huerta, COPPERTIST WU sur Pexels.