Sommaire
Un inox mal traité rouille. Ce n'est pas un paradoxe : la résistance à la corrosion de l'acier inoxydable repose sur un film d'oxyde de chrome très mince, et toutes les opérations de fabrication l'abîment. Soudure, meulage, usinage, manutention avec des outils en acier au carbone. La passivation inox, le décapage et l'électropolissage remettent la surface dans son meilleur état. Ce sont des traitements courants pour l'agroalimentaire, la pharmacie, la chimie et le médical.
Trois traitements, trois objectifs
Le décapage : effacer les traces de fabrication
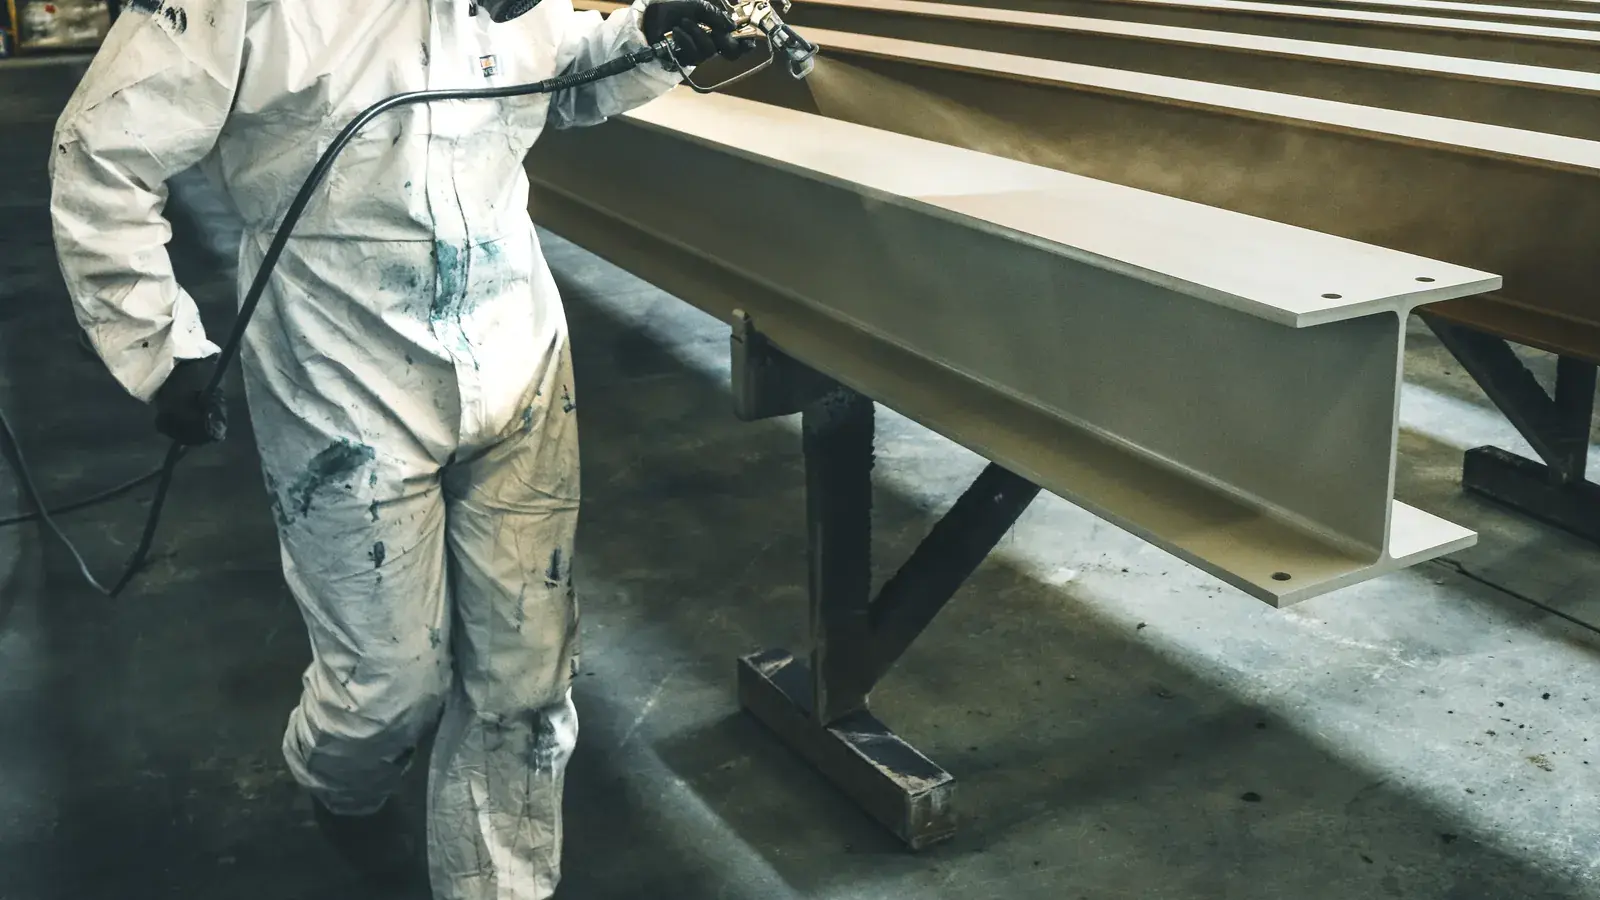
Après soudage, l'inox présente des colorations : des teintes paille, bleues ou brunes autour du cordon. Sous ces colorations, une fine couche appauvrie en chrome ne protège plus correctement le métal. Le décapage chimique dissout cette couche avec un mélange d'acides nitrique et fluorhydrique. Il se fait au trempé dans un bain, ou sur place au gel, à la pâte ou par pulvérisation pour les ensembles trop grands. Le décapage inox retire aussi la calamine des pièces traitées thermiquement.
La passivation : reconstruire le film protecteur
La passivation élimine le fer libre en surface et favorise la formation d'un film passif riche en chrome. Elle se fait à l'acide nitrique ou à l'acide citrique, selon la nuance et le cahier des charges. Elle n'enlève presque pas de matière et ne modifie ni les cotes ni l'aspect. Les références les plus citées sont l'ASTM A967 pour la passivation des pièces, l'ASTM A380 pour le nettoyage et le décapage des équipements, et la NF EN 2516 dans l'aéronautique.
L'électropolissage : lisser et passiver en une fois
La pièce est placée en anode dans un bain d'acides phosphorique et sulfurique. Le courant dissout préférentiellement les sommets de la rugosité : la surface devient plus lisse, brillante, plus facile à nettoyer et plus résistante à la corrosion. L'électropolissage inox enlève une épaisseur faible mais réelle, de l'ordre de quelques micromètres à quelques dizaines selon le temps de traitement : à intégrer pour les pièces de précision. L'ASTM B912 encadre la passivation par électropolissage.
Quel traitement pour quelle pièce
| Situation | Traitement conseillé |
|---|---|
| Pièce usinée sans soudure | Passivation |
| Ensemble soudé, cuve, tuyauterie | Décapage puis passivation |
| Équipement agroalimentaire en contact produit | Polissage mécanique, puis électropolissage ou passivation |
| Pièce médicale, instrument | Passivation ou électropolissage selon le dossier du dispositif |
| Pièces de décoration ou d'aspect | Polissage inox mécanique, éventuellement électropolissage |
Les nuances martensitiques et à durcissement structural, comme le 420 ou le 17-4PH, se traitent avec des bains et des températures adaptés : précisez toujours la nuance exacte, en vous aidant si besoin de notre guide des nuances d'inox.
En atelier ou sur site
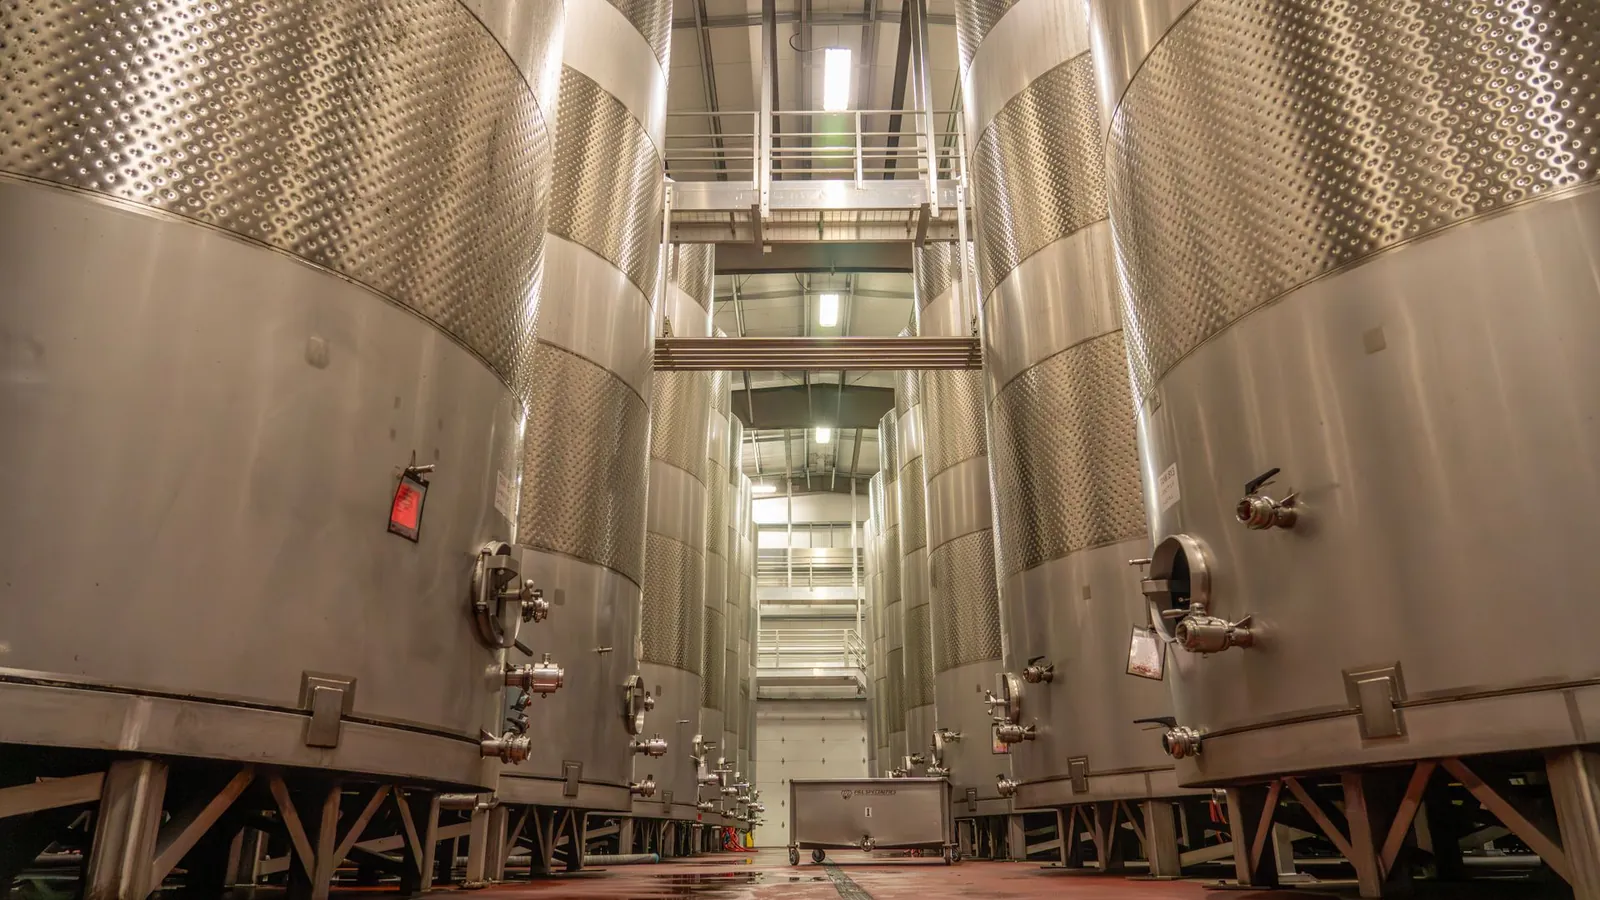
Les pièces usinées, les sous-ensembles soudés et les petites cuves voyagent jusqu'à l'atelier et passent au trempé : c'est la solution la plus homogène et la plus économique. Les grandes cuves, les tuyauteries montées et les équipements déjà installés se traitent sur place. L'opérateur applique alors un gel de décapage au pinceau ou au pulvérisateur, laisse agir, rince à l'eau déminéralisée, puis passive. Les effluents sont récupérés et évacués. Cette intervention demande une zone balisée, des équipements de protection et une organisation avec votre site : prévoyez-la tôt dans le planning de mise en service. Pour une tuyauterie de process, on peut aussi faire circuler les solutions dans le réseau fermé, avec une pompe et des cuves mobiles.
Ce qui fait varier le prix
- La taille des pièces et la capacité des bains : un ensemble de plusieurs mètres demande un bain spécifique ou un traitement sur site.
- Le traitement : la passivation est rapide, le décapage plus long, l'électropolissage exige des montages conducteurs et parfois des cathodes adaptées à la forme.
- La préparation : dégraissage poussé, élimination des résidus de marquage, polissage préalable.
- Le masquage des zones à épargner.
- La rugosité visée, qui dicte le temps de polissage.
- Les contrôles et la documentation : essai de passivation, mesure de rugosité, certificat de traitement.
Un mot sur la rugosité : en agroalimentaire et en pharmacie, les surfaces en contact avec le produit sont souvent spécifiées par une valeur maximale de Ra, contrôlée au rugosimètre. Le polissage mécanique donne la valeur, l'électropolissage l'améliore et rend la surface plus facile à nettoyer.
Ce qu'il faut demander et fournir
Pour une réponse rapide et précise, joignez :
- le plan ou des photos des pièces, avec leurs dimensions et leur poids ;
- la nuance d'inox, par exemple 304L, 316L ou 1.4404 ;
- le traitement souhaité et la norme de référence, ou l'usage final si vous laissez le sous-traitant proposer ;
- la rugosité cible, en Ra, si une exigence d'hygiène s'applique ;
- les quantités et la fréquence des lots ;
- la documentation attendue avec la livraison.
Pour comparer les prestataires, envoyez une demande de devis de traitement de l'inox : vous recevrez des propositions de traitement en atelier ou sur site selon la taille de vos ensembles.
Choisir le sous-traitant
Un atelier de traitement de l'inox travaille avec des acides dangereux et des effluents réglementés : vérifiez qu'il exploite une station de traitement des eaux conforme. Regardez la longueur et la profondeur des bains, la capacité d'électropolissage, la possibilité d'intervenir sur site et l'expérience dans votre secteur. Pour les dispositifs médicaux, la certification ISO 13485 de l'atelier facilite votre dossier.
Vous trouverez ces ateliers dans la liste des entreprises de traitement thermique et de surface. Pour vos équipements en inox à fabriquer, la liste des chaudronniers complète la recherche.
Photos : Mark Stebnicki, Donovan Kelly sur Pexels.