Sommaire
L'acier non protégé rouille, et la vitesse à laquelle il le fait dépend presque entièrement de l'endroit où il se trouve. Dans un local chauffé, il peut rester nu pendant des années. En bord de mer, il se couvre de rouille en quelques semaines. Le bon traitement anticorrosion n'est donc pas « le meilleur » dans l'absolu, mais celui qui correspond à l'ambiance de la pièce, à sa forme, à sa durée de vie attendue et à l'aspect souhaité.
Ce guide compare les grandes familles de protection de l'acier et vous oriente vers la bonne. Il renvoie, pour chaque procédé, vers une page plus détaillée.
Deux façons de protéger l'acier
Toutes les protections reposent sur l'un de ces deux principes, ou sur les deux à la fois.
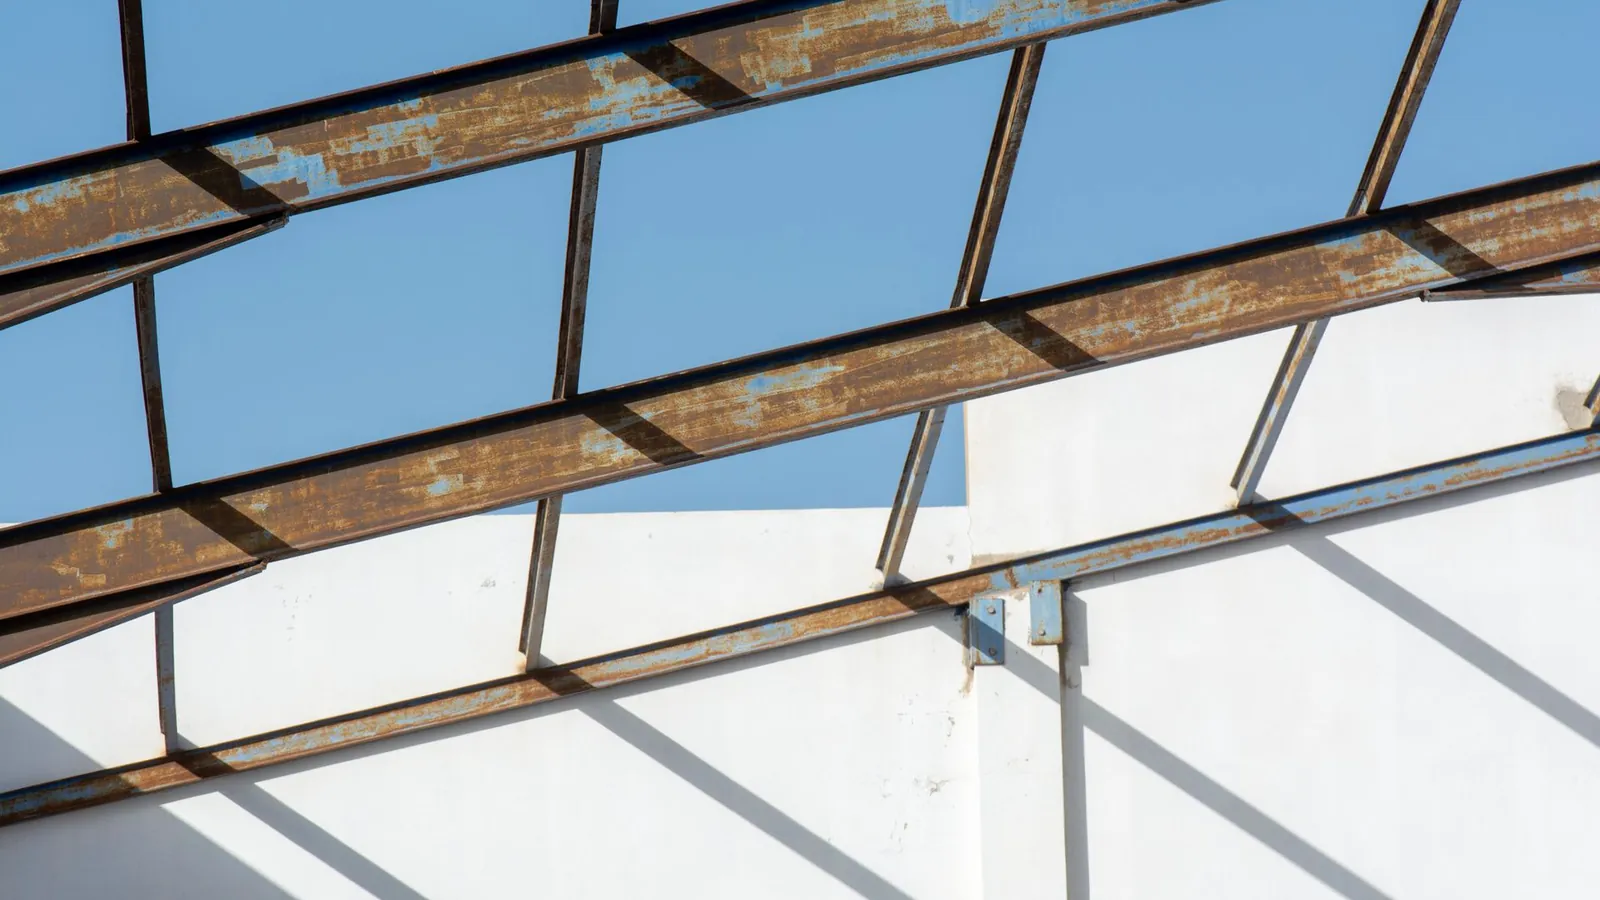
L'effet barrière. On isole l'acier de l'eau et de l'oxygène par un film : peinture, poudre, vernis. Tant que le film est intact, l'acier ne rouille pas. Dès qu'une rayure l'atteint, la rouille démarre et progresse sous le film.
La protection cathodique par le zinc. Le zinc est moins noble que l'acier. Au contact de l'humidité, c'est lui qui se corrode, lentement, à la place de l'acier. Même rayé, le revêtement continue de protéger les bords de la blessure. C'est le principe de la galvanisation, du zingage, de la métallisation au zinc et des peintures riches en zinc.
Le meilleur des deux mondes s'appelle le système duplex : un revêtement de zinc recouvert d'une peinture ou d'une poudre. La peinture protège le zinc, le zinc protège l'acier en cas de blessure. La durée de vie obtenue est en général bien supérieure à la somme des deux protections prises séparément.
Commencer par l'ambiance
La première question à se poser est celle de l'environnement. La norme NF EN ISO 9223 classe les atmosphères en catégories de corrosivité, de C1 (très faible) à CX (extrême). Elle donne aussi, pour chacune, la vitesse de corrosion du zinc, ce qui permet d'estimer la durée de vie d'un revêtement galvanisé.
| Catégorie | Exemples d'ambiance | Perte de zinc la première année (µm/an) |
|---|---|---|
| C1 – très faible | Intérieur chauffé, sec | Moins de 0,1 |
| C2 – faible | Zone rurale, locaux non chauffés | 0,1 à 0,7 |
| C3 – moyenne | Zone urbaine, littoral peu salé | 0,7 à 2,1 |
| C4 – élevée | Zone industrielle, littoral | 2,1 à 4,2 |
| C5 – très élevée | Industrie agressive, littoral très salé | 4,2 à 8,4 |
| CX – extrême | Offshore, zones tropicales très salées | 8,4 à 25 |
Exemple de raisonnement : une pièce galvanisée avec 85 µm de zinc, posée en ambiance C3, perd au plus 2,1 µm par an. On peut s'attendre à plusieurs décennies avant que le zinc ne soit consommé. La même pièce en ambiance C5 tiendra nettement moins. Ce calcul donne un ordre de grandeur, pas une garantie : un recoin qui retient l'eau ou des dépôts salins vieillissent plus vite que le reste.
Pour les systèmes de peinture, la norme NF EN ISO 12944 reprend ces catégories et y associe des niveaux de durabilité. Le guide du thermolaquage détaille ces niveaux.
Les procédés comparés
| Procédé | Principe | Épaisseur usuelle | Pièces typiques | Limites principales |
|---|---|---|---|---|
| Galvanisation à chaud | Immersion dans du zinc fondu | Plusieurs dizaines de µm, selon l'épaisseur d'acier | Charpente, serrurerie, garde-corps, mobilier urbain | Taille du bain, déformation des tôles fines, aspect gris |
| Zingage électrolytique | Dépôt de zinc par électrolyse | Quelques µm à une vingtaine | Visserie, petites pièces, pièces intérieures | Tenue limitée en extérieur, hydrogène |
| Zinc-nickel | Dépôt électrolytique d'alliage zinc-nickel | Environ 8 à 15 µm | Pièces automobiles, connecteurs, fixations | Coût plus élevé que le zinc seul |
| Zinc lamellaire | Lamelles de zinc et d'aluminium dans un liant, cuites | Environ 8 à 20 µm | Fixations de haute résistance, pièces de carrosserie | Peu adapté aux grandes pièces, aspect gris mat |
| Métallisation | Projection thermique de zinc ou d'aluminium | Plusieurs dizaines à centaines de µm | Grandes structures, ouvrages d'art | Coût, surface poreuse à colmater |
| Thermolaquage | Poudre cuite au four | Environ 60 à 120 µm | Menuiserie, mobilier, carters | Effet barrière seul, taille du four |
| Peinture liquide | Système multicouche primaire, intermédiaire et finition | De 100 à plus de 300 µm selon le système | Grandes structures, retouches, équipements | Préparation exigeante, temps de séchage |
| Système duplex | Zinc puis peinture ou poudre | Somme des deux | Ouvrages exposés, façades, littoral | Coût, compatibilité entre couches |
Les épaisseurs sont des ordres de grandeur courants ; chaque procédé a sa norme, qui fixe les valeurs à exiger.
La galvanisation à chaud
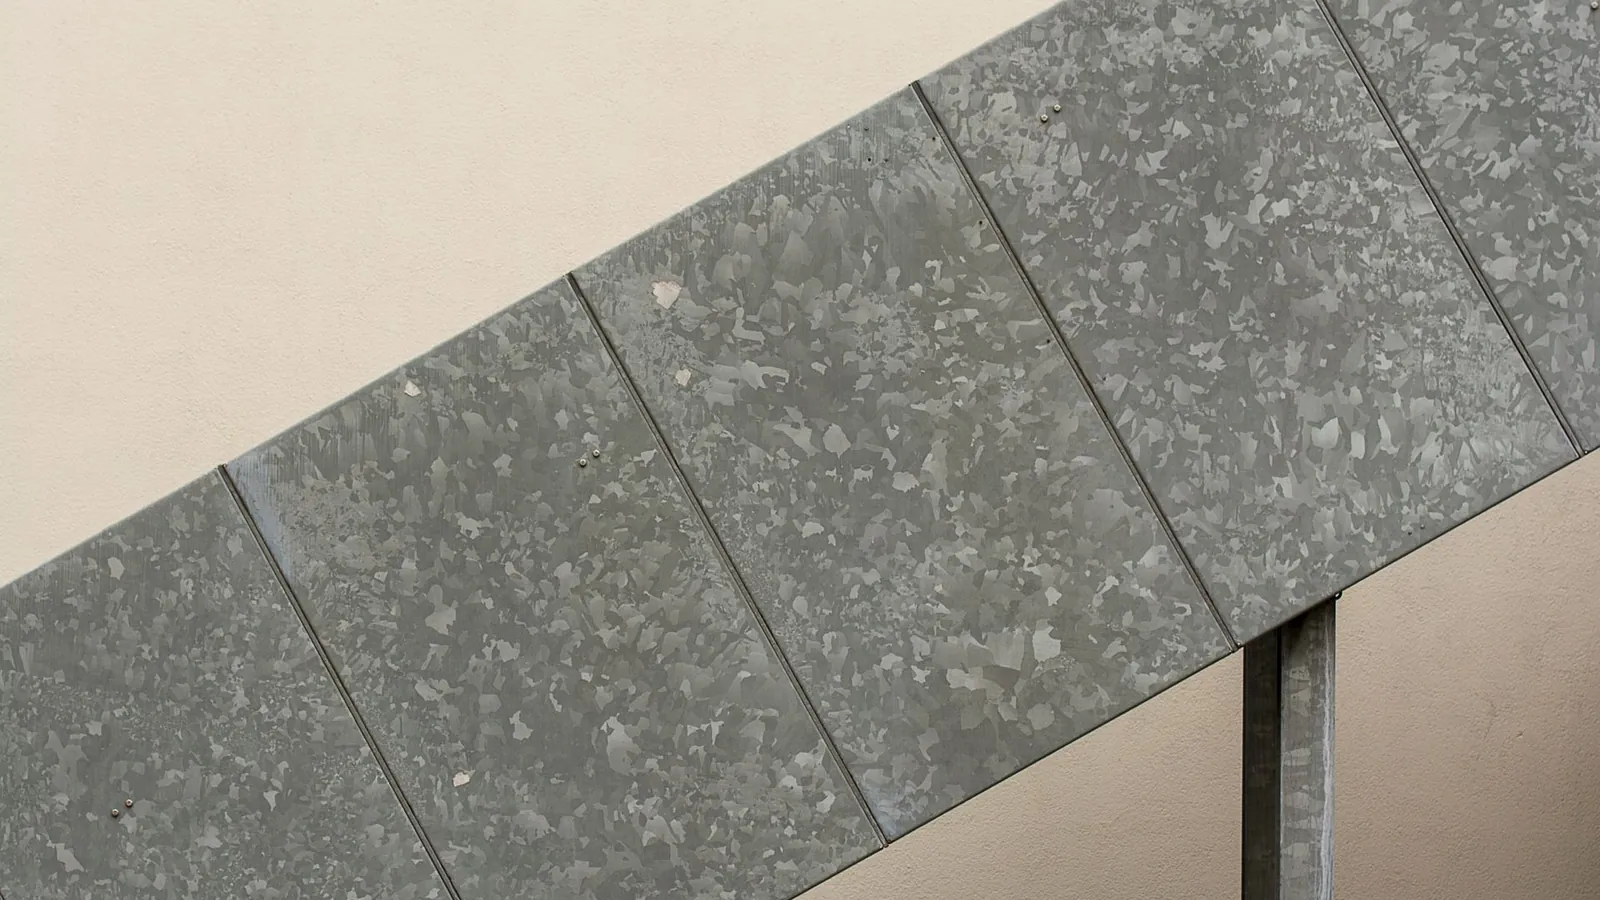
La pièce, dégraissée et décapée, est plongée dans un bain de zinc fondu à environ 450 °C. Le zinc réagit avec l'acier et forme des couches d'alliage fer-zinc, recouvertes de zinc pur. Le revêtement est donc lié au métal, pas simplement collé. Toutes les faces, y compris l'intérieur des tubes ouverts, sont protégées.
La norme NF EN ISO 1461 fixe les épaisseurs minimales selon l'épaisseur de l'acier :
| Épaisseur de l'acier | Épaisseur locale minimale | Épaisseur moyenne minimale |
|---|---|---|
| Plus de 6 mm | 70 µm | 85 µm |
| De 3 à 6 mm | 55 µm | 70 µm |
| De 1,5 à 3 mm | 45 µm | 55 µm |
| Moins de 1,5 mm | 35 µm | 45 µm |
Ces valeurs concernent les pièces non centrifugées. Les petites pièces centrifugées, comme la visserie, ont des minima plus faibles.
À prévoir à la conception : des trous d'évent et d'écoulement aux bons endroits, aucun corps creux fermé, des sections pas trop différentes pour limiter les déformations. La composition de l'acier compte aussi : selon leur teneur en silicium et en phosphore, certains aciers réagissent fortement avec le zinc et donnent des revêtements épais, gris et plus cassants. La page sur la galvanisation à chaud développe ces règles, et l'article sur la galvanisation à chaud ou à froid explique ce que vaut la retouche au zinc riche.
Le zingage et ses variantes
Le zingage électrolytique dépose une fine couche de zinc par électrolyse. Il est économique, régulier, et convient aux petites pièces traitées en vrac au tonneau ou sur montage. On le complète toujours d'une passivation, aujourd'hui à base de chrome trivalent, qui améliore la tenue et donne la teinte : bleutée, irisée, noire.
Ses limites sont l'épaisseur, faible, et la tenue en extérieur. Pour aller plus loin, on utilise le zinc-nickel, beaucoup plus résistant à épaisseur égale, très répandu dans l'automobile. Pour la visserie de haute résistance, les revêtements zinc lamellaires, appliqués par trempage-centrifugation puis cuits, évitent le risque de fragilisation par l'hydrogène. La page zingage et zinc-nickel détaille ces options.
Les revêtements organiques : poudre et peinture
Le thermolaquage et la peinture liquide protègent par effet barrière. Leur efficacité dépend d'abord de la préparation : un acier calaminé ou rouillé, simplement dégraissé, ne tiendra pas. Un grenaillage au degré de soin adapté, défini par la norme NF EN ISO 8501-1, est la base des systèmes performants.
- Le thermolaquage donne en une couche un film épais et dur. Il convient aux pièces qui entrent dans un four et aux ambiances jusqu'à moyennes en monocouche, plus agressives avec primaire ou sur galvanisation.
- La peinture liquide permet des systèmes multicouches très épais, adaptés aux ambiances sévères et aux structures trop grandes pour un four. Elle se retouche facilement sur site. La page peinture industrielle présente les systèmes courants.
Vous avez des pièces à protéger et hésitez entre plusieurs procédés ? Décrivez vos pièces, leur taille et leur environnement : les ateliers de traitement de surface vous proposeront la solution adaptée.
Choisir selon votre cas
| Situation | Solution souvent retenue | Pourquoi |
|---|---|---|
| Petite visserie, intérieur | Zingage passivé | Économique, suffisant |
| Visserie extérieure ou de haute résistance | Zinc lamellaire ou zinc-nickel | Bonne tenue, pas de fragilisation |
| Charpente, serrurerie extérieure brute | Galvanisation à chaud | Longue durée, protection de toutes les faces |
| Garde-corps, mobilier urbain colorés | Duplex galvanisation et thermolaquage | Durée et esthétique |
| Carters, châssis de machines en atelier | Thermolaquage ou peinture | Aspect, ambiance peu agressive |
| Grande structure, ouvrage d'art | Métallisation ou peinture multicouche | Taille, durabilité, entretien sur site |
| Ambiance très agressive, contact permanent avec l'eau | Système spécifique ou changement de matériau | Le revêtement seul ne suffit plus |
Parfois, la meilleure protection est de changer de matériau. Un inox, un aluminium ou un acier autopatinable peuvent coûter moins cher sur la durée qu'un acier ordinaire à repeindre régulièrement. Le guide des nuances d'inox aide à évaluer cette option.
Les erreurs fréquentes
- Oublier les zones cachées. L'intérieur d'un tube fermé, l'arrière d'une platine posée contre un mur, le dessous d'un assemblage boulonné : la corrosion y démarre sans qu'on la voie.
- Mélanger les métaux. Une vis inox dans une pièce galvanisée, en milieu humide, consomme le zinc autour d'elle. Isolez ou choisissez des matériaux compatibles.
- Peindre une galvanisation sans préparation. Le zinc neuf est lisse et réactif : la peinture n'y accroche pas sans balayage ou conversion adaptés.
- Souder après traitement. Une soudure détruit le revêtement localement. Prévoyez l'assemblage avant traitement, ou une retouche sérieuse.
- Négliger l'entretien. Même un bon système de peinture demande une inspection et des retouches régulières pour atteindre sa durée de vie.
Ce qui fait le prix d'une protection anticorrosion
Les procédés ne se facturent pas de la même façon. La galvanisation se paie généralement au poids d'acier traité, avec des suppléments pour les pièces encombrantes ou difficiles. Le zingage se paie au kilo pour le vrac ou à la pièce sur montage. Le thermolaquage et la peinture se paient plutôt à la surface ou à la pièce.
À cela s'ajoutent la préparation (grenaillage, décapage), le transport entre ateliers quand plusieurs traitements se succèdent, et les contrôles demandés. Un système duplex suppose souvent deux prestataires différents ; coordonner les deux, ou trouver un atelier qui fait les deux, simplifie la logistique.
Pour trouver le bon prestataire, parcourez l'annuaire des traitements thermiques et de surface ou consultez la fiche métier. Quand votre choix est fait, demandez vos devis de traitement anticorrosion en précisant l'ambiance de service et la durée de vie attendue.
Photos : Jan van der Wolf, Jan van der Wolf sur Pexels.