Sommaire
Peindre une pièce métallique en atelier n'a rien à voir avec repeindre un portail. En industrie, la peinture est un système : une préparation de surface, une ou plusieurs couches de natures différentes, des épaisseurs mesurées et une durabilité visée dans un environnement donné. Que vous ayez des châssis, des carters, des bâtis de machines, des pièces de tôlerie ou de la petite mécanique, voici comment commander une peinture industrielle qui tiendra.
Trois familles de procédés
La peinture liquide
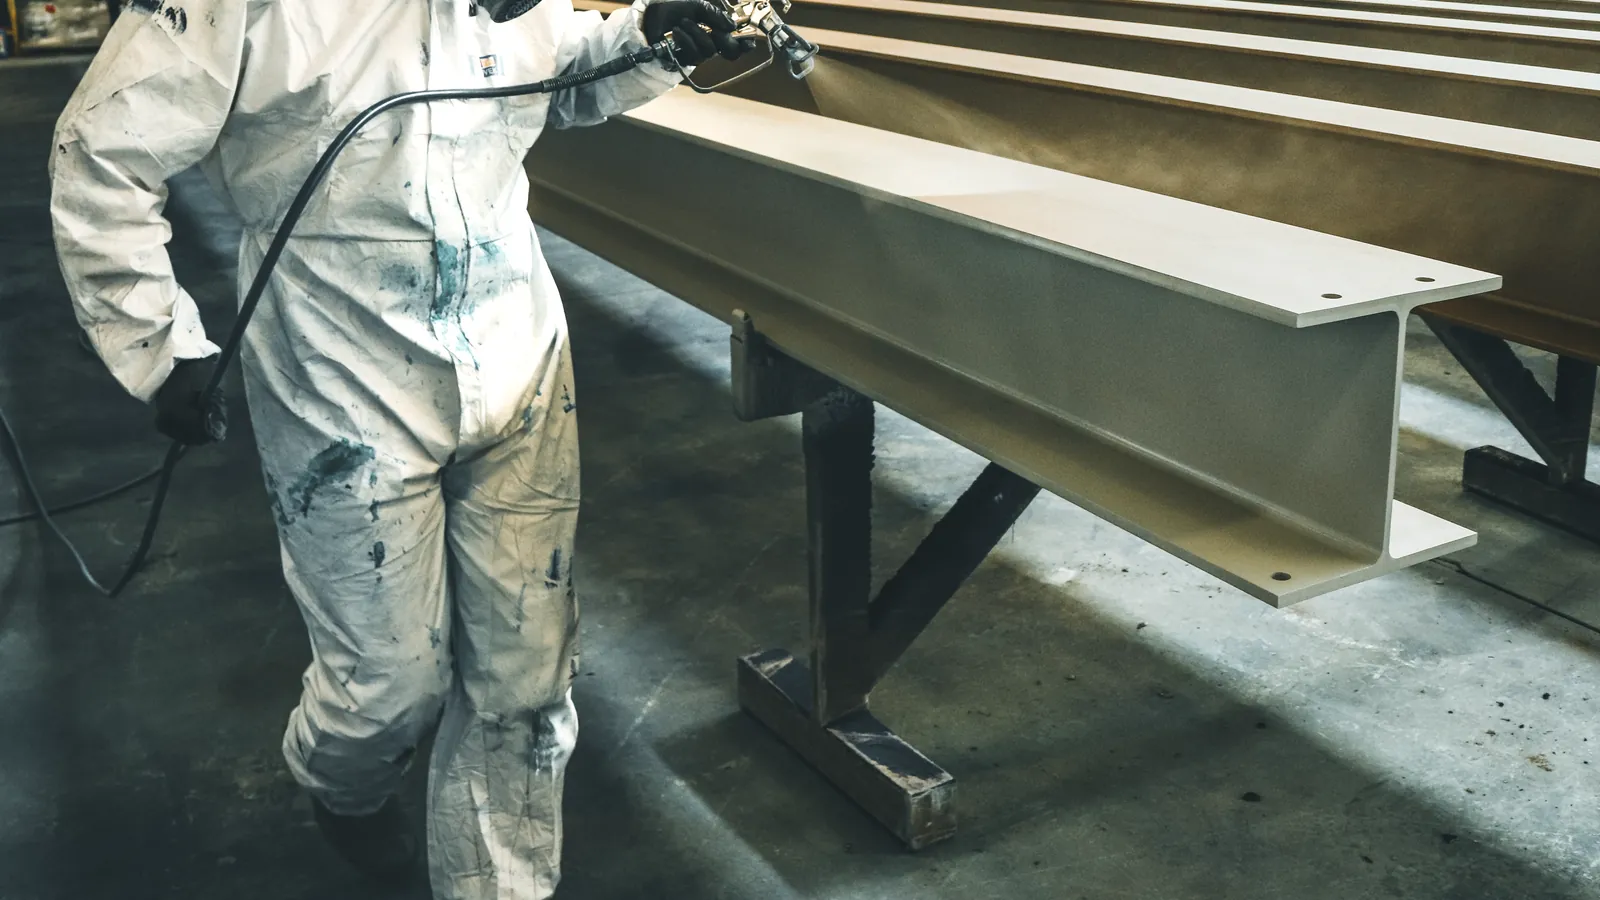
Appliquée au pistolet pneumatique, airless ou électrostatique, elle couvre tous les formats, des petites séries aux très grandes pièces. Les systèmes les plus courants associent un primaire époxy, riche en zinc ou non, une couche intermédiaire et une finition polyuréthane résistante aux UV. La peinture époxy industrielle seule est très résistante chimiquement mais farine au soleil : on la réserve à l'intérieur ou aux sous-couches. Le séchage se fait à l'air ou en étuve.
La peinture poudre
La poudre est projetée électrostatiquement puis cuite au four. Pas de solvant, une épaisseur régulière en une passe, une large palette de teintes et de textures. Elle exige que la pièce supporte la cuisson et tienne dans le four. Le procédé est détaillé dans notre guide consacré au thermolaquage.
La cataphorèse
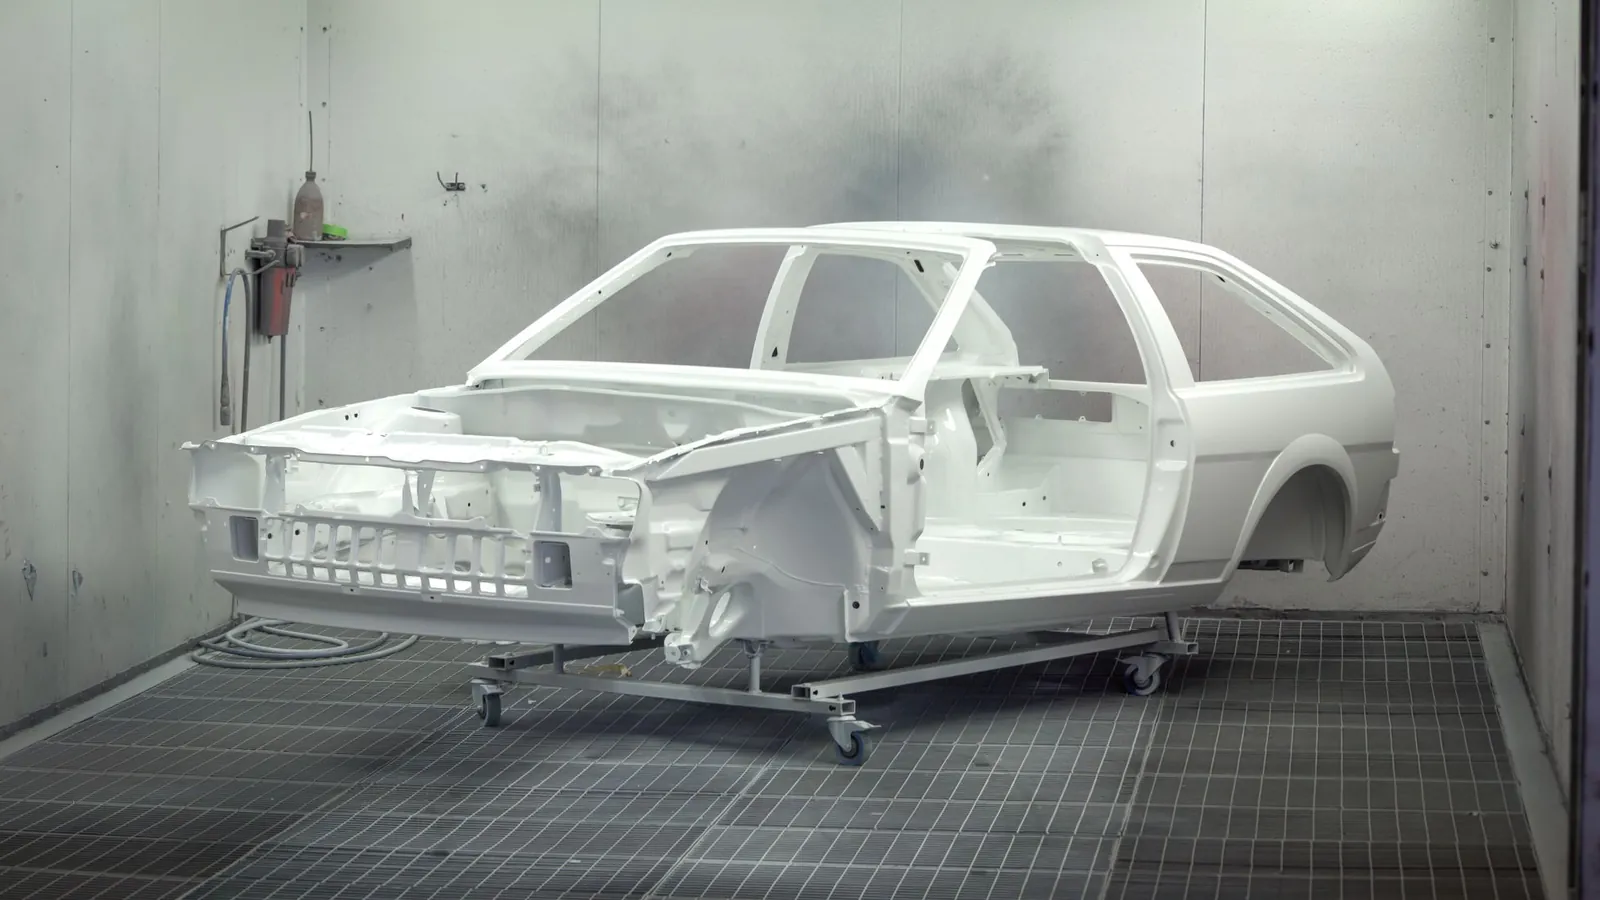
La pièce est immergée dans un bain de peinture hydrosoluble et sert d'électrode. La peinture se dépose partout où le bain pénètre, à épaisseur constante, y compris dans les corps creux et derrière les plis. Après cuisson, on obtient une couche anticorrosion fine et régulière. C'est le primaire de référence de l'automobile, des remorques, du machinisme agricole et de nombreuses pièces de tôlerie, souvent recouvert d'une poudre ou d'une laque de finition.
Choisir le système selon l'environnement
La norme ISO 12944 structure le choix des systèmes de peinture anticorrosion pour les structures en acier. Elle classe les environnements en catégories de corrosivité, de C1 (intérieur sec) à CX (offshore et industrie extrême), et définit des durabilités de L (faible) à VH (très haute). Sa partie 5 propose des systèmes types, avec nature des couches et épaisseurs. Citer une catégorie et une durabilité, par exemple C4 et durabilité haute, est la manière la plus claire de dire au peintre ce que vous attendez.
La préparation, moitié du résultat
Une peinture mal accrochée se décolle, quelle que soit sa qualité. Les préparations courantes :
- Grenaillage ou sablage au degré de soin Sa 2½ de l'ISO 8501-1, avec la rugosité adaptée au primaire.
- Phosphatation ou conversion sans phosphate, pour les pièces de tôlerie en ligne.
- Dégraissage soigné, toujours.
- Préparation spécifique des supports galvanisés, aluminium et inox, qui n'acceptent pas les primaires standards sans précaution.
À la conception, pensez aux arêtes vives à arrondir, aux soudures à meuler, aux recouvrements de tôles à fermer et aux points d'accrochage à prévoir.
Les contrôles qui comptent
- Épaisseur sèche, mesurée selon l'ISO 2808 et vérifiée selon les règles d'échantillonnage de l'ISO 19840 pour les structures.
- Adhérence par quadrillage selon l'ISO 2409, ou par traction.
- Aspect et teinte, comparés à une référence RAL ou à un échantillon validé.
- Tenue à la corrosion, sur éprouvettes en brouillard salin selon l'ISO 9227 pour la qualification du système.
Ce qui fait le coût
- La surface et la complexité : une grille ou une structure tubulaire se peint plus lentement qu'une tôle plane.
- La préparation : grenaillage, dégraissage, masquage.
- Le nombre de couches et les épaisseurs.
- La teinte : couleurs spéciales, petites quantités, changements de teinte en ligne.
- La manutention : poids, dimensions, accrochage, retournement.
- Les contrôles et la documentation.
Délais et logistique
La peinture arrive en fin de chaîne : c'est souvent elle qui encaisse les retards accumulés en amont. Quelques précautions évitent qu'elle devienne votre goulot. Réservez les créneaux d'application dès que le planning de fabrication est connu, surtout pour une teinte spéciale qui impose une commande de peinture ou de poudre. Prévoyez le temps de séchage complet avant emballage : une peinture liquide sèche au toucher bien avant d'être dure à cœur, et des pièces empilées trop tôt se marquent. Organisez le transport avec des protections adaptées : cornières, intercalaires, palettes dédiées. Enfin, pour les flux réguliers, un contrat cadre avec le peintre garantit une capacité réservée chaque semaine.
Préparer votre consultation
- Les plans ou photos, avec dimensions et poids des pièces.
- Le support : acier noir, galvanisé, aluminium, inox.
- L'environnement d'usage et la durabilité visée, ou le système imposé par votre client.
- Les teintes et l'aspect : brillant, satiné, texturé.
- Les zones à masquer : alésages, portées, filetages, zones de mise à la masse.
- Les quantités, la cadence et le délai.
Vous pouvez ensuite demander un devis de peinture industrielle aux applicateurs qui disposent du procédé adapté à vos pièces.
Pour les pièces qui seront assemblées après peinture, précisez les zones de contact électrique et les épaisseurs maximales admissibles dans les ajustements : une couche de poudre de plus de cent micromètres suffit à bloquer un emmanchement prévu à la cote.
Choisir l'applicateur
Vérifiez la taille de la cabine et du four, la présence d'une grenailleuse, d'une ligne de cataphorèse ou de prétraitement, et la qualification des peintres. La certification ISO 9001 garantit un suivi des lots. Comparez les ateliers dans la liste des traitements thermiques et de surface. Pour une structure extérieure très exposée, associez la peinture à la galvanisation à chaud : c'est le système duplex.
Photos : Mat Sheard, Vladan Rajkovic sur Pexels.