Sommaire
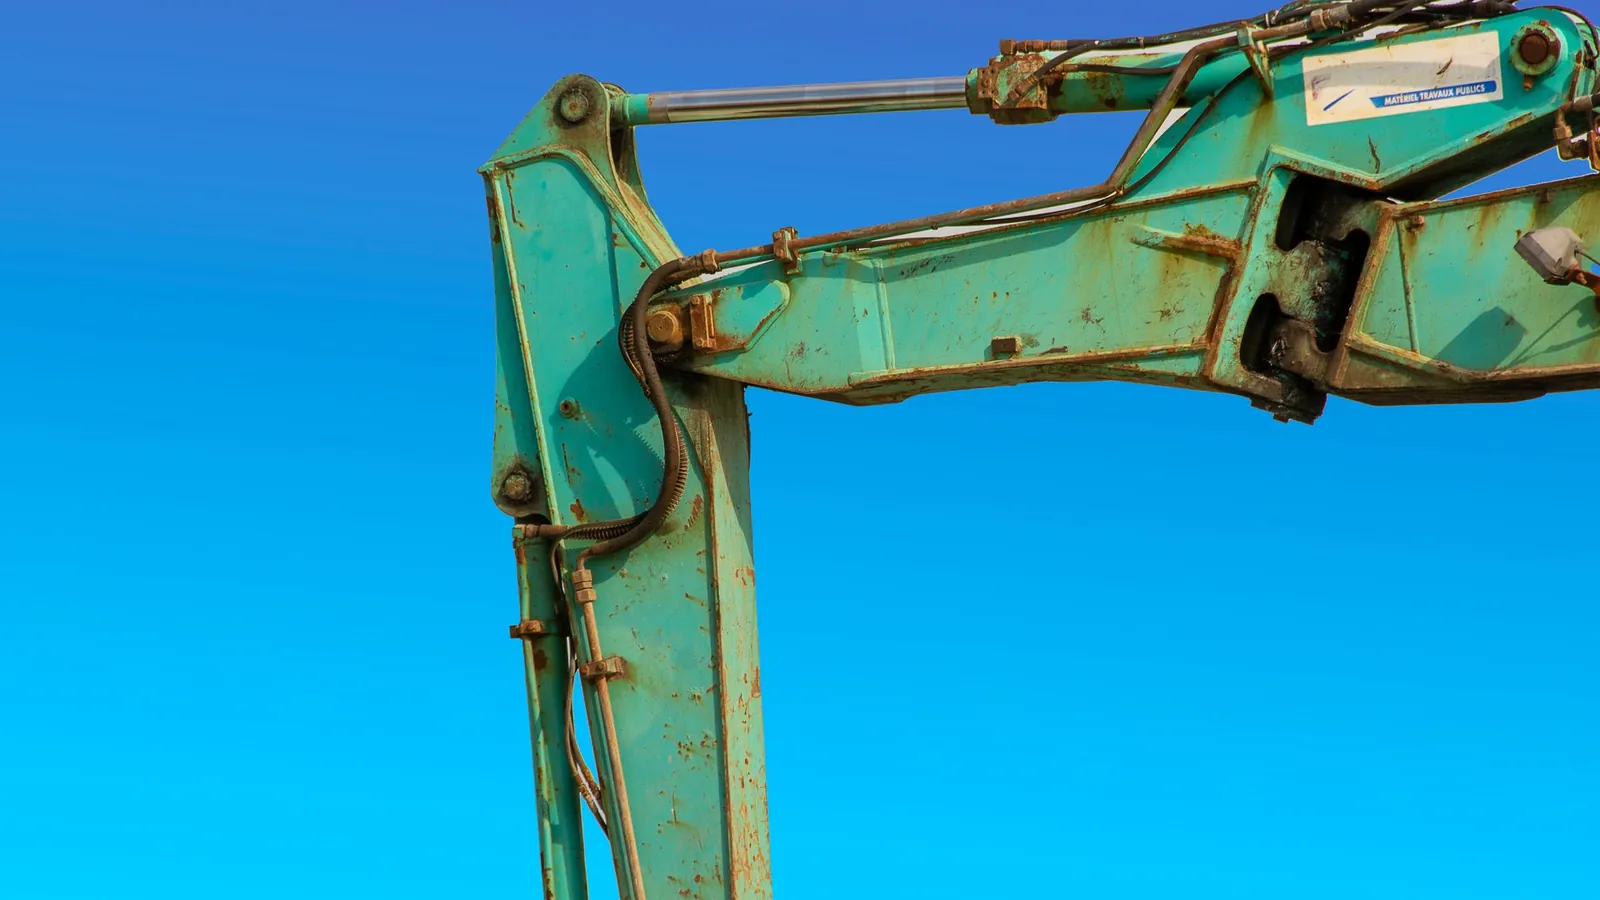
Le chromage dur est un dépôt électrolytique de chrome, épais et très dur, appliqué directement sur des pièces en acier. Il résiste à l'usure, au grippage et à la corrosion, avec un faible coefficient de frottement. On le trouve sur les tiges de vérins hydrauliques, les axes, les rouleaux d'imprimerie et de laminoir, les arbres, les moules, les fourreaux d'amortisseurs. C'est aussi un procédé de réparation : le rechromage redonne leur cote à des pièces usées.
Ce que permet le chromage industriel
Les dépôts de chrome dur atteignent en général une dureté de l'ordre de 800 à 1 000 HV, bien au-dessus de la plupart des aciers traités. Les épaisseurs courantes vont de quelques micromètres pour un chromage mince anti-usure jusqu'à plusieurs dixièmes de millimètre pour le rechargement. La norme de référence pour les dépôts techniques est l'ISO 6158, qui précise notamment la désignation, les épaisseurs et les contrôles.
Le dépôt se forme lentement et de façon inégale : il s'accumule sur les arêtes et les zones saillantes, et pénètre mal dans les alésages profonds. C'est pourquoi les pièces chromées sont presque toujours rectifiées après dépôt, puis éventuellement superfinies ou polies. On commande donc une épaisseur de dépôt supérieure à l'épaisseur finale.
Le rechromage, une réparation économique
Une tige de vérin rayée, un axe usé au droit d'un palier, un rouleau marqué : plutôt que de refaire la pièce, on peut la remettre à neuf. La séquence habituelle :
- Contrôle de la pièce, mesure de l'usure, vérification de la rectitude.
- Déchromage de l'ancien dépôt.
- Rectification pour supprimer les rayures et retrouver une surface saine.
- Chromage en surépaisseur.
- Rectification et polissage à la cote d'origine.
- Contrôle dimensionnel et de rugosité.
Le rechromage est d'autant plus intéressant que la pièce est longue, usinée avec précision ou difficile à approvisionner.
La fragilisation par l'hydrogène
Le dépôt électrolytique introduit de l'hydrogène dans l'acier. Sur les aciers à haute résistance, cet hydrogène peut provoquer des ruptures différées. Pour les pièces concernées, le sous-traitant réalise un dégazage au four après chromage, quelques heures autour de 200 °C, dans un délai court après le dépôt. Les conditions de ce traitement sont décrites dans l'ISO 9588. Indiquez la résistance ou la dureté de votre acier pour que l'atelier applique le bon traitement.
REACH et alternatives au chrome dur
Les bains de chromage dur classiques utilisent du chrome hexavalent, dont l'emploi est soumis à autorisation au titre du règlement REACH. Les ateliers qui continuent à chromer doivent respecter des conditions d'exposition et de rejets strictes. Cette situation pousse à étudier des alternatives :
- La projection thermique HVOF de carbures, très résistante à l'usure, utilisée sur les tiges et les trains d'atterrissage.
- Le nickelage chimique, durci par traitement thermique, uniforme sur les formes complexes. Voir notre page sur le nickelage chimique.
- Le rechargement laser, qui dépose une couche métallurgiquement liée, utile en réparation.
- La nitruration ou la nitrocarburation, quand un durcissement superficiel suffit : voir la nitruration des aciers.
- Le chrome trivalent pour usages techniques, encore en développement selon les applications.
Aucune ne remplace le chrome dur partout. Le choix dépend du frottement, de la corrosion, du coût et de la possibilité de réparer la pièce plus tard.
Les ateliers de chromage dur travaillent souvent en flux tendu sur des pièces de maintenance. Si votre machine est à l'arrêt, dites-le : beaucoup proposent un traitement prioritaire, à un tarif adapté, pour sortir une tige ou un axe en quelques jours.
Ce qui fait le prix
- Les dimensions de la pièce, surtout la longueur, qui dicte la cuve et la rectifieuse nécessaires.
- L'épaisseur de dépôt, liée au temps de bain.
- La rectification et le polissage après chromage.
- Le dégazage pour les aciers sensibles.
- Le masquage des zones à épargner.
- La remise en état pour un rechromage : déchromage, rectification préalable, redressage.
Ce que l'on contrôle à la livraison
Une pièce chromée et rectifiée se vérifie sur quelques points simples. Le diamètre et la cylindricité, au micromètre ou sur banc, selon la tolérance du plan. La rugosité, mesurée au rugosimètre : une tige de vérin demande une surface très fine pour ne pas user les joints. L'épaisseur de chrome restante après rectification, mesurée par courants de Foucault ou par méthode magnétique selon le support. L'aspect enfin : piqûres, zones mates, décollements ou brûlures aux extrémités sont des motifs de refus. Pour les pièces critiques, demandez un rapport de contrôle par pièce et, pour les aciers sensibles, l'enregistrement du dégazage.
Ce qu'il faut préciser dans la demande
- Le plan ou les dimensions, avec la zone à chromer et la cote finale après rectification.
- L'épaisseur de chrome visée et la rugosité finale.
- La nuance et la dureté de l'acier de base.
- Pour une réparation, des photos de la pièce et la mesure de l'usure.
- Les quantités et le délai, souvent critique pour une machine à l'arrêt.
Avec ces données, faites chiffrer votre chromage dur par des ateliers équipés en cuves longues et en rectification.
Choisir l'atelier
Privilégiez un atelier qui intègre la rectification cylindrique : vous évitez les transports et les responsabilités partagées. Vérifiez la longueur maximale chromable, la capacité de dégazage, la situation au regard de REACH et la certification ISO 9001. Comparez les spécialistes dans la liste des entreprises de traitement de surface.
Photos : Jan van der Wolf sur Pexels.