Sommaire
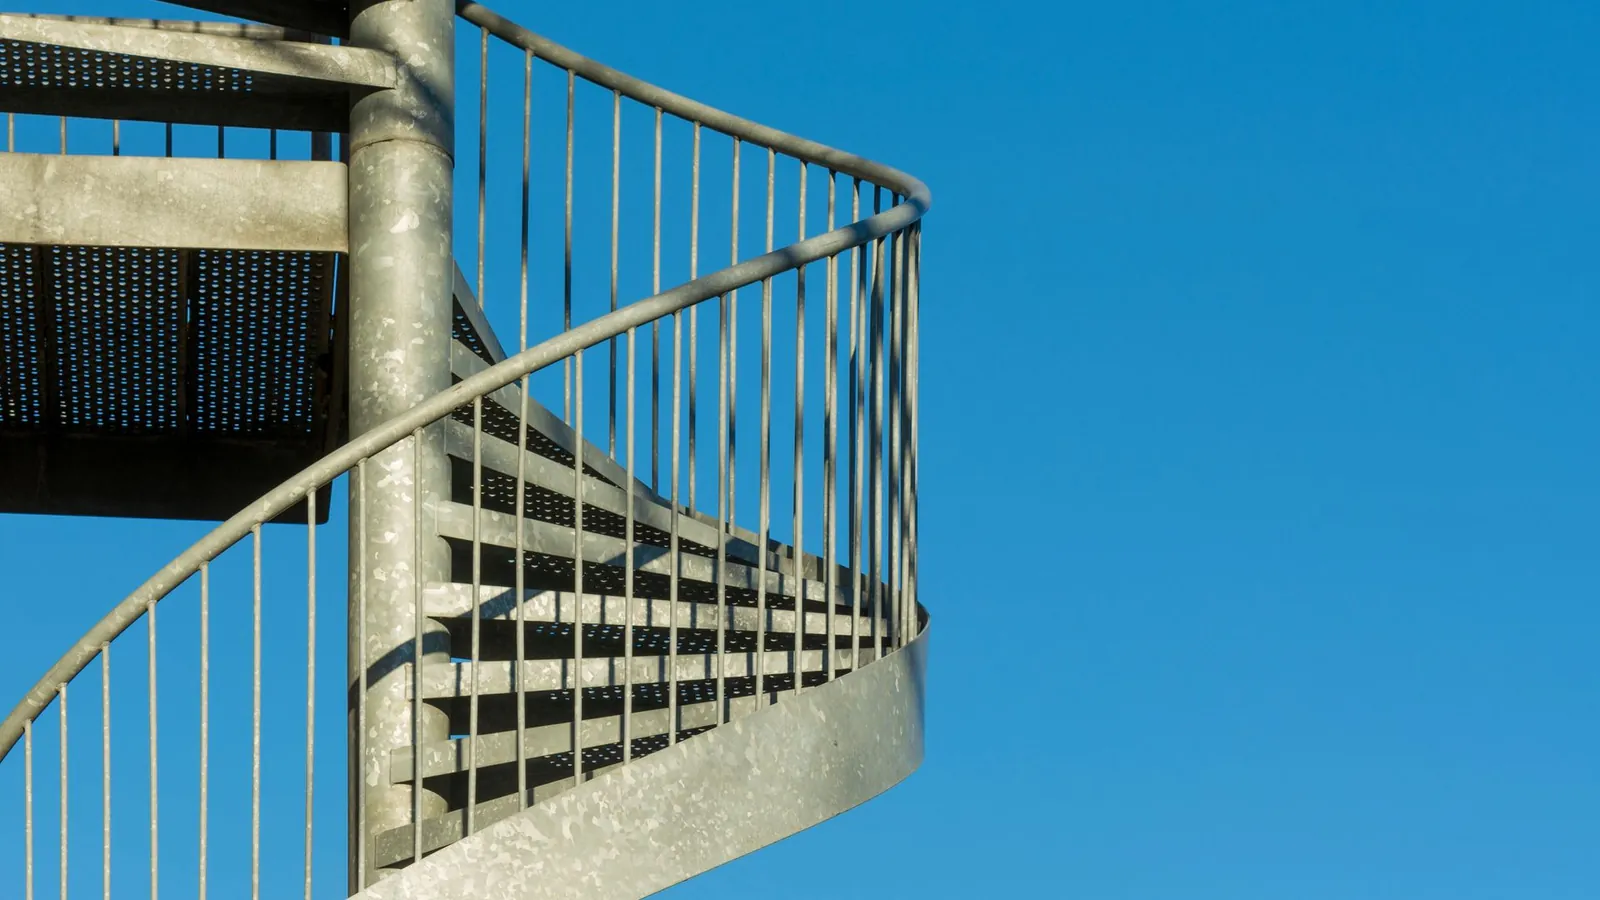
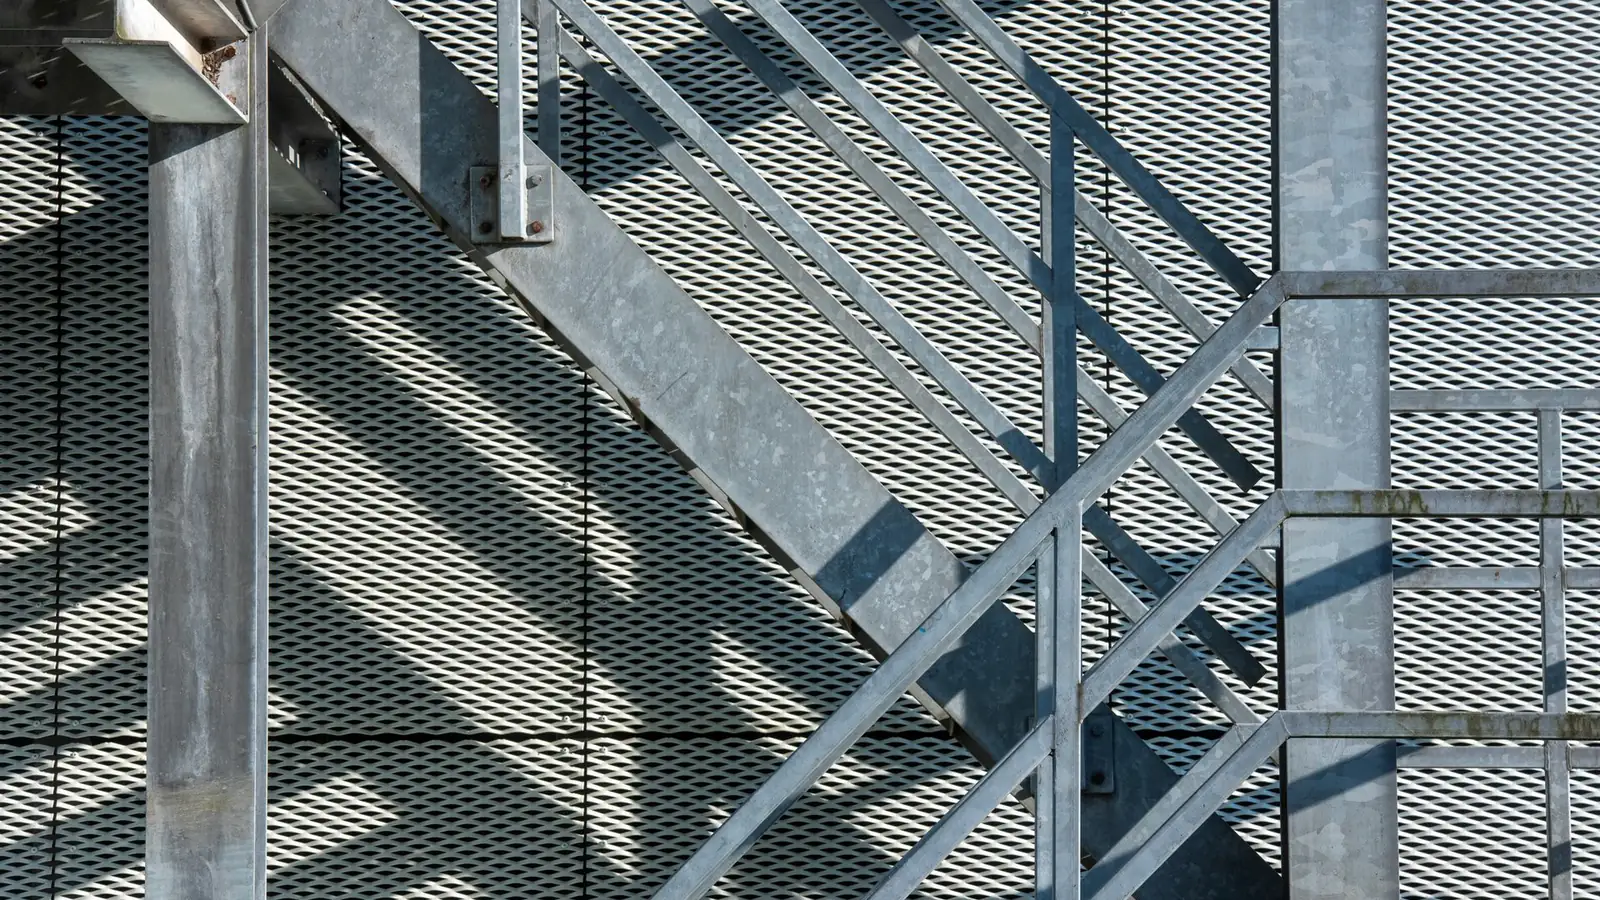
La galvanisation à chaud protège l'acier en le plongeant dans un bain de zinc fondu. Le zinc ne se contente pas de recouvrir la pièce : il forme avec le fer des couches d'alliage soudées à l'acier, puis une couche de zinc pur en surface. Le résultat est un revêtement épais, résistant aux chocs et protecteur jusque dans les angles et l'intérieur des tubes. C'est la protection de référence des charpentes, garde-corps, mâts, caillebotis, remorques, structures agricoles et ouvrages extérieurs.
Le parcours d'une pièce chez le galvaniseur
Une pièce suit toujours la même succession de bains :
- Dégraissage pour retirer huiles et graisses de fabrication.
- Décapage à l'acide pour enlever la rouille et la calamine.
- Rinçage, puis fluxage dans une solution qui protège l'acier propre et favorise la réaction avec le zinc.
- Séchage.
- Immersion dans le zinc fondu, autour de 450 °C, pendant quelques minutes.
- Refroidissement à l'air ou dans l'eau, puis parachèvement : élimination des coulures et des pointes.
Pour la visserie et les petites pièces, le galvaniseur centrifuge les paniers à la sortie du bain pour éliminer le zinc en excès et préserver les filetages.
Ce que dit la norme
La galvanisation à chaud de pièces fabriquées en acier est encadrée par la NF EN ISO 1461. Elle fixe les épaisseurs minimales de revêtement, locales et moyennes, en fonction de l'épaisseur de l'acier, ainsi que l'aspect accepté, les retouches admises et les méthodes de mesure. La NF EN ISO 14713 donne les règles de conception des pièces (partie 2) et la durabilité attendue selon l'environnement (partie 1). Les éléments de fixation relèvent de la NF EN ISO 10684.
La durée de protection dépend de la corrosivité du site, classée de C1 à CX par l'ISO 9223. Un même revêtement durera beaucoup plus longtemps en intérieur sec qu'en bord de mer ou en atmosphère industrielle.
Concevoir une pièce galvanisable
La plupart des refus et des défauts viennent de la conception :
- Évents et trous de vidange sur tous les corps creux, tubes, caissons et profils fermés, aux deux extrémités, placés pour que le zinc s'écoule et que l'air sorte.
- Pas de volumes fermés par soudure continue sans orifice.
- Recouvrements de tôles limités, ou soudés tout autour avec un évent, pour éviter que l'acide ne s'y loge.
- Épaisseurs homogènes dans un même assemblage, pour limiter les déformations au trempage.
- Points d'accrochage prévus pour suspendre la pièce.
- Taraudages prévus pour être repassés après galvanisation, ou protégés.
Les tôles minces de grande surface peuvent gondoler sous l'effet de la chaleur. Un raidisseur ou un pliage bien placé règle souvent le problème.
L'acier compte aussi
La teneur en silicium et en phosphore de l'acier conditionne la réaction avec le zinc. Certains aciers, dits réactifs, donnent des couches très épaisses, grises et plus fragiles : c'est l'effet Sandelin. Le revêtement protège toujours, mais l'aspect est moins régulier. Pour un ouvrage visible, demandez à votre fournisseur d'acier une nuance adaptée à la galvanisation et signalez l'exigence d'aspect au galvaniseur.
Un dernier point de conception : les marquages. Les peintures, feutres et étiquettes adhésives ne partent pas au décapage et laissent des manques de zinc. Utilisez des étiquettes métalliques fixées par fil, ou un marquage par frappe.
Les facteurs de prix
La galvanisation se facture en général au poids de la pièce noire, avec des minima de commande. Le prix varie selon :
- la catégorie de pièces : charpente lourde, serrurerie légère, visserie centrifugée ;
- la manutention : accrochage, pièces encombrantes ou fragiles, double trempe ;
- l'état de surface à l'arrivée : peinture, calamine épaisse, résidus de soudure ou de marquage à éliminer ;
- les exigences d'aspect ou de préparation pour peinture ;
- le transport jusqu'à l'usine et retour.
Préparer votre commande
- Un plan ou une photo de chaque pièce, avec ses dimensions hors tout et son poids.
- Les quantités et le calendrier : un lot unique ou des flux réguliers.
- L'usage et l'environnement, pour la norme et la durabilité visée.
- La finition : brut de galvanisation, préparation pour duplex, ébavurage soigné.
- Les zones à épargner ou les filetages à protéger.
Envoyez ensuite votre demande de devis de galvanisation : les galvaniseurs pourront vérifier la faisabilité dans leurs bains et proposer un transport groupé.
Contrôler les pièces à leur retour
À la réception, trois vérifications suffisent dans la plupart des cas. D'abord l'épaisseur, mesurée avec une jauge magnétique en plusieurs points de chaque pièce de référence, à comparer aux valeurs de l'ISO 1461. Ensuite l'aspect : les zones grises ou mates ne sont pas un défaut en soi, mais les manques de zinc, les cloques et les inclusions de cendres en sont. Enfin les fonctions : taraudages, alésages et surfaces d'assemblage doivent être utilisables. La norme admet les retouches de petites zones non revêtues, avec une limite de surface et une épaisseur de retouche définies. Une pièce qui dépasse ces limites doit être regalvanisée.
Trouver une entreprise de galvanisation
Les usines de galvanisation sont réparties sur le territoire, et le transport pèse dans le coût final : un galvaniseur proche de votre atelier de fabrication est souvent le meilleur choix. Vérifiez les dimensions du bain, la capacité de centrifugation pour la petite visserie et la certification ISO 9001.
Retrouvez les galvaniseurs dans la liste des ateliers de traitements thermiques et de surface et l'ensemble des procédés anticorrosion sur la fiche métier traitement de surface. Pour les petites pièces filetées, le zingage électrolytique est souvent mieux adapté.
Photos : Jan van der Wolf, Jan van der Wolf sur Pexels.