Sommaire
Un robot seul ne fait rien. Pour souder, palettiser, charger une machine-outil ou assembler, il lui faut un outil adapté, des pièces présentées de façon répétable, une sécurité conforme, un programme et une intégration avec le reste de l'atelier. C'est le travail de l'intégrateur robot. En robotique industrielle, le choix de ce partenaire compte davantage que celui de la marque du bras.
Les applications les plus courantes
- Soudage à l'arc de pièces mécano-soudées, avec positionneurs et suivi de joint.
- Chargement et déchargement de machines-outils, tours, centres d'usinage, presses, avec magasins de pièces.
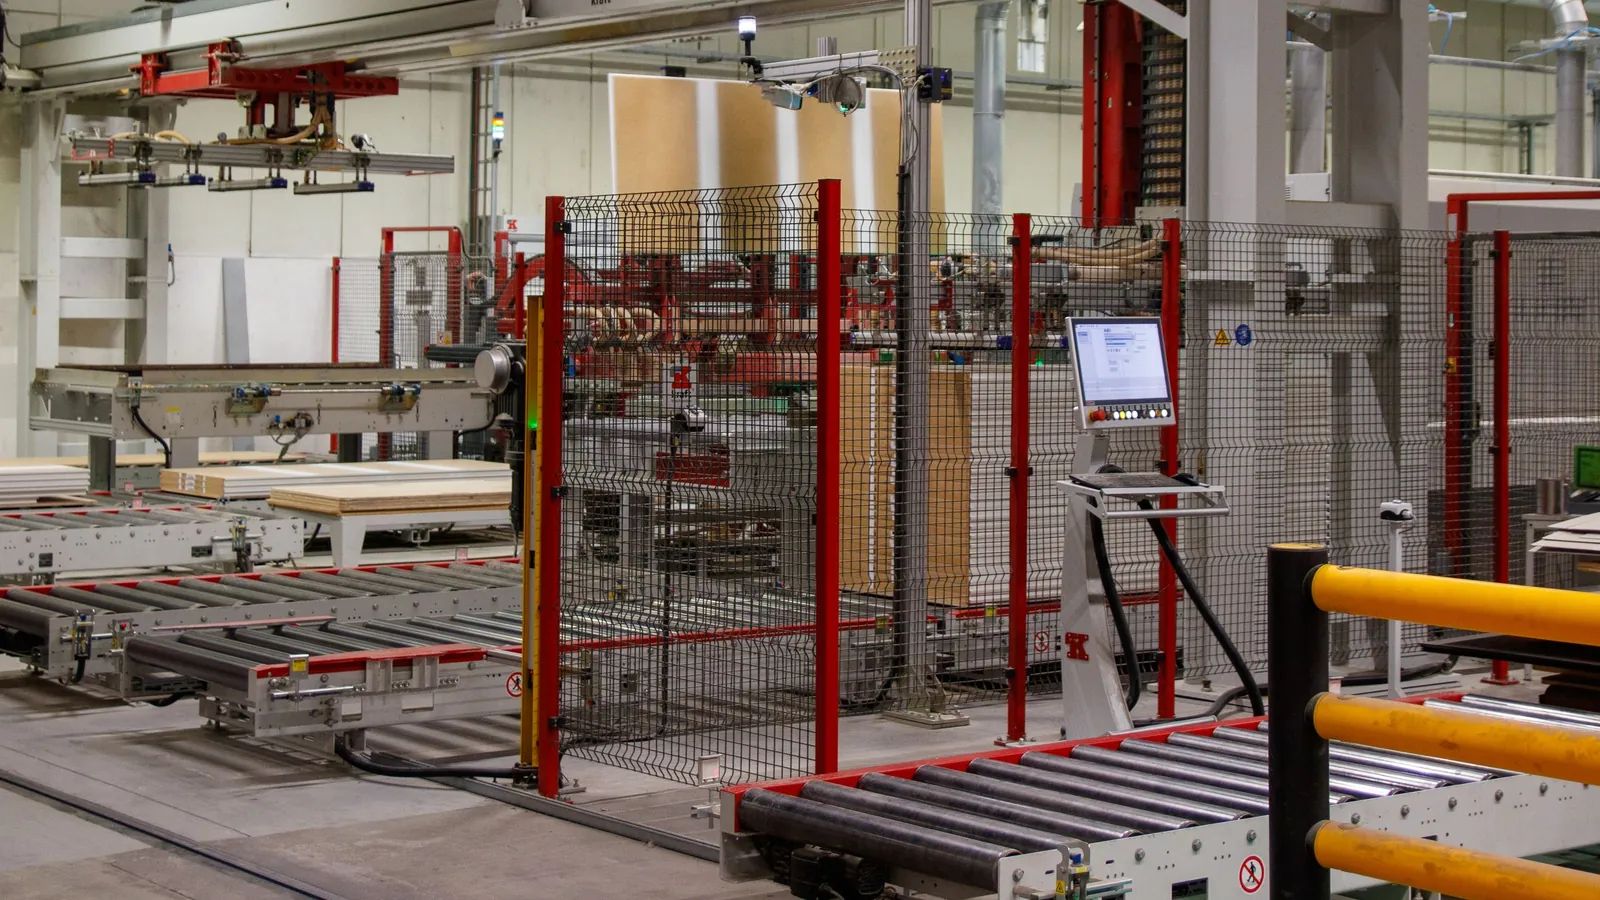
- Palettisation et dépalettisation en fin de ligne de conditionnement.
- Manutention et prise-dépose entre convoyeurs, avec ou sans vision.
- Assemblage, vissage, collage, dépose de joints.
- Ébavurage, ponçage, polissage, souvent avec contrôle d'effort.
- Peinture et projection en cabine.
Chaque application a ses spécialistes. Un intégrateur reconnu en palettisation n'est pas forcément le meilleur pour une cellule de soudage de précision.
Ce que comprend une cellule robotisée
Une cellule robotisée réunit :
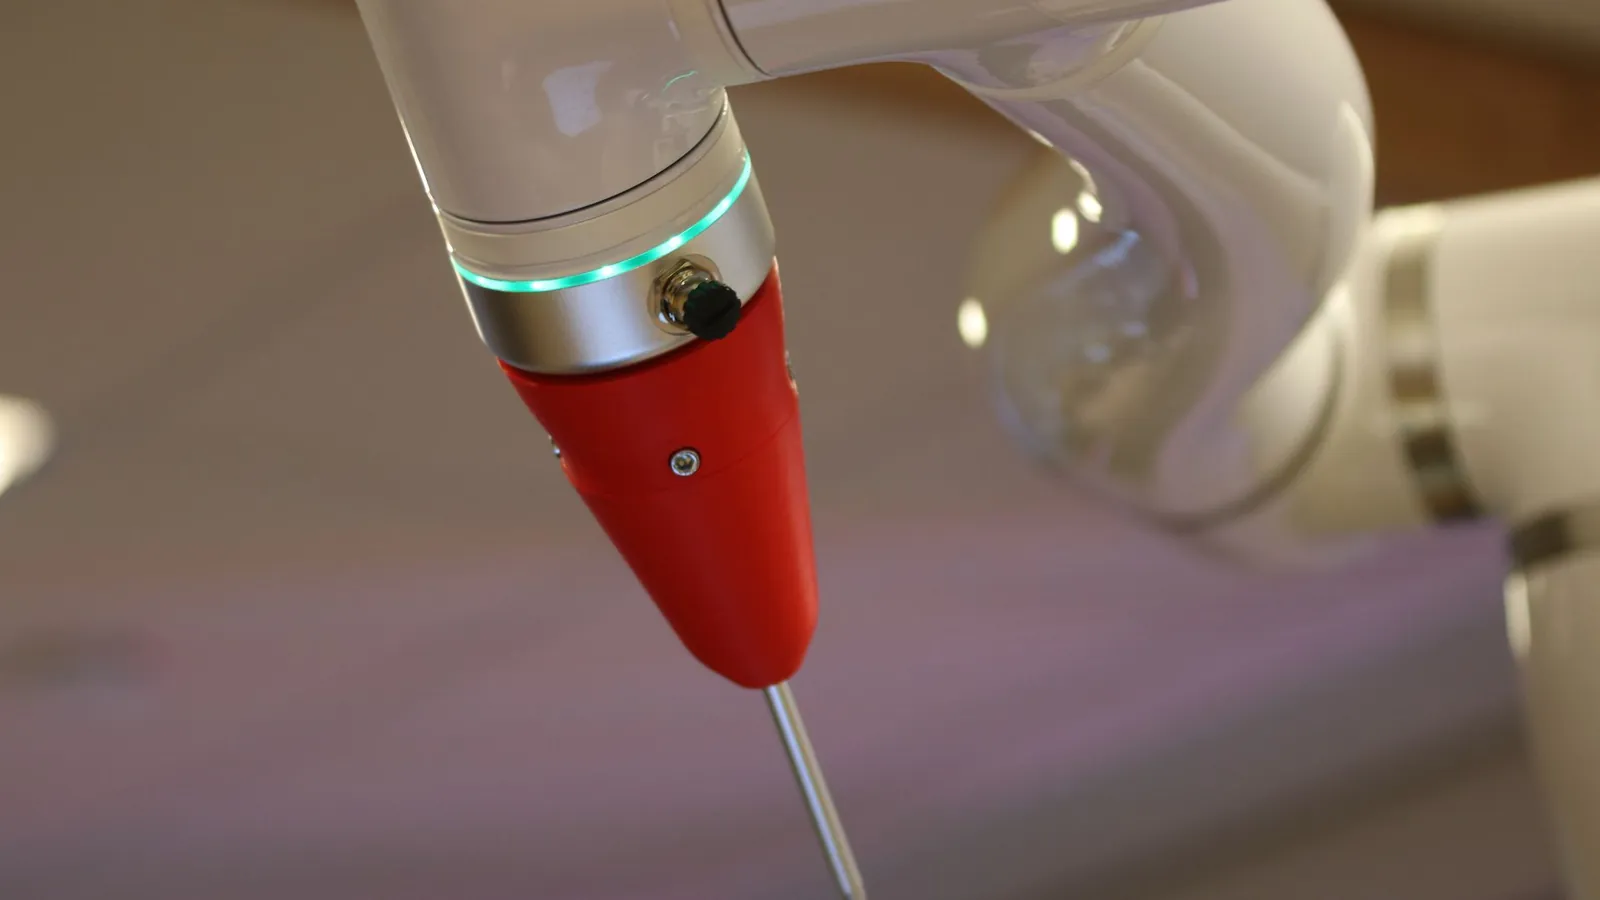
- le robot et son armoire de commande ;
- le préhenseur ou l'outil : pince, ventouses, torche, broche, souvent conçu sur mesure ;
- l'alimentation en pièces : convoyeurs, tables tournantes, tiroirs, bols vibrants, vision 2D ou 3D ;
- la sécurité : protections périphériques, portes verrouillées, barrières immatérielles, scrutateurs laser ;
- l'automatisme de la cellule et son dialogue avec les machines voisines ;
- les postes opérateurs pour le chargement, le réglage et la maintenance.
Préparer la consultation
La qualité des offres dépend de ce que vous fournissez :
- Les pièces : plans ou modèles 3D, matières, masses, variantes, état de surface, tolérances qui influent sur la prise.
- La cadence : temps de cycle visé, nombre de pièces par poste, taux d'engagement.
- Les flux : comment les pièces arrivent et repartent, conditionnements, stockage tampon.
- L'environnement : place disponible, hauteur sous plafond, alimentation électrique et pneumatique, atmosphère.
- Les changements de série : nombre de références et fréquence.
- Les contraintes de l'usine : marques de robots ou d'automates imposées, standards de sécurité, règles d'intervention.
Une vidéo du poste actuel et des échantillons de pièces sont précieux. Beaucoup d'intégrateurs réalisent une étude de faisabilité, avec simulation du cycle, avant de s'engager sur une cadence.
Sécurité et conformité
Les robots industriels relèvent de l'ISO 10218-1 pour le robot lui-même et de l'ISO 10218-2 pour son intégration dans une cellule. Les applications collaboratives s'appuient en outre sur l'ISO/TS 15066, qui donne notamment des valeurs limites de pression et de force au contact. La cellule est une machine, ou un ensemble de machines, soumise à la réglementation machines européenne, avec analyse de risques, dossier technique et déclaration de conformité.
Pensez enfin à la place : une cellule robotisée occupe souvent plus de surface au sol que le poste manuel qu'elle remplace, à cause des protections, des zones de chargement et des accès de maintenance. Une implantation validée sur plan évite des surprises au moment de l'installation.
Ce qui fait le coût d'un projet
- Le préhenseur et les outillages spécifiques, souvent conçus et fabriqués pour l'application.
- La présentation des pièces : une vision 3D en vrac coûte bien plus qu'un plateau indexé.
- La sécurité et l'aménagement de la cellule.
- L'étude, la simulation et la programmation.
- La mise en service sur site, la formation et l'accompagnement en production.
- Le robot et sa commande, dont la taille dépend de la charge et de la portée.
Le déroulement d'un projet de cellule
- Étude de faisabilité : essais de préhension sur vos pièces, simulation du cycle, implantation.
- Offre détaillée et spécification validée ensemble : cadence garantie, conditions d'essai, livrables.
- Conception mécanique, électrique et sécurité ; revue de conception avec vos équipes production et maintenance.
- Fabrication et montage de la cellule chez l'intégrateur, programmation.
- Essais de réception en usine avec vos pièces réelles, en volume suffisant pour mesurer la cadence et le taux de réussite.
- Transfert, installation et mise en service sur votre site, puis montée en cadence accompagnée.
- Réception définitive après une période de production représentative.
Insistez sur l'étape 5. Une cellule qui fonctionne avec dix pièces choisies peut buter sur la variabilité réelle de votre production : bavures, tolérances de brut, pièces légèrement grasses. Fournissez des pièces représentatives, y compris les moins bonnes.
Mesurer la rentabilité
Le calcul compare l'investissement avec les gains attendus : heures de travail pénible supprimées, cadence et régularité accrues, qualité plus constante, production en horaires décalés. Pensez aussi aux coûts que l'on oublie : maintenance, temps d'arrêt pour changement de série, formation des régleurs, pièces de rechange. Un intégrateur sérieux vous aide à établir ce calcul avec des hypothèses réalistes.
Méfiez-vous des promesses de cadence formulées sans essai sur vos pièces.
Choisir l'intégrateur
Demandez des visites de cellules réalisées dans des applications proches, la composition du bureau d'études mécanique et automatisme, l'organisation du service après-vente et la disponibilité pour la mise en service. Vérifiez qui conçoit et fabrique les préhenseurs et les bâtis : en interne ou par des partenaires. Une certification ISO 9001 est un repère utile.
Les intégrateurs figurent dans la liste des entreprises d'équipement et de machines spéciales, dont la fiche métier détaille les savoir-faire. Pour lancer la consultation, décrivez votre projet de robotisation. Si votre besoin porte d'abord sur la commande d'une machine ou d'une ligne, consultez notre page sur l'automatisme industriel.
Photos : Freek Wolsink, Freek Wolsink sur Pexels.