Sommaire
Commencer par la forme de la pièce
La question « où faire fabriquer ma pièce en métal ? » a rarement une seule réponse. Tout dépend de sa forme, de sa taille, de sa matière et de la quantité. Avant de chercher un atelier, regardez votre pièce et posez-vous une question simple : comment pourrait-elle être obtenue ?
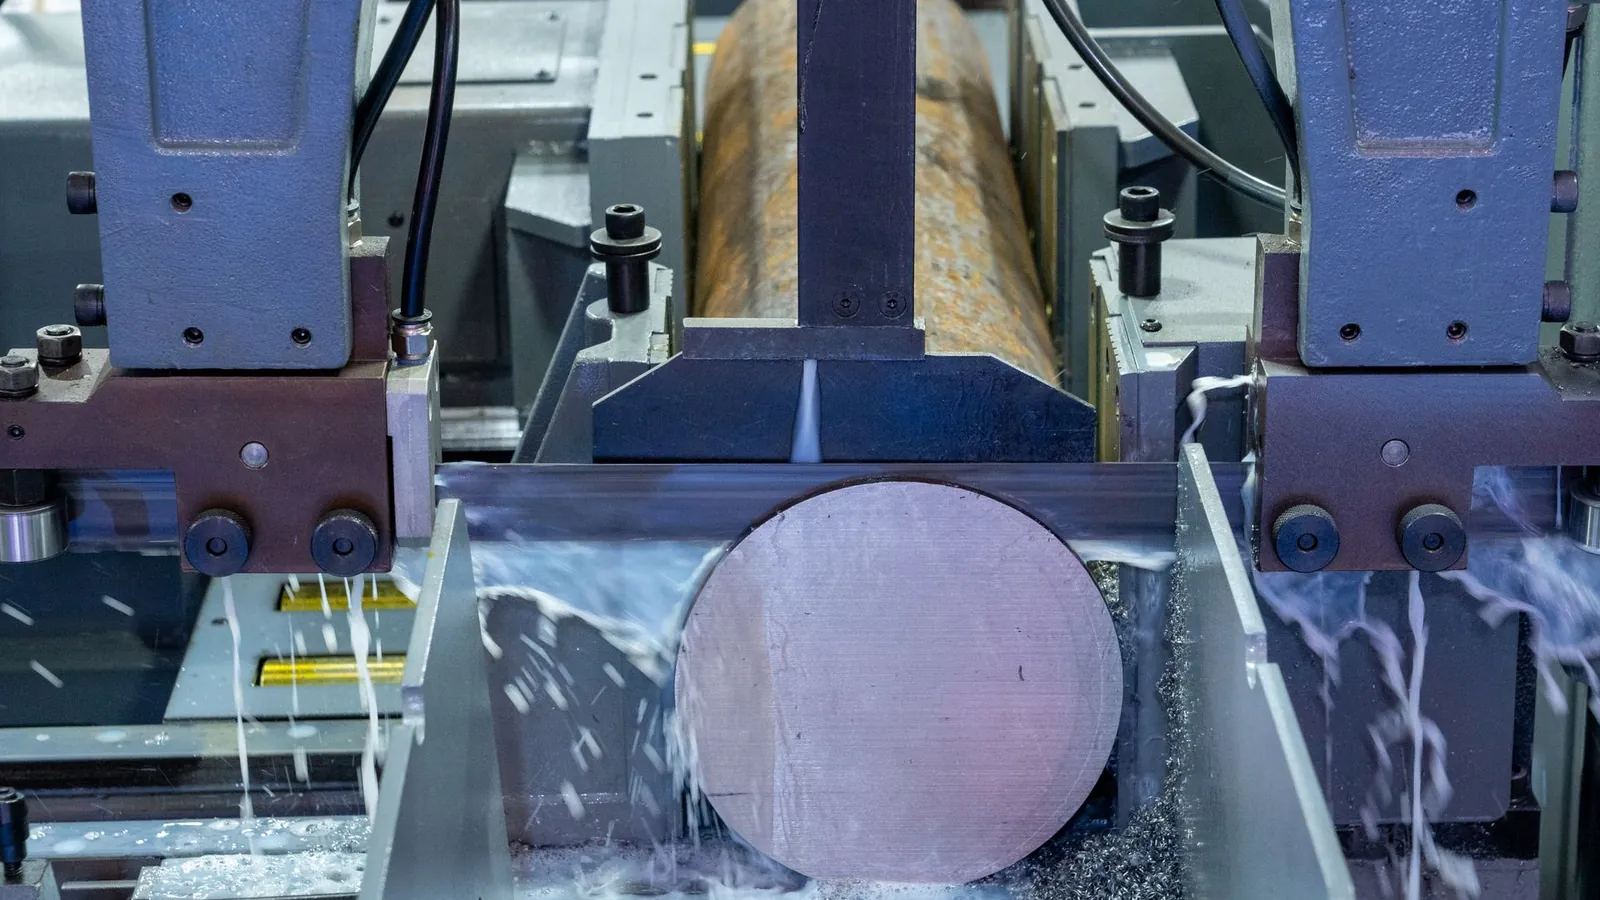
- Elle est massive, avec des alésages, des filetages, des portées précises : c'est une pièce usinée, tirée d'un bloc ou d'une barre.
- Elle est fine, faite de faces planes pliées : c'est une pièce de tôlerie, découpée puis pliée, parfois soudée.
- Elle est volumineuse et creuse, aux formes arrondies : elle sort probablement d'un moule de fonderie.
- Elle doit encaisser des efforts répétés, des chocs : une pièce forgée, reprise en usinage, est souvent la meilleure solution.
- C'est un ensemble de grande taille, en profilés et tôles soudés : c'est de la chaudronnerie ou de la mécano-soudure.
Cette première orientation vous fait gagner un temps précieux. Elle évite d'envoyer un plan de châssis soudé à un décolleteur, ou une bague de précision à un serrurier.
Les grandes familles d'ateliers
L'usinage
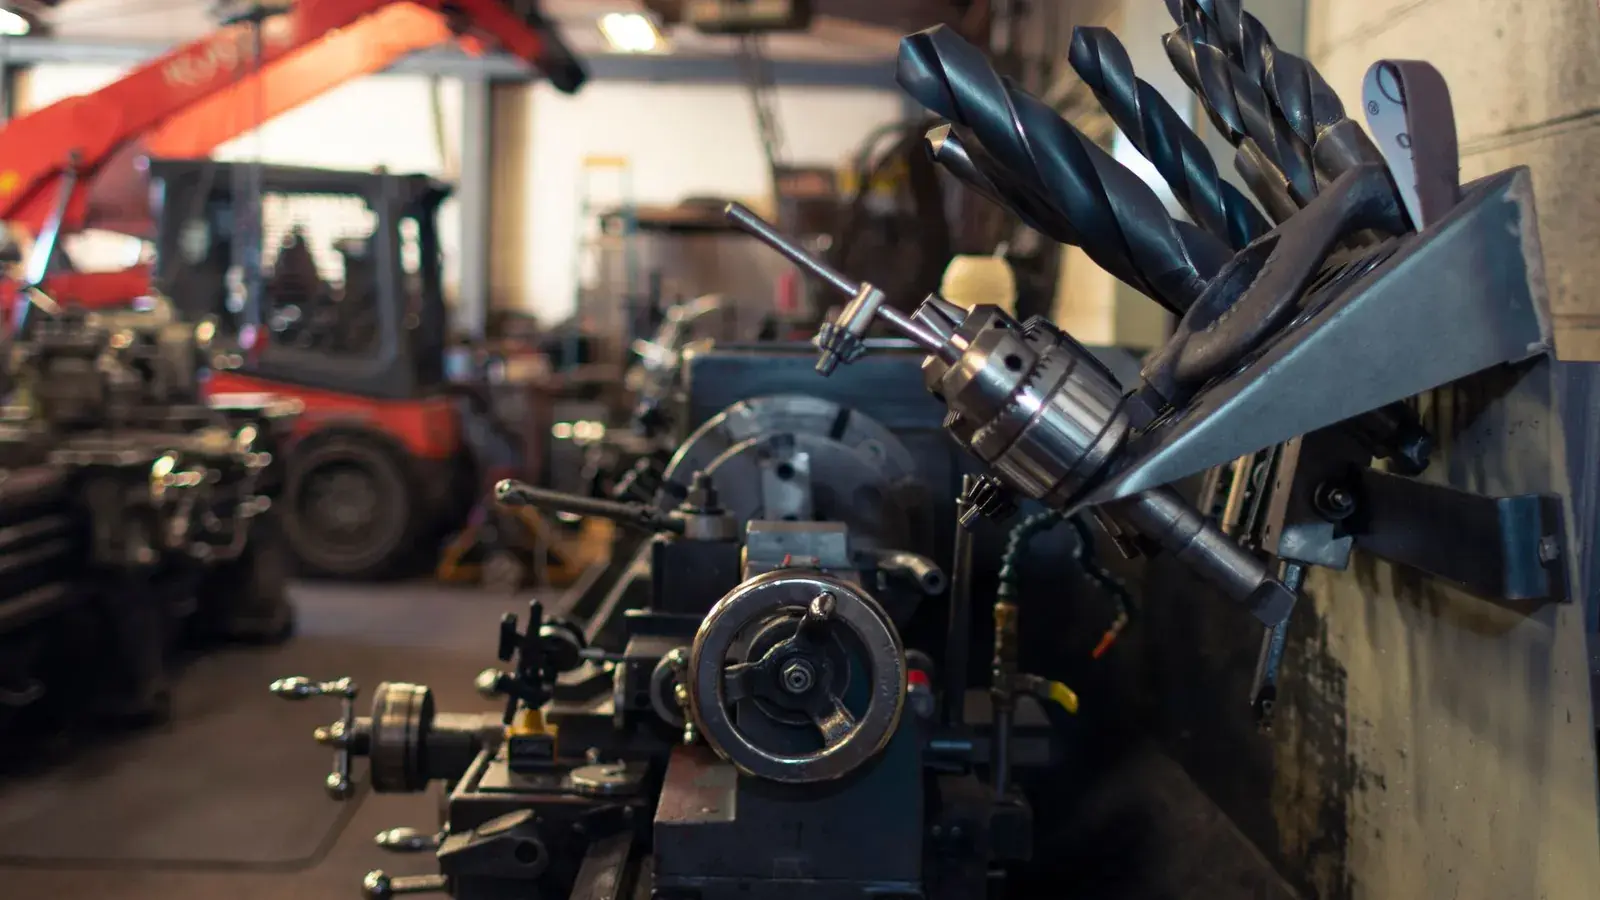
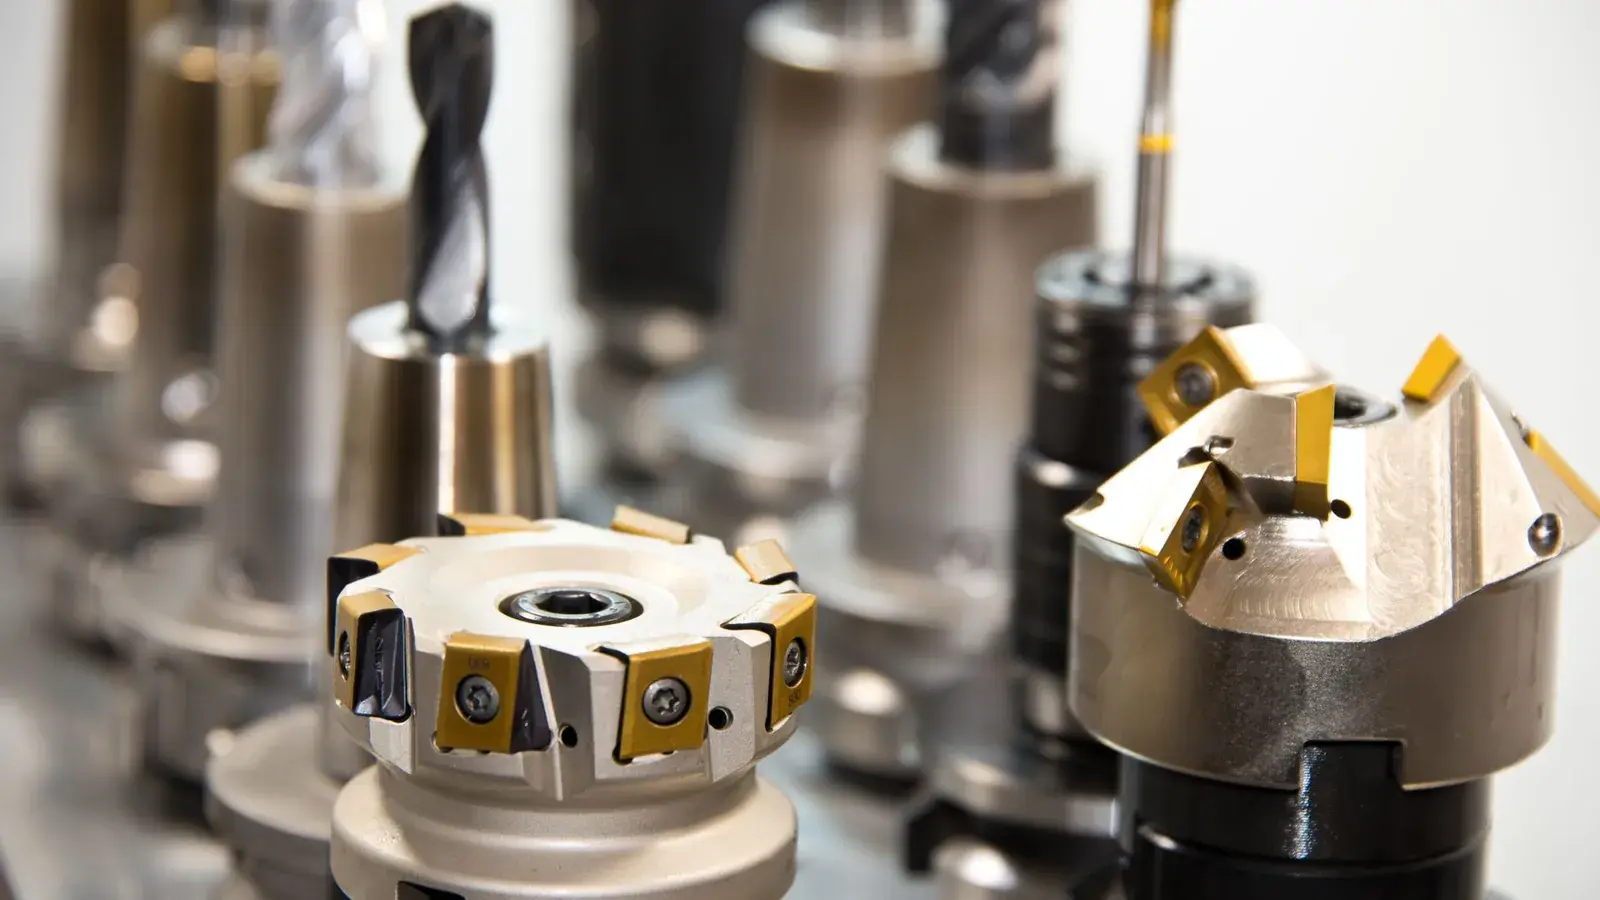
Tournage, fraisage, rectification : l'enlèvement de matière donne les pièces les plus précises. Il convient de l'unité à la moyenne série. Pour une pièce mécanique fonctionnelle, c'est presque toujours le point de départ. Les ateliers d'usinage et de mécanique sont les plus nombreux de l'annuaire.
La tôlerie et la chaudronnerie
Découpe laser, pliage, soudure : pour les supports, capots, châssis, garde-corps, cuves. La tôlerie produit vite et sans outillage dédié. Les tôliers et chaudronniers couvrent des épaisseurs de quelques dixièmes à plusieurs centimètres.
La fonderie
Pour des formes complexes en série, avec des cavités intérieures : carters, corps de vannes, supports moteurs. Il faut un modèle ou un moule, ce qui suppose une quantité minimale. Les fonderies travaillent l'acier, la fonte, l'aluminium, le bronze.
La forge
Pour les pièces très sollicitées : crochets de levage, bielles, outils, pièces de transmission. Le fibrage du métal forgé lui donne une résistance supérieure à la pièce usinée dans la masse. Les ateliers de forge travaillent souvent en lien avec des usineurs pour la finition.
Pièce unique, petite série, grande série
La quantité oriente le procédé autant que la forme. Une même équerre peut être usinée dans la masse à l'unité, découpée et pliée en petite série, puis emboutie en grande série. Un carter peut être usiné pour un prototype, puis coulé en fonderie quand les volumes le justifient.
Si vous ne savez pas encore quels volumes vous attendez, dites-le : un atelier honnête vous proposera la solution adaptée à aujourd'hui, en vous signalant le moment où un autre procédé deviendrait plus rentable.
Trois exemples pour s'orienter
Une platine de fixation en acier, 10 mm d'épaisseur, avec quatre trous. Pas besoin d'un usineur : une découpe laser ou plasma la produit en quelques minutes, perçages compris. Un tôlier ou un découpeur est le bon interlocuteur.
Un axe de 30 mm de diamètre avec un filetage et une portée de roulement. C'est une pièce tournée, avec une tolérance serrée sur la portée. Un atelier d'usinage la fera sur un tour à commande numérique, éventuellement avec une rectification de la portée.
Un support moteur en aluminium aux formes arrondies, prévu à 2 000 exemplaires par an. Pour le prototype, on peut l'usiner dans la masse. Pour la série, une pièce de fonderie reprise en usinage sur ses faces d'appui sera bien moins chère. Il faut alors consulter une fonderie et prévoir le coût du moule.
Dans chacun de ces cas, la bonne réponse vient de la forme et de la quantité, pas d'une préférence pour un procédé.
Ce que l'atelier doit savoir pour vous répondre
Quelle que soit la famille d'atelier, un devis rapide repose sur les mêmes informations :
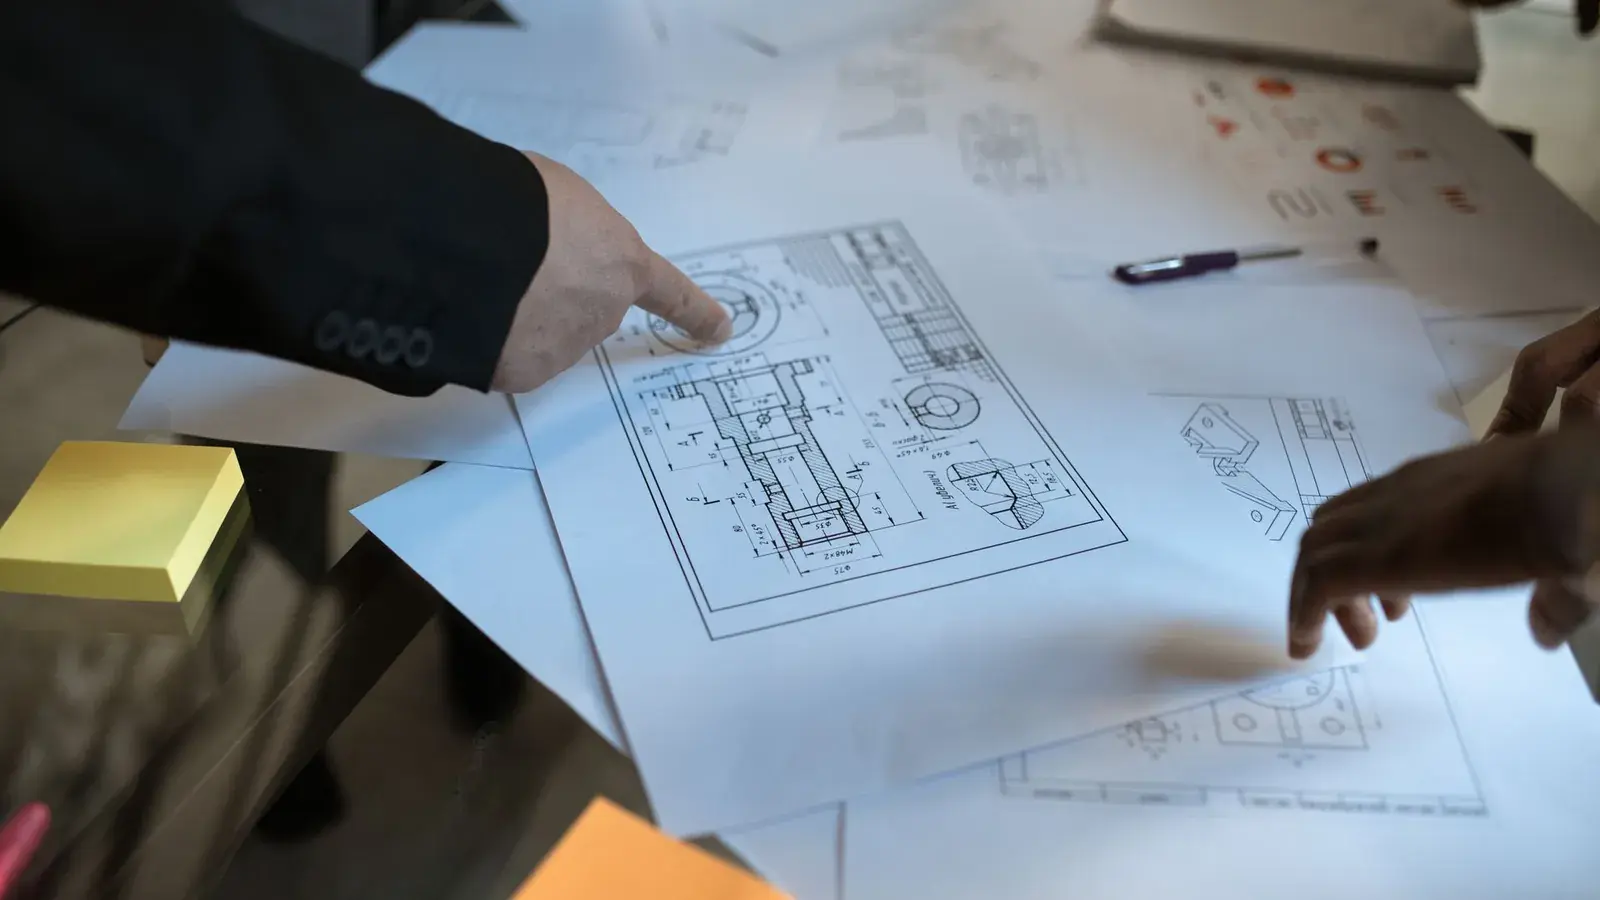
- Un plan ou un fichier 3D, à défaut un croquis coté ou la pièce d'origine.
- La matière, ou au moins l'usage de la pièce pour que l'atelier la choisisse.
- La quantité, et si la commande sera renouvelée.
- Les cotes importantes : ce qui doit s'emboîter, glisser, tenir l'étanchéité.
- La finition : brute, peinte, galvanisée, zinguée, anodisée, polie.
- Le délai souhaité et le lieu de livraison.
Inutile de tout savoir pour démarrer. Un dossier incomplet mais honnête obtient des réponses ; un dossier vide n'en obtient pas.
Déposer une demande sans connaître le procédé
Vous hésitez encore entre usinage, tôlerie ou fonderie ? Décrivez votre pièce dans une demande de devis sans choisir de métier : votre demande sera orientée vers les ateliers qui fabriquent ce type de pièce. Si vous savez déjà que votre pièce sera usinée, orientez directement votre demande vers l'usinage. Vous pouvez aussi parcourir toutes les expertises de l'annuaire pour comparer les savoir-faire.
Choisir l'atelier
Au-delà du procédé, quelques critères simples aident à trancher entre plusieurs réponses : des références sur des pièces proches de la vôtre, des délais tenus, une réponse argumentée plutôt qu'un simple prix, la capacité à gérer les finitions et le contrôle. Pour une pièce industrielle, une certification ISO 9001 est un plus. Pour une pièce de particulier, la disponibilité et le conseil comptent souvent davantage.
Photos : Peter Xie, Connor Lucock sur Pexels.